
A3 Methode AI · Tool
Öffentliches Beispiel · schreibgeschützt
Problemlösungsblatt
Teamleiter: Markus Weber
Teammitglieder: Sarah Fischer, Thomas Schulz, Elena Kostic
Teammitglieder: Sarah Fischer, Thomas Schulz, Elena Kostic
Fakten / Teambildung
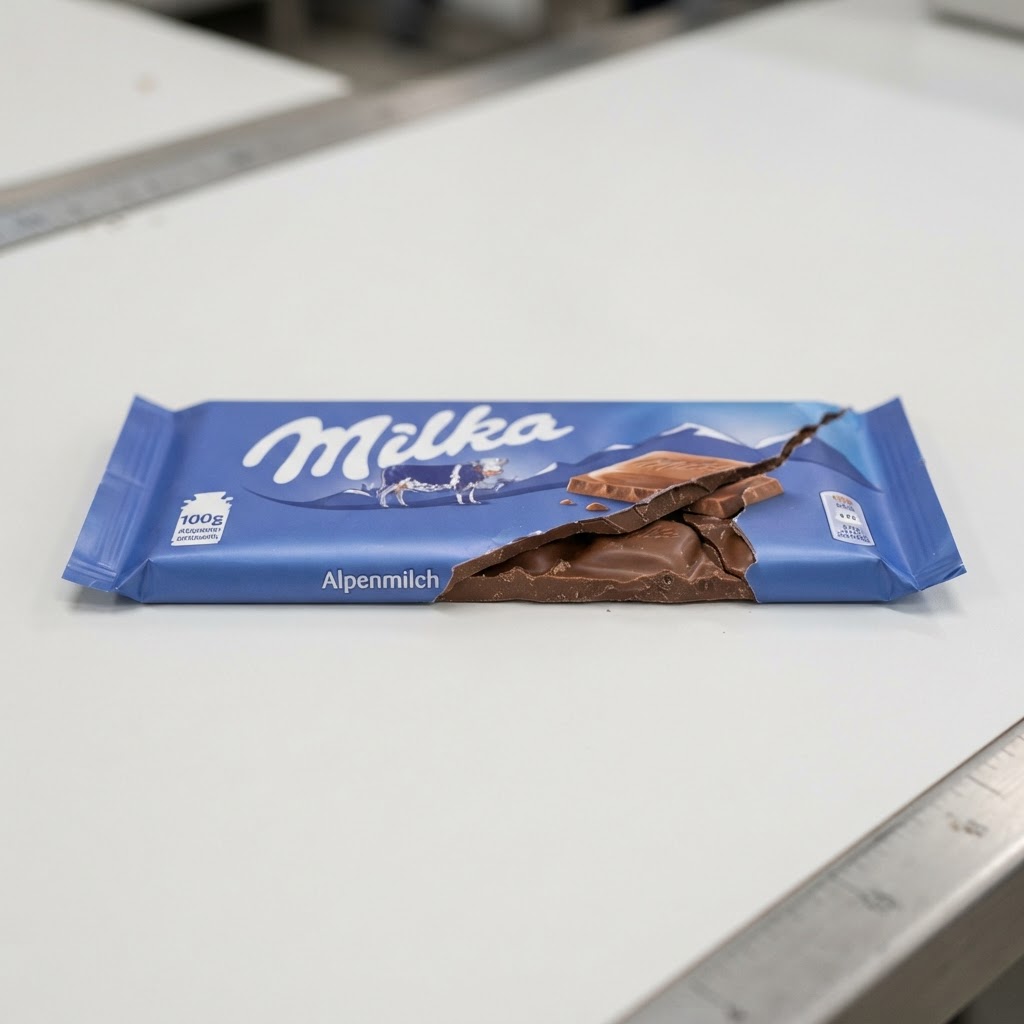
ProblemMilka Schokolade ist gebrochen Tafel Schokolade an den Kanten
WerkLörrach Werk 1
Bereich/ArbeitsplatzVerpackungslinie 4
Erzeugnis/BauteilMilka Alpenmilch 100g
Anzahl DefekteKantenbruch an den Tafelseiten
Entdeckt amEndkontrolle nach Wickler
Entdeckt durchMitarbeiter Qualitätssicherung
Wiederholfall ja× nein
Problembeschreibung
| Beschreibung | Das Problem ist (n.i.O. Produkt/Prozess) | Das Problem ist nicht (Vergleich mit einem i.O. Produkt/Prozess) |
|---|---|---|
| Was genau ist das Problem? | Kantenbruch an den Tafelseiten der Milka Alpenmilch 100g | Vollständiger Bruch der Tafel oder Beschädigungen an der Oberflächenprägung |
| Wo tritt das Problem auf? | Verpackungslinie 4 nach dem Wickler | Andere Verpackungslinien im Werk oder die Schokoladenherstellung |
| Wie zeigt sich das Problem? | Systematischer Kantenbruch bei 100g-Tafeln während des Verpackungsprozesses | Vereinzelte, zufällige Kratzer oder Fehler durch manuelles Handling |
| Wann tritt das Problem auf? | Festgestellt bei der Endkontrolle am aktuellen Produktionstag | In vergangenen Schichten oder nach der Lagerung im Zentrallager |
| Warum ist es ein Problem? | Abweichung des Produktzustands von den Qualitätsstandards für Milka Alpenmilch 100g | Geplante Prozessänderungen oder regulärer Verschleiß der Packmittel |
Sofortmaßnahmen
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Sofortige Sichtprüfung aller bereits verpackten Einheiten der aktuellen Charge am Ausgang der Verpackungslinie 4 und Aussortierung fehlerhafter Tafeln. | Sarah Fischer | 27.10.23 | ◐ |
| 2 | Überprüfung der Wicklereinstellungen und Justierung der Greiferführung zur Vermeidung von Druckstellen an den Tafelkanten. | Thomas Schulz | 27.10.23 | ◐ |
| 3 | Durchführung einer Testlauf-Produktion unter Beobachtung zur Validierung der mechanischen Einstellung nach der Justierung. | Elena Kostic | 28.10.23 | ○ |
Ursachenanalyse (Ishikawa)
Mensch
- Fehlerhafte manuelle Zuführung beim Einlegen in den Wickler
- Unzureichende Schulung zum Handling empfindlicher Kanten
Maschine
- Falsche Einstellung der Führungsschienen am Einlauf
- Verschleiß an den Greifern des Wicklers
Material
- Schwankungen in der Viskosität der Schokoladenmasse beeinflussen Sprödigkeit
- Verpackungsmaterial zu stramm gewickelt
- Zu hohe Taktgeschwindigkeit für das aktuelle Format
- Fehlende Standardisierung bei der Formatumstellung
Methode
- Temperaturschwankungen in der Verpackungshalle
- Erhöhte Luftfeuchtigkeit beeinflusst Schokoladeneigenschaften
Mitwelt
- Sensorik zur Erkennung von Bruchkanten falsch kalibriert
- Zu große Toleranzintervalle bei der optischen Qualitätsprüfung
Messung
Problem:
Milka Schokolade ist gebrochen Tafel Schokolade an den Kanten
Wahrscheinliche UrsacheZu prüfenNicht priorisiert / ausgeschlossen
Ursachenanalyse (5 x Warum)
| Ursache 1 Falsche Einstellung der Führungsschienen am Einlauf |
|---|
| 1. Warum?Warum? Weil die Schienen zu eng für die spezifische Toleranz der Milka Alpenmilch-Tafeln eingestellt waren. |
| 2. Warum?Warum? Weil der Einstellwert basierend auf einem veralteten Produktdatenblatt gewählt wurde. |
| 3. Warum?Warum? Weil die Schnittstelle zwischen Produktentwicklung und Linien-Setup keine automatische Aktualisierung der Parameter vorsieht. |
| 4. Warum?Warum? Weil das Stammdatenmanagementsystem keine direkte Synchronisation mit der SPS-Steuerung der Verpackungslinie durchführt. |
| 5. Warum?Warum? Weil das Qualitätsmanagementsystem für Prozessparameter keine digitale Änderungsverwaltung für Hardware-Einstellungen erzwingt. |
| Grundursache:Fehlende digitale Integration und automatisierte Validierung der Einstellungsparameter zwischen IT-Systemen und Fertigungslinie. |
Maßnahmen zur Beseitigung der identifizierten Ursache(n)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Implementierung einer API-Schnittstelle zwischen dem ERP-System und der SPS der Verpackungslinie 4 zur automatisierten Übertragung der exakten Einstellungsparameter. | Thomas Schulz | 15.12.24 | ○ |
| 2 | Installation eines Poka-Yoke-Systems zur Sensorkontrolle der Produktmaße, das bei Abweichungen der Einstellungsparameter den Betrieb sofort stoppt. | Elena Kostic | 20.01.25 | ○ |
| 3 | Einführung einer digitalen Validierungsmaske am HMI der Verpackungslinie, die nur bei Übereinstimmung der Parameter mit dem digitalen Fertigungsauftrag den Start freigibt. | Markus Weber | 10.02.25 | ○ |
| 4 | Automatisierte Rückmeldung der IST-Werte aus der Fertigung an das IT-System zur sofortigen Korrektur von Abweichungen im laufenden Prozess. | Sarah Fischer | 05.03.25 | ○ |
| 5 | Integration einer automatischen Nullpunkt-Referenzierung der Faltstation über das zentrale IT-System zur Vermeidung manueller Fehleinstellungen. | Thomas Schulz | 15.04.25 | ○ |
| 6 | Einrichtung eines digitalen Alarm-Dashboards für die Qualitätssicherung zur Überwachung der Einstellungs-Parameter in Echtzeit. | Elena Kostic | 01.05.25 | ○ |
Nachweis Wirksamkeit (Prüfung, Versuche, Kennzahlenüberwachung)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Überwachung der Fehlerquote 'Kantenbruch' mittels SPC-Regelkarte an der Verpackungslinie 4. Eingriffsgrenze: > 0,5% Ausschuss. Messmethode: Visuelle Stichprobenprüfung alle 30 Min. Überwachungszeitraum: 3 Monate nach Implementierung. | Sarah Fischer | 01.06.25 | ○ |
Absicherung der erfolgreichen Lösung (FMEA, Control Plan, Anweisungen, Schulung)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | FMEA überarbeiten: Anpassung der Fehlerfolgen und Vermeidungsmaßnahmen hinsichtlich der neuen Poka-Yoke-Sensorik an der Verpackungslinie 4. | Markus Weber | 15.05.25 | ○ |
| 2 | Arbeitsanweisung AA-L4-09 (Einrichtvorgang Falteinheit) überarbeiten: Abschnitt 4.2 bzgl. automatischer Nullpunkt-Referenzierung und HMI-Validierung ergänzen. | Elena Kostic | 20.05.25 | ○ |
| 3 | Control Plan / Prüfplan KP-MIL-100G anpassen: Aufnahme der automatisierten Parameter-Validierung als Prüfschritt integrieren. | Thomas Schulz | 25.05.25 | ○ |
| 4 | Schulung und Training: Einweisungsunterweisung für alle Anlagenbediener zu den neuen HMI-Validierungsmasken. Jährliche Auffrischung vorgesehen. | Sarah Fischer | 10.06.25 | ○ |
Übertragung auf andere Produkte/Prozesse (Lessons Learned)
| Nr. | Vorschlag / Aktivität | Verantwortung | Termin |
|---|---|---|---|
| 1 | Transfer der API-Schnittstellen-Logik und Poka-Yoke-Anforderungen auf die Verpackungslinien 1 bis 3 am Standort Lörrach. | Markus Weber | 01.08.25 |
| 2 | Lessons Learned Meeting zur Vermeidung manueller Fehleinstellungen für den gesamten Bereich Verpackung. | Thomas Schulz | 15.08.25 |
Begründung bei nicht NotwendigkeitDie Automatisierung der Parameter-Validierung und die Poka-Yoke-Sensoren zur Kantenbruchvermeidung stellen eine Best-Practice-Lösung für alle Verpackungsprozesse dar, um manuelle Einstellfehler nachhaltig zu eliminieren.
Abschluss
Der Problemlösungsfall ist vom Teamleiter dem Steuerkreis vorzustellen und durch diesen zu bestätigen. Dies dient zugleich zur Entlastung des Teamleiters.
Das Problem der Kantenbrüche wurde erfolgreich durch die Implementierung der digitalen Validierung und Poka-Yoke-Systeme eingedämmt. Die Kennzahlen zeigen eine deutliche Reduzierung der Reklamationsrate.
Fertiggestellt am
15.06.25
Markus Weber
TeamleiterDr. Hans Schneider
Steuerkreismitglied○ Maßnahme mit Termin und Verantwortlichem◐ Maßnahme in Umsetzung● Maßnahme umgesetzt● Wirksamkeit nachgewiesen