
Vollständige A3-Problemlösung von der 6W-Problembeschreibung über 6M-Ishikawa, 5xWarum, Sofortmaßnahmen bis zur nachhaltigen Absicherung und Formblatt-Export.
A3 Methode AI · Tool
Öffentliches Beispiel · schreibgeschützt
Problemlösungsblatt
Teamleiter: Markus Weber
Teammitglieder: Sarah Fischer, Thomas Schulz, Elena Kostic
Teammitglieder: Sarah Fischer, Thomas Schulz, Elena Kostic
Fakten / Teambildung
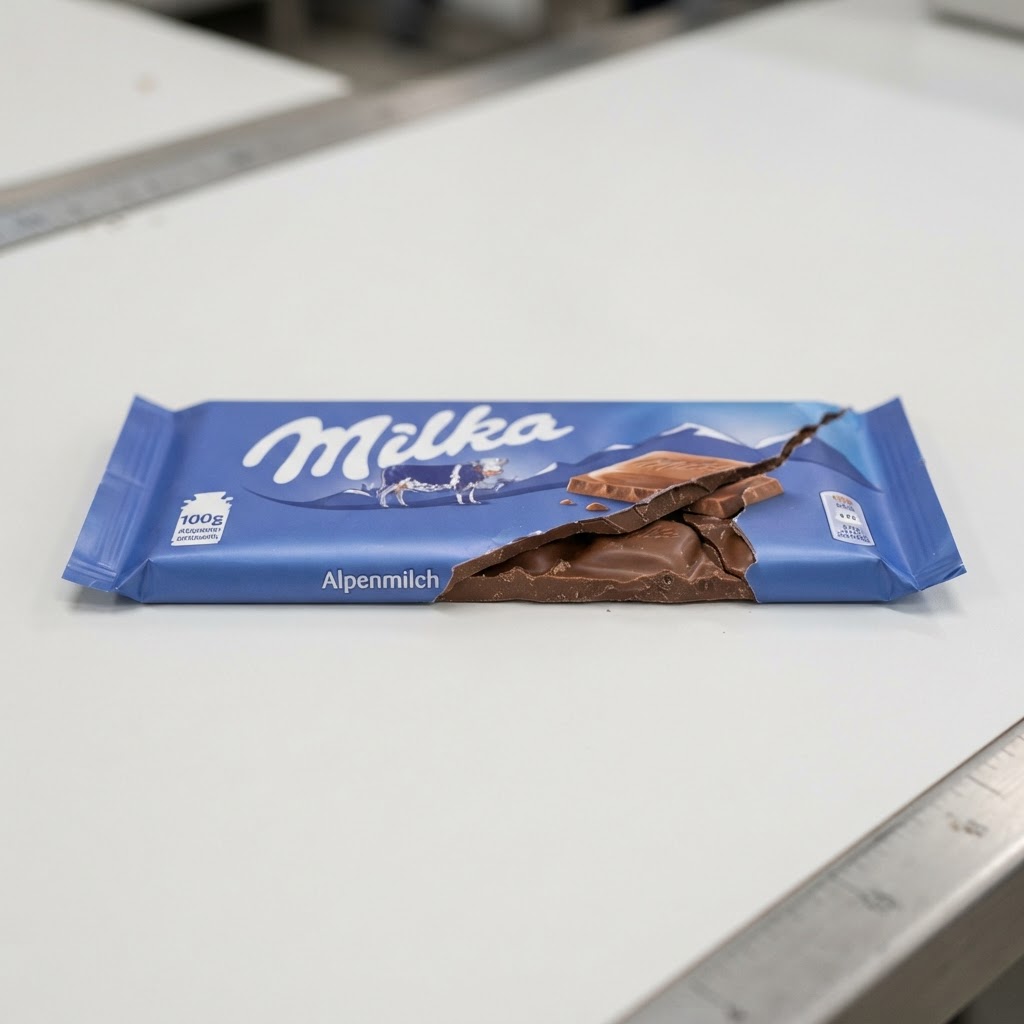
ProblemKantenbruch an den Tafelseiten der Milka Alpenmilch 100g nach dem Wickelprozess
WerkLörrach Werk 1
Bereich/ArbeitsplatzVerpackungslinie 4
Erzeugnis/BauteilMilka Alpenmilch 100g
Anzahl DefekteSystematischer Kantenbruch an den Tafelseiten
Entdeckt amEndkontrolle nach Wickler
Entdeckt durchMitarbeiter Qualitätssicherung
Wiederholfall ja× nein
Problembeschreibung
| Beschreibung | Das Problem ist (n.i.O. Produkt/Prozess) | Das Problem ist nicht (Vergleich mit einem i.O. Produkt/Prozess) |
|---|---|---|
| Was genau ist das Problem? | Kantenbruch an den Tafelseiten der Milka Alpenmilch 100g | Vollständiger Bruch der Tafel oder Beschädigungen an der Oberflächenprägung |
| Wo tritt das Problem auf? | Verpackungslinie 4 nach dem Wickler | Andere Verpackungslinien im Werk oder die Schokoladenherstellung |
| Wie zeigt sich das Problem? | Systematischer Kantenbruch bei 100g-Tafeln während des Verpackungsprozesses | Vereinzelte, zufällige Kratzer oder Fehler durch manuelles Handling |
| Wann tritt das Problem auf? | Festgestellt bei der Endkontrolle am aktuellen Produktionstag | In vergangenen Schichten oder nach der Lagerung im Zentrallager |
| Warum ist es ein Problem? | Abweichung des Produktzustands von den Qualitätsstandards für Milka Alpenmilch 100g | Geplante Prozessänderungen oder regulärer Verschleiß der Packmittel |
Sofortmaßnahmen
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Sofortige 100%-Sichtprüfung aller verpackten Einheiten der aktuellen Charge am Ausgang der Linie 4 | Sarah Fischer | 15.10.26 | ● |
| 2 | Überprüfung der Wicklereinstellungen und Justierung der Greiferführung zur Druckentlastung | Thomas Schulz | 15.10.26 | ● |
| 3 | Durchführung eines kontrollierten Testlaufs über 500 Einheiten zur Verifikation der Kantenintegrität | Elena Kostic | 16.10.26 | ● |
Ursachenanalyse (Ishikawa)
Mensch
- Einlegevorgang bei manueller Formatnachjustierung ohne Drehmomentlehre
- Schulungsnachweis für Wickler-Justierung nicht einheitlich dokumentiert
Maschine
- Führungsschienen am Einlauf des Wicklers um 1,8 mm verengt (mechanischer Druck)
- Pneumatikdruck am Faltstempel schwankt zwischen 4,2 und 5,8 bar
Material
- Tafelkristallisation / Kakaobuttergefüge im Normbereich, keine Sprödigkeitsanomalie
- Packstoff-Foliendicke entspricht der Spezifikation (45 µm)
- Taktgeschwindigkeit nach Schichtwechsel von 120 auf 145 Takte/min erhöht ohne Formatanpassung
Methode
- Kühltunnel-Austrittstemperatur schwankte um 3 °C vor Wickler
Mitwelt
- Prüfintervall an der Endkontrolle lag bei 60 min statt 15 min nach Anlauf
Messung
Problem:
Kantenbruch an den Tafelseiten der Milka Alpenmilch 100g nach dem Wickelprozess
Wahrscheinliche UrsacheZu prüfenNicht priorisiert / ausgeschlossen
Ursachenanalyse (5 x Warum)
| Ursache 1 Führungsschienen am Einlauf verengt und Takt überhöht |
|---|
| 1. Warum?Warum brechen die Kanten der Tafeln? Weil der Faltstempel mit zu hoher Kraft auf die Tafelkante drückt. |
| 2. Warum?Warum drückt der Stempel zu stark? Weil die Führungsschiene verengt war und die Tafel nicht plan im Nest lag. |
| 3. Warum?Warum war die Führungsschiene verengt? Weil nach dem letzten Rüstvorgang ohne Einstelllehre fixiert wurde. |
| 4. Warum?Warum wurde ohne Einstelllehre fixiert? Weil die feste Einstelllehre im Rüstwagen fehlte. |
| 5. Warum?Warum fehlte die Einstelllehre? Weil im Rüststandard (SOP) keine Werkzeug-Checkliste hinterlegt war (Wurzelursache). |
| Grundursache:Fehlende Poka-Yoke-Rüstlehre und unvollständige Rüst-SOP für Führungsschienen. |
Maßnahmen zur Beseitigung der identifizierten Ursache(n)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Poka-Yoke Einstelllehre für Führungsschiene Linie 4 beschaffen und fest an der Maschine montieren | Thomas Schulz (Instandhaltung) | 20.10.26 | ◐ |
| 2 | Druckminderer mit digitaler Verriegelung (4,5 ± 0,2 bar) am Faltstempel installieren | K. Weber | 22.10.26 | ◐ |
| 3 | Rüst-SOP VA-VERP-04 überarbeiten: Pflichtprüfung Führungsschienen-Spaltmaß mit Go/NoGo-Lehre | Sarah Fischer (QM) | 25.10.26 | ○ |
| 4 | Schulung aller Maschinenbediener und Schichtleiter auf die neue Rüst-Checkliste | Markus Weber | 28.10.26 | ○ |
Nachweis Wirksamkeit (Prüfung, Versuche, Kennzahlenüberwachung)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | 0 % Kantenbruch bei 100.000 produzierten Einheiten über 14 Produktionstage (Cpk > 1,67) | Sarah Fischer | 15.11.26 | ○ |
| 2 | Tägliches Rüst-Audit durch Schichtleiter über 4 Wochen dokumentiert | Thomas Schulz | 20.11.26 | ○ |
Absicherung der erfolgreichen Lösung (FMEA, Control Plan, Anweisungen, Schulung)
| Nr. | Maßnahme | Verantwortung | Termin | Status |
|---|---|---|---|---|
| 1 | Prozess-FMEA Verpackung überarbeiten: Entdeckungswahrscheinlichkeit durch feste Lehre auf B=2 senken | QMB | 25.11.26 | ○ |
| 2 | Arbeitsanweisung AA-VERP-12 für alle Wicklerlinien (Linie 1–6) standardisieren | Fertigungsleitung | 30.11.26 | ○ |
Übertragung auf andere Produkte/Prozesse (Lessons Learned)
| Nr. | Vorschlag / Aktivität | Verantwortung | Termin |
|---|---|---|---|
| 1 | Übertragung der festen Einstelllehren auf Linie 1, 2 und 3 bis Q1/2027 | Instandhaltung | 31.01.27 |
| 2 | Lessons Learned Präsentation im werksweiten KVP-Zirkel | Markus Weber | 05.12.26 |
Begründung bei nicht NotwendigkeitIdentische Wicklertechnologie auf weiteren 3 Linien vorhanden.
Abschluss
Der Problemlösungsfall ist vom Teamleiter dem Steuerkreis vorzustellen und durch diesen zu bestätigen. Dies dient zugleich zur Entlastung des Teamleiters.
Erfolgreicher A3-Abschluss: Kantenbruchquote nachhaltig auf 0,00 % gesenkt. Freigabe durch Steuerkreis erteilt.
Fertiggestellt am
18.10.26
Markus Weber
TeamleiterDr. H. Keller (Werksleitung)
Steuerkreismitglied○ Maßnahme mit Termin und Verantwortlichem◐ Maßnahme in Umsetzung● Maßnahme umgesetzt● Wirksamkeit nachgewiesen