
Kurz erklärt
DPPM (Defective Parts Per Million) und PPM (Parts Per Million) sind etablierte statistische Leistungskennzahlen zur quantitativen Erfassung der Prozessqualität. Sie setzen die Anzahl fehlerhafter Einheiten ins Verhältnis zur Gesamtproduktionsmenge, normiert auf eine Million Einheiten, um eine branchenübergreifende Vergleichbarkeit zu gewährleisten. Der Begriff OOS (Out of Specification) ergänzt diese Metrik als qualitativen Indikator: Er markiert Ergebnisse, die außerhalb der vordefinierten Akzeptanzkriterien liegen und signalisiert somit die Notwendigkeit für eine sofortige Untersuchung. Im Zusammenspiel bilden diese Werte das Rückgrat für datengestützte Qualitätsentscheidungen in der industriellen Fertigung.
Definition
DPPM und PPM sind Maßeinheiten für die Fehlerdichte innerhalb einer produzierten Grundgesamtheit. Die mathematische Definition lautet: (Anzahl defekter Einheiten / Gesamtzahl der geprüften Einheiten) * 1.000.000. Ein OOS-Event tritt ein, wenn ein Prozessparameter oder ein Produktmerkmal die festgelegten Toleranzgrenzen verlässt. Diese Kennzahlen sind keine bloßen Statistiken, sondern essenzielle Schnittstellen zwischen operativer Fehlererkennung und strategischer Prozesssteuerung. Sie ermöglichen die Differenzierung zwischen inhärenter Prozessvariabilität (common cause) und identifizierbaren Störgrößen (special cause). Ihre Einordnung erfolgt primär im Rahmen der statistischen Prozesslenkung (SPC), wobei die Definition der Akzeptanzkriterien die unverzichtbare Basis für alle weiteren Berechnungen darstellt.
Bedeutung im Fachkontext
Im modernen Qualitätsmanagement dienen DPPM und OOS als Warnsignale für die Prozessfähigkeit. Sie erlauben Qualitätsingenieuren eine objektive Trendbeobachtung, die über rein subjektive Einschätzungen hinausgeht. Die Relevanz erstreckt sich von der Lieferantenbewertung (Eingangskontrolle) bis hin zur internen Fertigungsüberwachung. Während OOS oft regulatorische Untersuchungen erzwingt – besonders in der Medizintechnik oder Pharmaproduktion –, liefert DPPM die historische Evidenz für die langfristige Stabilität. Die Metriken verknüpfen den Produktionsoutput mit dem Unternehmensziel der Null-Fehler-Strategie, indem sie kontinuierlich Abweichungen sichtbar machen, die andernfalls in der statistischen Rauschlage untergehen würden.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Prozessinstabilitäten werden sofort identifiziert und durch Korrekturmaßnahmen gestoppt; 2. Aufbau einer strukturierten Wissensbasis zur Fehlervermeidung in Folgeprojekten (Lessons Learned).
Impact
Beitrag zur Senkung der Qualitätskosten (COQ), Steigerung der Liefertreue und Kundenzufriedenheit, langfristige Stabilisierung der Prozessfähigkeit, Ermöglichung einer skalierbaren Qualitätssicherung.
Schritte der Methode in Übersicht
Die Anwendung folgt einem strukturierten Regelkreis: 1. Definition der Kriterien, 2. Datenerfassung, 3. Statistische Berechnung, 4. Ursachenanalyse, 5. Korrektur und Standardisierung. Diese fünf Phasen bilden einen geschlossenen Wirkpfad von der Spezifikation bis zur Prozessoptimierung.
Define Acceptance Criteria
Establish clear boundaries for what constitutes a defect or OOS event.
Data Collection and Monitoring
Capture accurate, time-ordered data on process output.
Statistical Calculation
Quantify process performance using DPPM or capability indices.
Root Cause Analysis
Identify the source of OOS or high DPPM values.
Corrective Action and Standardization
Restore process stability and prevent recurrence.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Define Acceptance Criteria
Technical drawings, engineering standards, customer requirements.
Document technical specifications and tolerance limits for all critical process parameters.
Defined specifications, tolerance limits, clear defect classification schema.
Setting a tolerance of 10.0mm +/- 0.05mm for a shaft diameter.
Consistency and traceability of defined limits.
QUALITY LXP · SCHRITTLOGIK
Data Collection and Monitoring
Production run data, inspection results.
Implement systematic sampling and recording of pass/fail results or variable measurements.
Structured datasets of inspected units and identified defects.
Recording 15 defects out of 50,000 units produced in a shift.
Completeness and temporal accuracy of data entry.
QUALITY LXP · SCHRITTLOGIK
Statistical Calculation
Raw inspection data (Defects/Total Units).
Apply the formula (Defects / Total Units) * 1,000,000.
Calculated DPPM metrics for specific production batches.
(15 / 50,000) * 1,000,000 = 300 DPPM.
Mathematical accuracy and defined sampling base.
QUALITY LXP · SCHRITTLOGIK
Root Cause Analysis
Calculated DPPM values, process logs, environmental data.
Investigate whether variation is common cause (systemic) or special cause (assignable).
Root cause hypothesis and classification (Special vs. Common Cause).
Identifying a miscalibrated sensor as the cause for OOS readings.
Methodological rigor of the investigative process.
QUALITY LXP · SCHRITTLOGIK
Corrective Action and Standardization
Root cause analysis results.
Implement process adjustments or redesigns and update standard operating procedures.
Documented process improvements and updated SOPs.
Replacing a worn tool and updating the maintenance schedule.
Sustainable effectiveness of the implemented solution.
Anwendung und Vorgehen
Die praktische Implementierung von DPPM und OOS-Prozessen folgt einem zyklischen Qualitätsregelkreis, der über die reine statistische Auswertung hinausgeht. Um diese Kennzahlen als Steuerungsinstrumente zu etablieren, müssen Unternehmen eine robuste IT-Infrastruktur mit einem Manufacturing Execution System (MES) oder einem spezialisierten Qualitätsmanagement-Softwaretool (CAQ) verknüpfen.
Das Vorgehen beginnt mit der Etablierung der Messbasis. Hierbei werden nicht nur die Toleranzgrenzen für das Endprodukt festgelegt, sondern auch Warn- und Eingriffsgrenzen innerhalb der Prozessführung definiert. Während ein OOS-Ereignis per Definition den sofortigen Stopp oder die Sperrung der betroffenen Charge auslöst, dienen steigende DPPM-Trends als „Frühwarnsystem“ für schleichende Prozessverschlechterungen.
Die konkrete Umsetzung findet im operativen Alltag durch folgende Schritte statt:
- Automatisierte Erfassung: Anstatt manuelle Strichlisten zu führen, werden Daten über Sensoren oder Prüfautomaten (z. B. optische Inspektionssysteme) direkt in die Datenbank eingespeist.
- Echtzeit-Monitoring: Dashboards visualisieren die aktuelle DPPM-Rate im Schichtverlauf. Sobald die Rate definierte Schwellenwerte überschreitet oder ein OOS-Wert auftritt, werden automatisierte Workflows (z. B. Benachrichtigung an den Schichtleiter) ausgelöst.
- Strukturierte Eskalation: Ein OOS-Event zwingt die Organisation in eine definierte Untersuchungsphase. Hierbei wird nach dem Fishbone-Diagramm-Prinzip (Ishikawa) oder den 5-Why-Methoden die Grundursache gesucht.
- Validierung: Nach einer Korrekturmaßnahme – etwa einem Werkzeugwechsel oder der Neukalibrierung einer Maschine – wird der Prozess erneut statistisch überwacht, um die Wirksamkeit der Maßnahme am sinkenden DPPM-Wert abzulesen.
Anwendungsgebiete
Die Relevanz von DPPM und OOS skaliert je nach Branche und Anforderungsprofil:
- Automobilindustrie: Hier ist DPPM der Standard für die Lieferantenbewertung. Zulieferer müssen über Tausende von Teilen hinweg extrem niedrige DPPM-Werte garantieren. OOS-Prozesse sind hier eng mit dem Containment (Sperrung fehlerhafter Ware vor dem Versand) verknüpft, um Rückrufaktionen zu vermeiden.
- Pharmazeutische Industrie: In dieser stark regulierten Umgebung (GxP) ist der OOS-Prozess das Herzstück der Compliance. Jeder Wert außerhalb der Spezifikation erfordert ein formelles Laboratory Investigation Report (LIR). Hier steht nicht die Statistik des Durchschnitts, sondern die regulatorische Sicherheit der Einzeleinheit im Vordergrund.
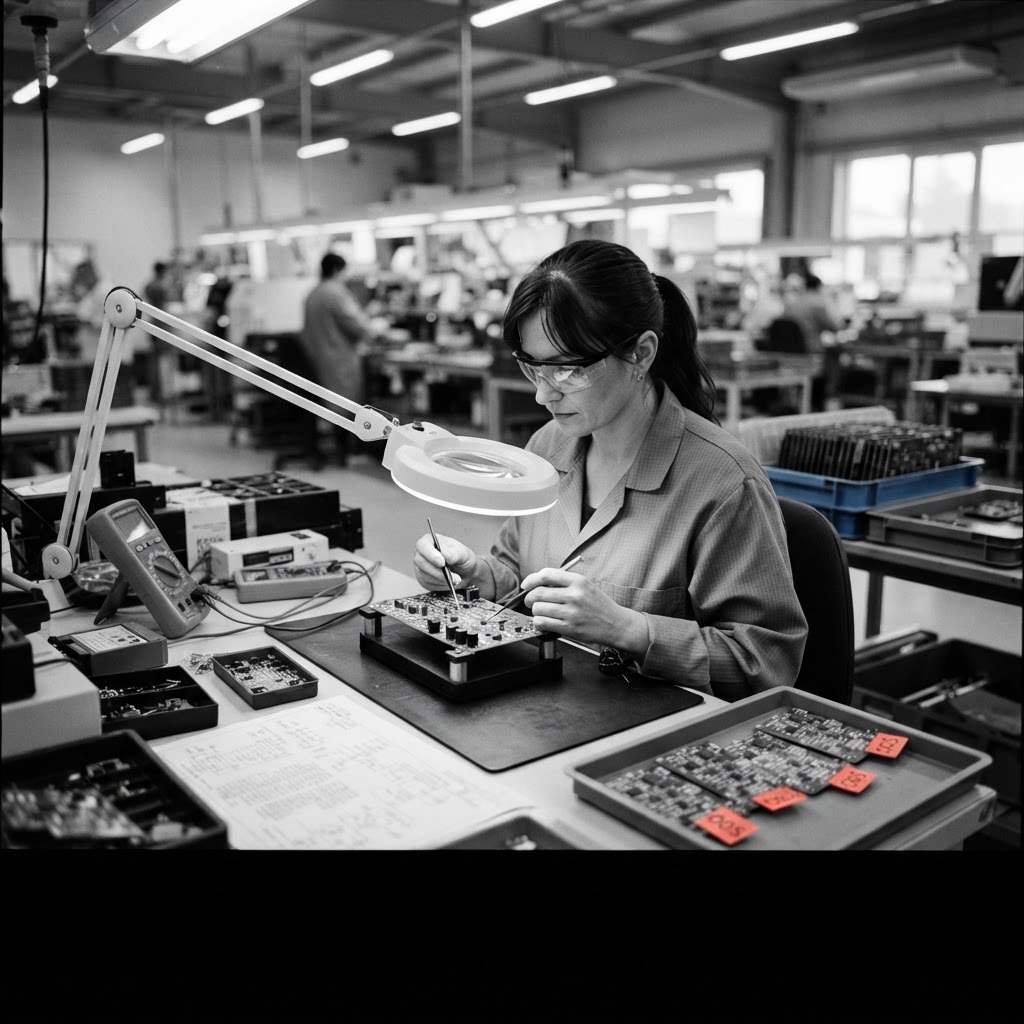
- Elektronikfertigung: Bei hochkomplexen Leiterplatten (SMT-Bestückung) ist die DPPM-Messung essenziell, um die Bestückungsgenauigkeit zu bewerten. Aufgrund der hohen Produktionsgeschwindigkeit (Millionen Bauteile pro Tag) ist DPPM hier das einzig praktikable Maß, um die Qualität der Bestückungsautomaten objektiv zu beurteilen.
- Allgemeine Fertigung (Kaizen/Lean): DPPM wird genutzt, um die Verschwendung durch Ausschuss (Muda) zu quantifizieren. Es dient als Gradmesser für den Erfolg von Continuous Improvement-Projekten und stellt sicher, dass Prozessoptimierungen tatsächlich messbare Auswirkungen auf die Fehlerrate haben.
Typische Fehler und Missverständnisse
In der Praxis führen Fehlinterpretationen der Metriken häufig zu kontraproduktiven Entscheidungen:
- Vermischung von Toleranz- und Eingriffsgrenzen: Ein häufiger Fehler ist die Annahme, dass eine Prozessvariabilität innerhalb der Toleranzgrenzen „gut“ sei. Wenn ein Prozess zwar in Specification ist, aber eine hohe Streuung aufweist, ist er nicht fähig. Das ignorierte „Rauschen“ führt oft unerwartet zu zukünftigen OOS-Events.
- Statistische Signifikanz bei kleinen Losgrößen: DPPM-Werte verlieren bei kleinen Stückzahlen ihre Aussagekraft. 1 Fehler bei 100 produzierten Teilen ergibt 10.000 DPPM – ein Wert, der bei kleinen Losen statistisch nicht repräsentativ ist und zu einer unnötigen Panikreaktion führen kann.
- Fehlinterpretation von DPPM als Ursachenanalyse: DPPM zeigt nur dass ein Problem besteht, nicht warum. Viele Unternehmen investieren zu viel Zeit in die tägliche DPPM-Berichterstattung, anstatt die gewonnenen Daten in eine Root Cause Analysis (RCA) zu überführen.
- Der „Pass/Fail“-Bias: Man verlässt sich zu sehr auf die binäre OOS-Entscheidung. Wenn ein Wert knapp innerhalb der Spezifikation liegt, wird er ignoriert, obwohl er bereits einen negativen Trend anzeigt. Ein moderner Ansatz sollte Attribute (OOS/OK) mit Variablen (Messwert-Trends) kombinieren.
Abgrenzung und Grenzen
Die Wirksamkeit von DPPM und OOS endet dort, wo die Produktion nicht mehr als stabiler, hochvolumiger Prozess definiert ist.
- Grenze zur Komplexität: Bei Einzelanfertigungen oder im Prototypenbau ist DPPM nicht anwendbar, da eine „Millioneneinheit“ mathematisch nie erreicht wird. Hier sind Methoden wie die Fehlermöglichkeits- und Einflussanalyse (FMEA) deutlich effektiver.
- Lagging vs. Leading Indicators: DPPM ist ein nachlaufender Indikator (Lagging). Wenn die DPPM-Rate steigt, ist der Fehler bereits passiert und die Qualitätskosten sind bereits entstanden. OOS-Prozesse sind reaktiv und können einen Prozessstillstand bedeuten, der die Produktivität massiv senkt.
- Abgrenzung zur Prozessfähigkeit: Während DPPM die Fehlerrate misst, geben Prozessfähigkeitsindizes ($C_p$/$C_{pk}$) an, wie sicher der Prozess innerhalb der Grenzen arbeitet. DPPM misst das Ergebnis, $C_{pk}$ misst das Potenzial. Ein Unternehmen sollte beide Indikatoren parallel betrachten, um zu verstehen, ob schlechte DPPM-Werte durch Prozessinstabilität oder durch zu eng gesetzte Spezifikationen verursacht werden.
Häufige Fragen
Wie unterscheide ich zwischen statistischer Streuung und einem echten OOS-Event?+
Ein OOS-Event ist ein definierter Bruch der Spezifikationsgrenze (Grenzwertüberschreitung). Statistische Streuung hingegen beschreibt das normale „Atmen“ des Prozesses innerhalb der Kontrollgrenzen. Wenn Datenpunkte jedoch systematische Muster zeigen (z. B. sieben aufeinanderfolgende Werte über dem Mittelwert), handelt es sich um eine Special Cause Variation, die auch ohne OOS-Ereignis eine Untersuchung erfordert.
Ab welcher Losgröße ist die DPPM-Berechnung sinnvoll?+
Es gibt keine magische Zahl, aber statistisch betrachtet sollten Stichproben so gewählt werden, dass mindestens 1–5 erwartete Fehler auftreten können, um eine belastbare Aussage zu treffen. Bei sehr niedrigen Fehlerraten sind deutlich größere Grundgesamtheiten erforderlich. In der Praxis lohnt sich die Berechnung ab Produktionsvolumina, bei denen eine statistische Validität von mindestens 95 % Konfidenzintervall gewährleistet ist.
Was tun, wenn DPPM hoch ist, aber alle Produkte „In Specification“ sind?+
Dies ist ein klassisches Anzeichen für eine zu hohe Prozessstreuung. Ihr Prozess arbeitet zwar aktuell innerhalb der Grenzen, ist aber nicht robust. Hier sollte das Ziel nicht die Fehlervermeidung (da keine Fehler vorliegen), sondern die Variabilitätsreduzierung sein, um den $C_{pk}$-Wert zu erhöhen und das Risiko für zukünftige OOS-Events zu senken.
Kann OOS durch die Digitalisierung automatisiert werden?+
Ja, durch In-Line-Metrologie. Sensoren messen jeden Artikel in Echtzeit. Die Software kann bei einer Abweichung automatisch ein Signal an die Maschine senden, um den Prozess zu korrigieren oder das Teil sofort auszusortieren. Dies wandelt den OOS-Prozess von einer reaktiven, manuellen Untersuchung in eine automatisierte, präventive Prozesssteuerung um.
Warum ist DPPM bei der Lieferantenbewertung oft umstritten?+
DPPM als isolierte Kennzahl verleitet Lieferanten dazu, Daten zu schönen oder bei Grenzwertüberschreitungen „kreative“ Korrekturen vorzunehmen. Eine faire Lieferantenbewertung sollte DPPM daher immer mit qualitativen Audits und einer Transparenz der OOS-Untersuchungsprozesse ergänzen, um nicht nur die Fehlerdichte, sondern auch die Problemlösungskompetenz des Partners zu bewerten.