
Kurz erklärt
Drum-Buffer-Rope (DBR) ist ein zentrales Steuerungskonzept der Theory of Constraints (ToC), das die Synchronisation und Optimierung von Produktionsflüssen zum Ziel hat. Die Methode identifiziert den Durchsatzbegrenzer (Drum) als Taktgeber, sichert diesen durch einen Zeitpuffer (Buffer) gegen Störungen ab und steuert die Materialfreigabe mittels einer Informationskette (Rope) direkt zum Engpass. DBR vermeidet den Aufbau unnötiger Bestände und maximiert den Gesamtdurchsatz.
Definition
DBR ist ein systemisches Produktionsplanungs- und Steuerungsverfahren. Das Konzept beruht darauf, dass der Durchsatz eines Systems durch seinen Engpass definiert wird. Die 'Drum' (Trommel) gibt den Rhythmus vor, dem das gesamte System folgen muss. Der 'Buffer' ist eine zeitliche Schutzschicht vor dem Engpass, um diesen gegen Variabilität zu schützen, während das 'Rope' (Seil) den Start von Material so regelt, dass der Engpass nicht überlastet wird. Durch diese Entkopplung von lokaler Auslastung und globalem Durchsatz minimiert DBR den Work-in-Progress (WIP) und verhindert die Auswirkungen des Parkinsonschen Gesetzes in der Fertigung.
Bedeutung im Fachkontext
Im Kontext von Operational Excellence (OPEX) und Lean Management fungiert DBR als Gegengewicht zu rein lokalen Optimierungsansätzen. Während viele Methoden auf eine hohe Maschinenauslastung an allen Stationen zielen, richtet DBR den Fokus exklusiv auf die Auslastung des Gesamtsystems durch das Nadelöhr. Es bildet ein stabiles Fundament für produzierende Unternehmen, um Liefertermine verlässlich einzuhalten, ohne durch übermäßige Bestände Kapital zu binden.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Reduktion des WIP und der Durchlaufzeit durch Vermeidung von Materialstau; 2. Etablierung einer verlässlichen Wissensbasis über Kapazitätsgrenzen für Folgeprojekte.
Impact
Erhöhte Liefertreue, Reduzierung der Qualitäts- und Bestandskosten, nachhaltige Verbesserung der globalen Prozessfähigkeit.
Schritte der Methode in Übersicht
Die DBR-Methode gliedert sich in vier Kernschritte: 1. Constraint Identification (Engpass-Bestimmung); 2. Buffer Dimensioning (Puffer-Dimensionierung); 3. Rope Synchronization (Steuerung des Materialzuflusses); 4. Buffer Management (Überwachung und kontinuierliche Optimierung). Diese Schritte bilden einen geschlossenen Regelkreis zur Sicherung des Durchsatzes.
Identifikation des Engpasses (Drum)
Ermittlung der Ressource, welche den Gesamtdurchsatz limitiert.
Dimensionierung des Zeitpuffers (Buffer)
Absicherung des Engpasses gegen Prozessschwankungen.
Synchronisation der Materialfreigabe (Rope)
Steuerung des Materialzuflusses passend zum Engpass-Takt.
Puffer-Management und Monitoring
Kontinuierliche Überwachung und Prozessanpassung.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Identifikation des Engpasses (Drum)
Produktionsdaten, Wertstromanalyse.
Analyse der Kapazitätsauslastung und Identifikation des Bereichs, an dem sich Bestände stauen.
Festlegung der taktgebenden Ressource.
Identifikation eines Wärmebehandlungsofens als langsamster Prozessschritt.
Eindeutige Lokalisierung basierend auf Kapazitätsengpassdaten.
QUALITY LXP · SCHRITTLOGIK
Dimensionierung des Zeitpuffers (Buffer)
Störungsanfälligkeit, Durchlaufzeitvarianz.
Festlegung eines zeitbasierten Puffers vor dem Engpass.
Definierter Zeitpuffer (z.B. in Stunden).
Einführung eines 4-Stunden-Puffers vor dem Ofen.
Schutz des Durchsatzes bei minimalem WIP-Bestand.
QUALITY LXP · SCHRITTLOGIK
Synchronisation der Materialfreigabe (Rope)
Status des Pufferfüllstands, Engpass-Kapazitätsplan.
Etablierung eines Kommunikationswegs, der den Materialstart freigibt.
Freigabesignal für vorgelagerte Prozesse.
Start der Produktion erst, wenn der Puffer unter einen Schwellenwert fällt.
Synchronisation des Materialflusses auf Engpass-Kapazität.
QUALITY LXP · SCHRITTLOGIK
Puffer-Management und Monitoring
Aktuelle Pufferfüllstände, Durchsatzdaten.
Regelmäßiges Tracking der Pufferstände zur proaktiven Reaktion.
Korrekturmaßnahmen oder Kapazitätsanpassungen.
Erhöhung der Kapazität bei konstant leerem Puffer.
Stabilität des Gesamtdurchsatzes.
Anwendung und Vorgehen
Die praktische Implementierung von Drum-Buffer-Rope (DBR) erfordert ein Umdenken: Weg von der Maximierung der Einzelauslastung, hin zur Maximierung des Gesamtdurchsatzes. Der Umsetzungsprozess folgt einer methodischen Abfolge, die in der Organisation fest verankert sein muss.
Der Prozess der Umsetzung:
- Vorbereitung und Analyse: Bevor das "Drum" geschlagen wird, müssen alle Beteiligten verstehen, dass eine Unterauslastung von Nicht-Engpässen nicht nur akzeptabel, sondern zwingend erforderlich ist. Datenanalysen der letzten 6–12 Monate dienen dazu, die "Drum" – den tatsächlichen Engpass – statistisch zu validieren.
- Definition der Trommel (Drum): Der Engpass wird als Taktgeber festgelegt. Der gesamte Produktionsplan wird nun nicht mehr auf Basis von Durchschnittsleistungen aller Stationen, sondern exklusiv auf Basis der Kapazität der "Drum" erstellt.
- Einrichtung des Puffers (Buffer): Anstatt physische Bestände willkürlich zu lagern, wird ein Zeitpuffer definiert. Wenn der Engpass beispielsweise 4 Stunden Arbeit pro Auftrag benötigt, wird der Puffer so dimensioniert, dass er dem Engpass 8 Stunden "Arbeitssicherheit" vorhält. Dies fängt Störungen in vorgelagerten Prozessen ab.
- Installierung des Seils (Rope): Dies ist der mechanische oder digitale Teil der Steuerung. Ein Freigabesignal wird vom Engpass an das Rohmateriallager gesendet. Nur wenn der Puffer vor der "Drum" durch Abarbeitung kleiner wird, darf neues Material in das System fließen. Das "Seil" verbindet also direkt den Engpass-Bedarf mit dem Startpunkt des Wertstroms.
- Kontinuierliches Buffer-Management: Die tägliche Steuerung erfolgt über den Füllstand des Zeitpuffers. Wenn der Puffer konstant voll ist, kann das "Seil" straffer gezogen (Materialfreigabe reduziert) werden; leert sich der Puffer, müssen sofort Maßnahmen zur Prozessstabilität ergriffen werden, bevor der Engpass zum Stillstand kommt.
Anwendungsgebiete
DBR ist ein hochspezialisiertes Werkzeug, das seine Stärke in komplexen Systemen entfaltet, in denen Ressourcen begrenzt sind.
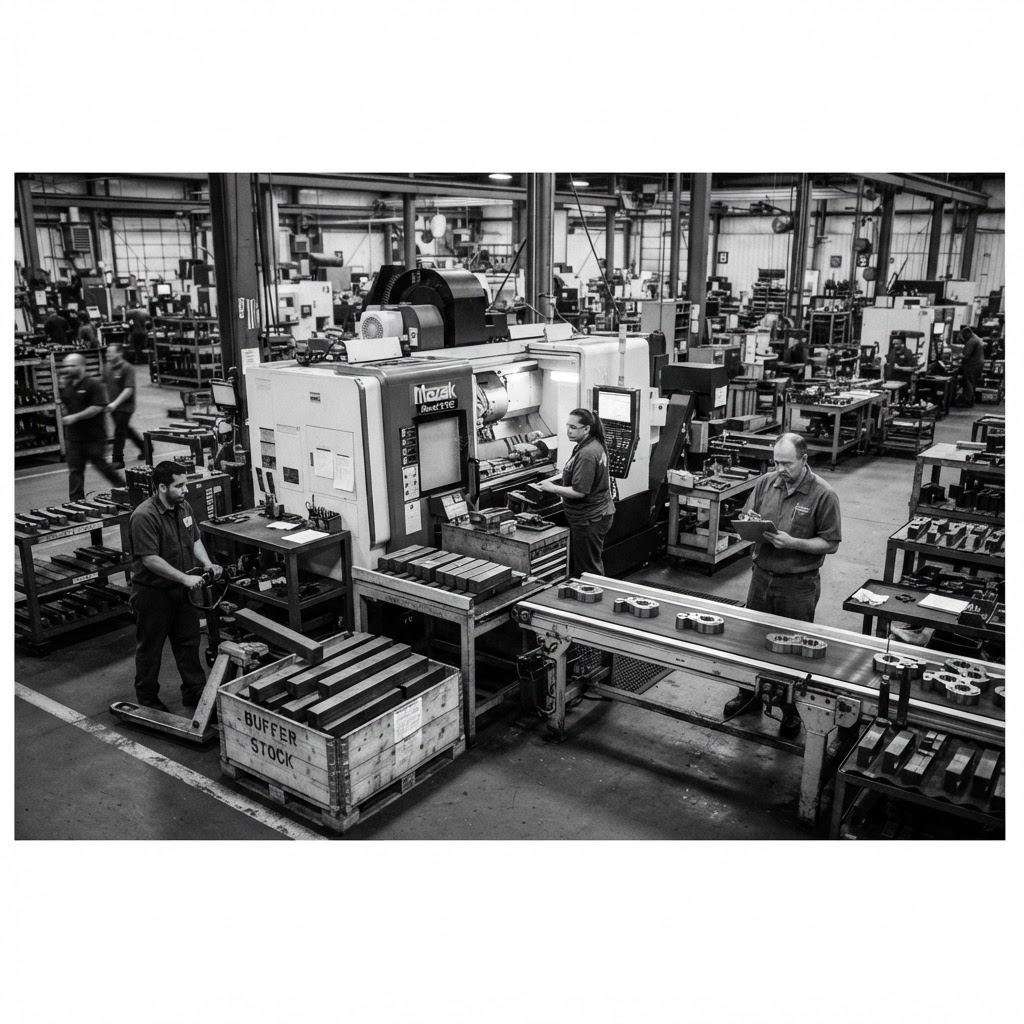
- Fertigungsindustrie (Make-to-Order): Hier liegt der klassische Einsatzort. Bei komplexen mechanischen Fertigungen, bei denen einzelne Spezialmaschinen (z. B. Wärmebehandlungsöfen oder komplexe CNC-Zellen) den Durchfluss bestimmen, synchronisiert DBR die Materialströme und verhindert, dass das Lager mit halbfertigen Teilen überflutet wird.
- Supply Chain Management: In ausgedehnten Lieferketten fungiert die "Drum" als der Knotenpunkt mit der geringsten Kapazität (oder der höchsten Nachfrageunsicherheit). DBR synchronisiert hier den Zulauf der Lieferanten mit der tatsächlichen Absatzrate des Engpasses.
- Projektmanagement (Critical Chain): DBR bildet die Basis für das Critical Chain Project Management (CCPM). Hier ist der Engpass die kritische Ressourcenverfügbarkeit. Die Puffer sind hier keine Materialpuffer, sondern Zeitpuffer für Projektabschnitte.
- Service Operations: In hochvolumigen Servicezentren (z. B. Versicherungsabteilungen mit komplexen Prüfprozessen) dient die Experten-Ressource als "Drum". Das Vorgehen stellt sicher, dass Dokumente nicht "vor der Tür" der Experten stauen, sondern genau getaktet ankommen.
Typische Fehler und Missverständnisse
In der Praxis scheitert DBR selten an der Theorie, sondern an der kulturellen Implementierung.
- Das "Lokale Optimierungs-Syndrom": Der häufigste Fehler besteht darin, weiterhin alle Stationen auf 100 % Auslastung zu trimmen. Das führt zum "Wandern" des Engpasses, was das gesamte System instabil macht.
- Verwechslung mit Kanban: Oft wird DBR als Kanban-Ersatz missverstanden. Während Kanban ein dezentrales, selbststeuerndes System für Bestandsmanagement ist, ist DBR ein zentrales, auf den Engpass ausgerichtetes Steuerungssystem. DBR steuert die globale Freigabe, Kanban verwaltet lokale Bestände.
- Statische Puffer: Ein weiterer Fehler ist das "Einfrieren" der Puffergröße. Wenn sich die Produktvarianz ändert, muss der Zeitpuffer angepasst werden. Wer ihn einmal definiert und dann vergisst, riskiert, dass der Engpass bei hoher Varianz "hungert".
- Missachtung der "Drum": Wenn das Management versucht, durch Überstunden an Nicht-Engpässen den Gesamtdurchsatz zu erhöhen, verschwenden sie Ressourcen. Der Durchsatz wächst nur, wenn die "Drum" erweitert wird.
Abgrenzung und Grenzen
DBR ist kein Allheilmittel. Seine Stärken sind zugleich seine Grenzen:
- Stabilität des Engpasses: DBR benötigt einen identifizierbaren, halbwegs stabilen Engpass. In hochgradig volatilen Umgebungen, in denen der Engpass aufgrund ständig wechselnder Produktmixe von Tag zu Tag "wandert", ist DBR schwer zu implementieren. Hier sind eher agile Kapazitätssteuerungen oder Lean-Flow-Methoden geeignet.
- Kein Werkzeug für die lokale Optimierung: Wer Prozessqualität auf der Ebene einer einzelnen Arbeitsstation durch Werkzeugoptimierung verbessern will, findet in DBR keine Antwort. DBR verbessert das System, nicht das Werkzeug.
- Komplexität: In Betrieben mit tausenden gleichzeitig laufenden Aufträgen und hochgradig vernetzten Pfaden kann der Steuerungsaufwand für das "Seil" die Vorteile übersteigen, sofern keine leistungsfähige Planungssoftware die DBR-Logik unterstützt.
- Ungeeignet für Massenfertigung mit redundanten Kapazitäten: In Systemen, in denen Ressourcen so redundant vorhanden sind, dass kein echter Engpass existiert (z. B. einfache Montagebänder mit Parallelstationen), verliert DBR seine steuernde Kraft.
Häufige Fragen
Ist der Engpass immer eine Maschine oder ein physischer Prozess?+
Nein. In der Theory of Constraints kann der Engpass auch eine interne Richtlinie (Policy), eine mangelnde Marktbearbeitung (keine Aufträge) oder schlicht ein Mangel an qualifiziertem Personal sein. Die "Drum" ist immer dort, wo der Durchfluss am stärksten limitiert wird.