
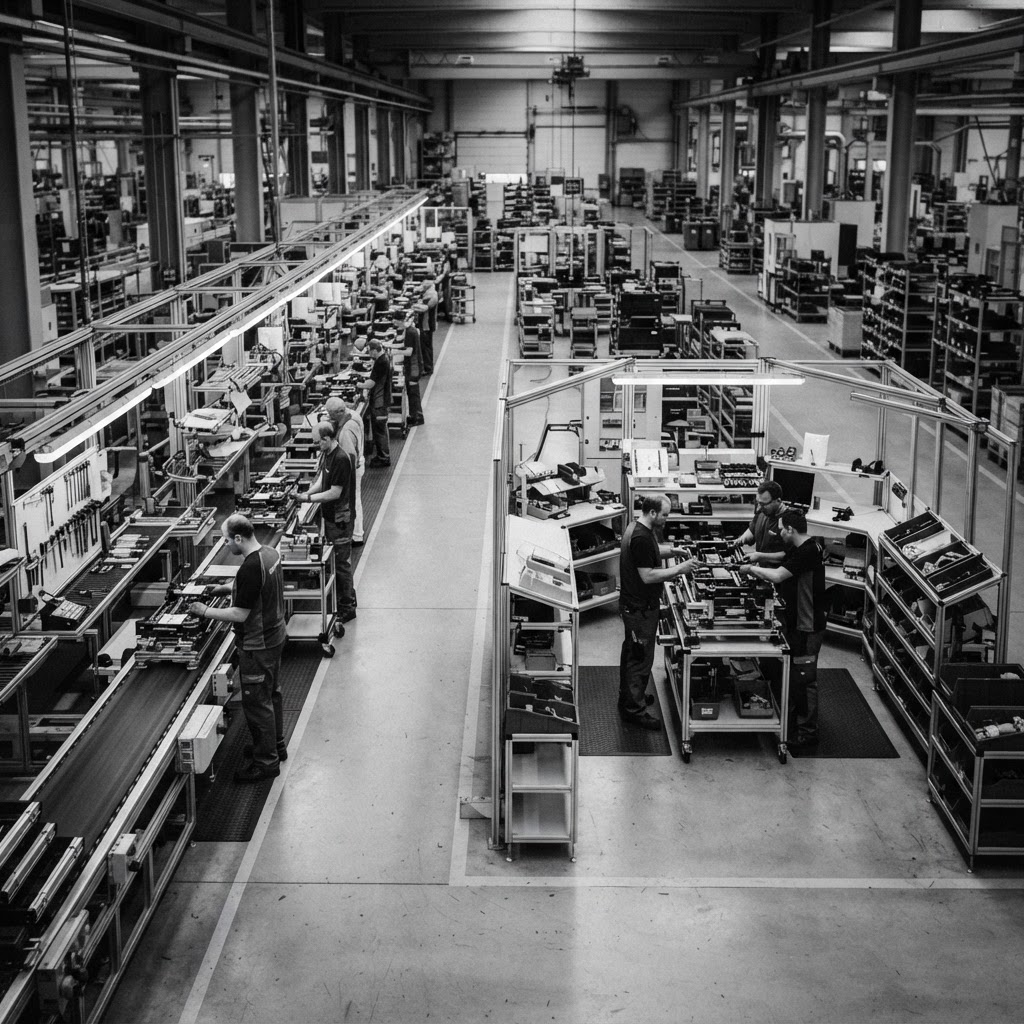
Kurz erklärt
Die Linienfertigung organisiert Arbeitsplätze in einer festen, zeitlich getakteten Reihenfolge, um bei hoher Stückzahl maximale Effizienz und minimale Durchlaufzeiten zu erreichen. Die Inselfertigung hingegen gruppiert Betriebsmittel räumlich und organisatorisch zu autonomen Einheiten, die komplexe Arbeitsschritte eigenständig ausführen. Während die Linienfertigung auf Standardisierung und Flussmaximierung für Großserien setzt, bietet die Inselfertigung die notwendige Flexibilität für eine variantenreiche Produktion. Beide Ansätze bilden Grundpfeiler der operativen Produktionsplanung und zielen darauf ab, den Ressourceneinsatz optimal an die Marktanforderungen anzupassen, wobei die Wahl zwischen beiden Systemen maßgeblich vom Verhältnis zwischen Produktvielfalt und Fertigungsvolumen abhängt.
Definition
Die Linienfertigung basiert auf einem sequenziellen, räumlich und zeitlich synchronisierten Flussprinzip, das durch einen verbindlichen Takt geprägt ist. Hierbei werden Werkstücke in einer vorgegebenen Reihenfolge an spezialisierten Arbeitsstationen vorbeigeführt. Die Inselfertigung definiert sich als funktional geschlossene Organisationseinheit, in der Betriebsmittel und Personal so angeordnet sind, dass sie einen definierten Fertigungsumfang oder Produktbausteine vollständig bearbeiten können. Während die Linienfertigung primär die Optimierung des Durchsatzes durch Arbeitsteilung und Taktung anstrebt, fokussiert die Inselfertigung auf Variantenflexibilität und prozessnahe Autonomie. Die räumliche Nähe in der Inselfertigung ermöglicht dabei einen nahezu kontinuierlichen Fluss, selbst bei kleinen Losgrößen, da der logistische Aufwand zwischen räumlich getrennten Abteilungen entfällt. Die Abgrenzung ergibt sich maßgeblich aus dem Zielkonflikt zwischen hoher Variantenvielfalt (Insel) und hoher Prozessstabilität bei großen Stückzahlen (Linie).
Bedeutung im Fachkontext
In der modernen Produktionsplanung (Operational Excellence) dienen diese Konzepte dazu, den Wertstrom präzise an spezifische Nachfrageprofile anzupassen. Die Wahl der Fertigungsstruktur beeinflusst direkt die Fixkosten (Investition) sowie die variablen Kosten (Rüst- und Transportaufwand). Zentrale Eingangsgrößen sind die Taktzeit, die Prozesszeiten der einzelnen Stationen sowie die Rüstkosten. Das Ergebnis ist ein ausbalanciertes System, das Qualität durch definierte Standards sichert und Bestände (Work-in-Process) minimiert. Ein fundiertes Verständnis dieser Strukturen ist essenziell, um die Lernfähigkeit einer Organisation zu erhalten, da Inselstrukturen etwa interdisziplinäres Wissen fördern, während Linienstrukturen die methodische Standardisierung forcieren.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Reduktion von Durchlaufzeiten durch Flussoptimierung; 2. Höhere Flexibilität bei Produktänderungen durch prozessnahe Autonomie in der Inselfertigung; 3. Etablierung eines standardisierten Wissensniveaus bei den Mitarbeitern.
Impact
Signifikante Senkung der Stückkosten, Steigerung der Liefertreue und Wettbewerbsfähigkeit durch verkürzte Time-to-Market sowie langfristige Sicherung der Prozessstabilität als Basis für kontinuierliche Verbesserung (KVP).
Schritte der Methode in Übersicht
Die strukturelle Planung erfolgt in fünf systematischen Schritten: 1. Bedarfsanalyse (Profilfestlegung); 2. Prozessplanung (Wertstromdesign); 3. Systemwahl (Strukturentscheidung); 4. Implementierung (Layoutaufbau); 5. Leistungsüberwachung (KPI-Monitoring). Diese Abfolge stellt sicher, dass die Entscheidung für eine Fertigungsform datenbasiert erfolgt und kontinuierlich validiert wird.
Bedarfsanalyse
Festlegung des Produktionsprofils
Prozessplanung
Optimierung des Materialflusses
Systemwahl
Entscheidung für Fertigungsstruktur
Implementierung
Physische Realisierung
Leistungsüberwachung
Sicherstellung der Zielerreichung
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Bedarfsanalyse
Produktportfolio, Absatzprognose, Lieferanforderungen
Analyse von Produktvielfalt, jährlichen Volumina und Liefertreueanforderungen.
Produktionsvolumen-Varianten-Matrix
Vergleich von 100.000 Einheiten/Jahr für eine Linie vs. 500 Einheiten/Jahr für eine Insel.
Vollständigkeit der Daten hinsichtlich Saisonabhängigkeit und Variantenkomplexität.
QUALITY LXP · SCHRITTLOGIK
Prozessplanung
Fertigungsschritte, Taktzeiten, Rüstzeiten
Durchführung einer Wertstromanalyse zur Identifikation von Engpässen und Verschwendung.
Wertstromdiagramm (Ist/Soll)
Identifikation von Wartezeiten zwischen Prozessschritten bei manueller Pufferbildung.
Identifikation aller nicht wertschöpfenden Prozessanteile (Muda).
QUALITY LXP · SCHRITTLOGIK
Systemwahl
Wertstromanalyse, Kosten-Nutzen-Analyse der Flexibilität
Abwägung zwischen Linien- und Inselfertigung basierend auf Stückzahlen und Prozessstabilität.
Entscheidungsvorlage für Layoutkonzept
Wahl der Linie bei hoher Standardisierung und Stückzahlen > 50.000 pro Jahr.
Stimmigkeit der Systemwahl im Verhältnis zur Marktanforderung.
QUALITY LXP · SCHRITTLOGIK
Implementierung
Layoutplanung, Betriebsmittel, Prozessstandard
Räumliche Anordnung der Betriebsmittel, Installation der Logistikinfrastruktur und Personalschulung.
Operative Fertigungseinheit
Aufbau von U-förmigen Arbeitszellen (Inseln) oder taktgebundenen Förderbändern.
Einhaltung der geplanten Taktzeiten und Ergonomie-Vorgaben.
QUALITY LXP · SCHRITTLOGIK
Leistungsüberwachung
Ist-Daten aus der Produktion, Produktionsplan
Kontinuierliches Monitoring mittels Kennzahlen (KPIs) wie OEE und Durchlaufzeit.
KPI-Dashboard / Prozessabweichungsanalyse
Analyse der OEE zur frühzeitigen Engpassidentifikation in der Linie.
Datenintegrität und zeitnahe Ursachenanalyse bei Abweichungen.
Anwendung und Vorgehen
Die Implementierung einer Linien- oder Inselfertigung ist kein einmaliger Akt, sondern ein strategischer Prozess der Fabrikstrukturierung. Die methodische Anwendung folgt dabei dem Leitbild des Wertstromdesigns. Zunächst steht die Bedarfsanalyse, bei der das Produktionsprofil exakt quantifiziert wird. Hierbei ist das Verhältnis von jährlichem Volumen zu Produktvielfalt entscheidend: Während ein hoher Durchsatz von 100.000 Einheiten pro Jahr (z. B. Automobil-Großserien) eine Linienfertigung prädestiniert, erfordern geringere Stückzahlen oder eine hohe Variantenanzahl (z. B. spezialisierter Maschinenbau) eine Inselstruktur.
Im Schritt der Prozessplanung erfolgt die Visualisierung des Ist-Zustands durch Wertstromanalysen. Hierbei werden Prozessschritte, Wartezeiten und Transportwege identifiziert. Das Ziel ist die Eliminierung nicht-wertschöpfender Tätigkeiten. Bei der Systemwahl wird entschieden, ob die Betriebsmittel sequenziell verkettet (Linie) oder funktional in autonomen Zellen (Insel) angeordnet werden. Die Implementierung umfasst bei der Linienfertigung vor allem die physische Verbindung durch Transporteinrichtungen (Förderbänder, AGVs) und die exakte Taktung. Bei der Inselfertigung liegt der Fokus auf der multifunktionalen Qualifizierung des Personals, da hier ein Mitarbeiter oft mehrere Stationen innerhalb der Insel bedient. Die abschließende Leistungsüberwachung erfolgt über Kennzahlen wie die OEE (Overall Equipment Effectiveness) und die Durchlaufzeit. Während die Linie auf die Synchronisation der Taktzeiten angewiesen ist, fokussiert die Insel auf die Minimierung der Liegezeiten innerhalb der Zelle.
Anwendungsgebiete
Die Wahl des Fertigungssystems orientiert sich stark am Zielmarkt und der Produktkomplexität:
- Automobilindustrie: Die klassische Linienfertigung findet hier ihre Vollendung. Die hochgradige Standardisierung erlaubt es, komplexe Endprodukte in einem kontinuierlichen Takt zu montieren, sofern das Modellportfolio stabil bleibt.
- Elektronikfertigung: Hier dominiert oft die Linienfertigung, insbesondere bei der Bestückung von Leiterplatten, wo Präzision und Geschwindigkeit durch eine voll automatisierte Logistik kette zwingend sind.
- Maschinenbau & Prototypenbau: In diesen Bereichen ist die Inselfertigung der Standard. Wenn komplexe Einzelbauteile mit variierenden Anforderungen gefertigt werden, bieten Inseln die nötige Flexibilität. Hochqualifiziertes Fachpersonal kann hier innerhalb der Zelle eigenverantwortlich reagieren, ohne auf starre Linientakte angewiesen zu sein.
- Möbelindustrie: Die moderne Möbelproduktion nutzt zunehmend hybride Inselkonzepte. Module werden in spezialisierten Arbeitsinseln gefertigt, die je nach Kundenwunsch (Variantenfertigung) konfiguriert werden, was eine hohe Rüstzeitoptimierung erfordert.
Typische Fehler und Missverständnisse
In der Praxis existieren hartnäckige Irrtümer, die zu Fehlentscheidungen führen können:
- "Inselfertigung ist immer teurer": Dies ist ein Trugschluss. Zwar kann die Linie durch Skaleneffekte bei extrem hohen Stückzahlen günstiger sein, doch die Inselfertigung spart oft enorme Kosten durch reduzierte Bestände (Work-in-Process) und eine geringere Komplexität in der logistischen Steuerung.
- "Linienfertigung ist das Nonplusultra der Effizienz": Bei einer zu hohen Variantenvielfalt führt eine starre Linie zum "Rüstkollaps". Wenn die Rüstzeiten die Taktzeit übersteigen, wird die Linie zum ineffizientesten System.
- "Inseln benötigen keine Dokumentation": Ein verbreiteter Fehler. Gerade weil Inseln flexibler agieren, ist eine strikte Prozessdokumentation (SOPs) essenziell, um die Qualität über verschiedene Schichten und Mitarbeiter hinweg konstant zu halten.
- "Wechsel zwischen Systemen ist trivial": Ein Wechsel erfordert meist ein komplettes Re-Layout der Fabrik. Eine Insel auf eine Linie umzustellen, bedeutet, die gesamte Materialfluss-Logistik und die Qualifikationsanforderungen des Personals von Grund auf neu zu definieren.
Abgrenzung und Grenzen
Die Abgrenzung beider Systeme definiert sich primär über die Störanfälligkeit und den Skalierungsgrad. Die Linienfertigung ist hochgradig effizient, aber fragil: Fällt eine Station aus, steht die gesamte Linie (Engpassrisiko). Dies erfordert eine extrem robuste Wartungsstrategie. Die Investitionskosten in die Infrastruktur (Transportbänder, Spezialvorrichtungen) sind zudem sehr hoch.
Die Inselfertigung hingegen stößt bei sehr hohen Stückzahlen an ihre Grenzen. Da sie für Flexibilität ausgelegt ist, fehlt ihr der Skaleneffekt der Linie. Der logistische Aufwand für die Materialbereitstellung zu den einzelnen Inseln ist komplexer, da nicht ein kontinuierlicher Fluss, sondern ein bedarfsorientierter Zufluss (Pull-Prinzip) organisiert werden muss. Zudem stellt die Inselfertigung deutlich höhere Anforderungen an die Qualifikation der Mitarbeiter. Während an der Linie oft angelernte Kräfte standardisierte Handgriffe ausführen, müssen Insel-Mitarbeiter ein breiteres Spektrum an Aufgaben innerhalb ihrer Zelle beherrschen, was die Personalkosten pro Arbeitsplatz erhöht.
Häufige Fragen
Wann ist eine Inselfertigung einer Linienfertigung vorzuziehen?+
Eine Inselfertigung ist immer dann zu bevorzugen, wenn die Variantenvielfalt hoch ist und die Losgrößen stark schwanken. Sie bietet eine deutlich höhere Flexibilität bei Prozessänderungen und erfordert keine komplexe Synchronisation über die gesamte Werkshalle hinweg.
Kann man beide Konzepte in einer Fabrik mischen?+
Ja, dies ist oft der Idealzustand. In einem sogenannten "hybriden Layout" wird die Vorfertigung von Standardkomponenten in Linien organisiert, während die kundenspezifische Endmontage in flexiblen Inseln erfolgt.