
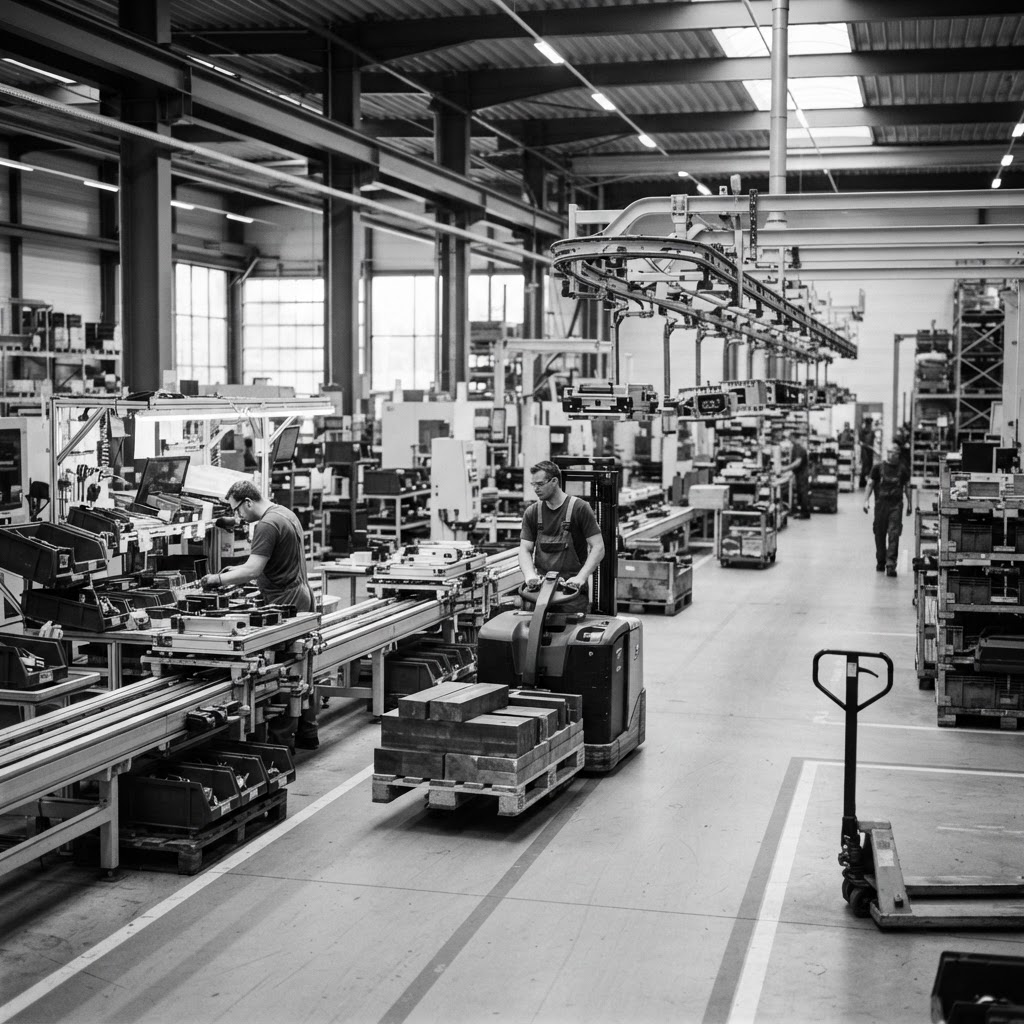
Kurz erklärt
Der Materialfluss beschreibt die physische Bewegung von Waren und Gütern innerhalb betrieblicher Prozesse, von der Beschaffung über die Fertigung bis zur Auslieferung. Er ist das Rückgrat jeder Produktion und ein zentrales Gestaltungselement der Operational Excellence. Durch die systematische Analyse und Optimierung der Warenströme werden Durchlaufzeiten minimiert, Verschwendung eliminiert und Bestände synchronisiert. Ein exzellenter Materialfluss stellt sicher, dass zur richtigen Zeit, in der richtigen Menge und Qualität, die passenden Materialien an der richtigen Stelle im Produktionssystem zur Verfügung stehen.
Definition
Der Materialfluss umfasst die gesamtheitliche, gerichtete Abfolge von Zustandsänderungen, Transport- und Lagerungsprozessen sowie Bereitstellungstätigkeiten von Gütern innerhalb einer Wertschöpfungskette. Fachlich gesehen integriert der Begriff alle physischen Verlagerungen von Rohmaterialien, Halbzeugen und Fertigprodukten unter Berücksichtigung der Zeit, der Mengen und der Qualitätsanforderungen. Im Kontext moderner Managementsysteme wie dem Lean Management ist der Materialfluss nicht als isolierter logistischer Vorgang zu betrachten, sondern als integraler Bestandteil der Prozessgestaltung. Er fungiert als Bindeglied zwischen Informationsfluss und physischer Transformation. Ein effektiver Materialfluss zeichnet sich durch eine hohe Flussgeschwindigkeit, geringe Pufferbestände und eine hohe Transparenz innerhalb der gesamten Kette aus.
Bedeutung im Fachkontext
Im Kontext der Operational Excellence dient der Materialfluss als physisches Nervensystem der Fabrik. Während der Wertstrom die theoretische Verbindung der Tätigkeiten definiert, manifestiert sich der Materialfluss in der täglichen Umsetzung durch den physischen Transport, das Handling und die Bereitstellung. Eine ineffiziente Materialflussgestaltung korreliert direkt mit hohen Beständen, langen Liegezeiten und einer mangelnden Transparenz in der Fertigung. Durch das Lean-Prinzip wird die Materialflussgestaltung zum primären Werkzeug zur Eliminierung von Muda (Verschwendung). Er schließt die Lücke zwischen strategischer Planung und der operativen Exzellenz am Arbeitsplatz, indem er eine bedarfsorientierte und synchrone Bereitstellung ermöglicht.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Reduktion der Durchlaufzeiten und Umlaufbestände durch synchronisierte Taktung; 2. Etablierung einer kontinuierlichen Wissensbasis zur Prozessstabilität und Layoutoptimierung für zukünftige Produkte.
Impact
Beitrag zu Unternehmenszielen durch gesenkte Qualitäts- und Bestandskosten, höhere Lieferperformance (OTD) und verbesserte Prozessfähigkeit bei wachsender Komplexität.
Schritte der Methode in Übersicht
Der Prozess der Materialflussgestaltung erfolgt in vier logischen Schritten: 1. Ist-Analyse (Bestandsaufnahme); 2. Schwachstellenidentifikation (Analyse von Muda); 3. Konzeptentwicklung (Soll-Design); 4. Implementierung und Validierung (Umsetzung und Stabilisierung).
Ist-Analyse
Transparenz über den aktuellen Materialfluss schaffen.
Schwachstellenidentifikation
Ineffizienzen und Verschwendung lokalisieren.
Konzeptentwicklung
Gestaltung eines effizienten Soll-Zustands.
Implementierung und Validierung
Überführung in den operativen Betrieb.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Ist-Analyse
Produktionsdaten, Layoutpläne, Zeitstudien.
Erfassung aller Transportvorgänge, Lagerungen und Liegezeiten mittels Wertstromaufnahme.
Transparente Adjazenzmatrix und Prozesslandkarte.
Erstellung einer Adjazenzmatrix zur Visualisierung der Transportbeziehungen zwischen Arbeitsstationen.
Vollständigkeit der erfassten Materialflüsse und Genauigkeit der Zeitdaten.
QUALITY LXP · SCHRITTLOGIK
Schwachstellenidentifikation
Ist-Analyse Daten.
Abgleich der Ist-Daten mit Soll-Vorgaben zur Identifikation von Engpässen und unnötigen Wegen.
Identifikationsliste der Verschwendungsarten im Materialfluss.
Aufdeckung von unnötigen Umlagerungen durch Analyse der Transportwege.
Nachvollziehbarkeit der Abweichungen zum Idealzustand.
QUALITY LXP · SCHRITTLOGIK
Konzeptentwicklung
Identifikationsliste der Schwachstellen.
Neugestaltung des Layouts und der Logistikstrategie (z.B. Pull-Systeme).
Soll-Layout und Logistikkonzept.
Einführung eines Milk-Run-Systems zur Taktung der Materialbereitstellung.
Erfüllung der Kapazitäts- und Durchlaufzeitziele.
QUALITY LXP · SCHRITTLOGIK
Implementierung und Validierung
Soll-Layout und Logistikkonzept.
Physische Umsetzung der Layoutänderungen und Einführung der Steuerungssysteme.
Operativ funktionierender Materialfluss mit Kennzahlenüberwachung.
Simulation der Änderungen vor der physischen Umsetzung.
Stabilität des neuen Prozesses nach der Einführungsphase.
Anwendung und Vorgehen
Die methodische Gestaltung des Materialflusses erfordert eine disziplinierte Vorgehensweise, die über die bloße Verlagerung von Maschinen hinausgeht. In der Praxis hat sich ein iterativer Ansatz bewährt, der auf der Synchronisation von Informations- und Materialfluss basiert.
Der erste Schritt, die Ist-Analyse, bildet das Fundament. Hierbei ist eine detaillierte Erfassung der "Pfade" notwendig. Mittels Wertstromaufnahme werden nicht nur die Bearbeitungszeiten, sondern explizit die Transport- und Liegezeiten quantifiziert. Ein bewährtes Werkzeug ist hierbei die Adjazenzmatrix, die den Materialaustausch zwischen den Quellen (Lager, Vormontage) und Senken (Montagestationen, Versand) in einer quantitativen Matrix abbildet. Dies schafft Transparenz über die Frequenz und Intensität der Transporte.
In der Schwachstellenidentifikation werden die Daten der Matrix ausgewertet. Klassische Zielgrößen sind hierbei die Vermeidung von Kreuzungspunkten, die Reduktion von Transportwegen und die Eliminierung unnötiger Zwischenlagerungen. Ein wesentliches Element ist der Abgleich der Durchlaufzeit (DLZ) mit der Wertschöpfungszeit. Wenn das Verhältnis in Richtung "Liegezeit" kippt, ist dies der primäre Ansatzpunkt für Prozessverbesserungen.
Bei der Konzeptentwicklung wird ein Soll-Layout entworfen. Der Trend geht hierbei weg von starren Systemen hin zu Pull-Steuerungen. Die Einführung eines Milk-Run-Systems – also die getaktete Versorgung durch einen internen Logistikzug – ist ein konkretes Beispiel für den Übergang von einer bedarfsgesteuerten, aber ungeplanten Materialbereitstellung hin zu einem getakteten Fluss. Vor der physischen Umsetzung ist die Simulation mittels digitaler Zwillinge oder Adjazenz-Optimierungen zwingend erforderlich, um Risiken bei Layoutänderungen zu minimieren.
Die Implementierung und Validierung schließt den Zyklus. Hierbei ist ein "Go-Live"-Plan erforderlich, der den laufenden Betrieb nicht gefährdet. Die Validierung erfolgt durch den Abgleich der neuen Durchlaufzeiten und Bestandsreichweiten mit den Zielvorgaben.
Anwendungsgebiete
Die Materialflussgestaltung ist branchenübergreifend einsetzbar, wobei die spezifischen Anforderungen stark variieren:
- Automobilindustrie: Hier steht die Just-in-Time (JIT) und Just-in-Sequence (JIS) Versorgung im Fokus. Das Hauptziel ist die hochfrequente Taktversorgung der Montagelinien bei gleichzeitig minimalem Platzangebot am Montageplatz. Die Komplexität liegt in der enormen Variantenvielfalt, die ein hochflexibles, oft automatisiertes Logistiksystem erfordert.
- Maschinenbau: In der typischen Einzel- und Kleinserienfertigung ist das Materialflussproblem dynamischer. Hier ist die Flexibilität des Layouts kritisch. Die Anwendung umfasst häufig die Gestaltung von "Supermärkten" (zentrale Bereitstellungsflächen), um die chaotische Materialsuche in der Werkstatt zu beenden.
- Elektronikfertigung: Hier dominiert die Kleinteilelogistik. Der Fokus liegt auf der Prozesssicherheit (z.B. ESD-Schutz, Reinheit) und der IT-gestützten Rückverfolgbarkeit (Traceability) jedes einzelnen Bauteils. Automatisierte Lagerverwaltungssysteme (LVS) sind hier die Voraussetzung für einen effizienten Materialfluss.
- Lagerlogistik: Der Schwerpunkt verschiebt sich hier auf die Kommissionierung. Die Optimierung des Materialflusses zielt auf die Reduktion der "Pick-Wege" ab. Der Einsatz von dynamischen Lagerzonen und optimierten Entnahmestrategien ist hier das Kerninstrument zur Produktivitätssteigerung.
Typische Fehler und Missverständnisse
Die Arbeit mit Materialflusssystemen ist fehleranfällig, wenn methodische Grundlagen missachtet werden:
- Gleichsetzung mit Logistik: Ein häufiges Missverständnis ist die Annahme, Materialfluss sei lediglich ein Teilaspekt der Logistik. Tatsächlich ist die Logistik der Rahmen, während der Materialfluss die physische Realisierung darstellt. Eine isolierte Betrachtung der Logistik (z.B. Transportkosten) vernachlässigt oft die Auswirkungen auf die Produktionsstabilität.
- Falle der lokalen Optimierung: Viele Unternehmen versuchen, die Logistikabteilung separat zu optimieren. Dies führt fast immer zu Suboptima. Eine Verringerung der Transportfrequenz kann beispielsweise zu höheren Beständen am Arbeitsplatz führen, was den gesamten Wertstrom negativ beeinflusst.
- Vernachlässigung des Informationsflusses: Ein Materialfluss kann nur so gut sein wie der Informationsfluss, der ihn steuert. Ohne synchronisierte Daten über Bedarfe und Bestände führt selbst das modernste Transportsystem zu Überproduktion oder Fehlteilen.
- Bestände als reines Übel: Während Lean Management "Null-Bestand" anstrebt, ist ein gewisses Maß an Puffer (Sicherheitsbestand) oft notwendig, um die Prozessstabilität bei Volatilität zu gewährleisten. Die totale Eliminierung von Beständen ohne Prozessstabilität führt zum sofortigen Stillstand.
Abgrenzung und Grenzen
Die Gestaltung des Materialflusses stößt dort an ihre Grenzen, wo die Grundannahmen der Prozessgestaltung durch externe Faktoren ausgehebelt werden:
- Nicht-lineare Fertigungsprozesse: Bei hochkomplexen, unvorhersehbaren Prozessketten, wie sie in der Forschung oder hochspezialisierten Einzelfertigung vorkommen, lässt sich der Materialfluss nicht in festen, taktgebundenen Bahnen führen. Hier versagen klassische Kanban-Systeme.
- Extreme Volatilität: Wenn Nachfrageschwankungen die Kapazitätsgrenzen der Logistiksysteme überschreiten, bricht das getaktete System zusammen. Starre Taktsysteme sind in solchen Umgebungen zu unflexibel und müssen durch agilere, "epizentrische" Versorgungsmodelle ersetzt werden.
- Mangelnde Datenqualität: Die Methodik der Materialflussgestaltung basiert auf Transparenz. Wenn die Datenbasis (Soll- vs. Ist-Bestände) aufgrund von Buchungsfehlern oder verzögerter Erfassung ungenau ist, führen alle Berechnungen (z.B. Bestandsreichweite) zu falschen Schlussfolgerungen. In diesem Fall ist die Datenbereinigung dem physischen Layout-Design vorzuziehen.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
1NORDWERK · Ventilblock-Wertstrom
ISO 9001: 4.4 / 8.1 / 9.1.1 / 10.3. Ist-/Soll-Prozesse, berechenbarer Kundentakt, Bestandsreduktion und kontrollierter Pilot. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Wie bestimme ich die optimale Taktfrequenz für meine Materialversorgung?+
Die optimale Taktfrequenz ergibt sich aus dem Verhältnis der Transportkosten pro Einheit zur Belastung der Pufferkapazität am Montageplatz. Ein Rechenbeispiel: Ist die Rüstzeit des Logistikzuges hoch, muss die Frequenz gesenkt und die Losgröße erhöht werden. Die Frequenz sollte idealerweise auf den Takt der Engpassstation abgestimmt sein.
Ab wann lohnt sich die Automatisierung des Materialflusses?+
Eine Automatisierung lohnt sich, wenn die Wiederholbarkeit der Transportvorgänge hoch ist und die manuellen Kosten durch Fehleranfälligkeit, Ergonomieprobleme oder hohe Lohnkosten eine Amortisationszeit von meist unter 3-5 Jahren erreichen. Bei hoher Variantenvielfalt ist oft eine manuelle oder teilautomatisierte Lösung wirtschaftlicher.
Kann man den Materialfluss ohne Layoutänderungen optimieren?+
Ja, durch die Optimierung der Steuerungsparameter (Bestandsregeln, Losgrößen) und der Bereitstellungslogik (z.B. Umstellung von Einzelteil- auf Set-Bereitstellung). Die physische Struktur ist zwar ein Hebel, aber oft bewirken Prozessanpassungen an den Schnittstellen bereits signifikante Durchlaufzeitverkürzungen.
Wie gehe ich mit Beständen um, die zur Prozessstabilität beitragen?+
Bestände zur Stabilität sollten als "strategischer Puffer" definiert und als solcher bestandsgeführt werden. Anstatt sie zu minimieren, sollten sie exakt bemessen werden (Sicherheitsbestandsberechnung), um bei Störungen Zeit für die Problemlösung zu gewinnen, ohne die gesamte Kette anzuhalten.
Welche Softwaretools sind für eine professionelle Analyse nötig?+
Für kleine Unternehmen reichen Adjazenzmatrizen in Excel oft aus. Für komplexe Fabrikplanungen sind jedoch Simulationssoftware (z.B. Plant Simulation, AnyLogic) oder spezialisierte IPOLOG-Tools notwendig, um Transportwege und Auslastungen unter dynamischen Bedingungen zu validieren und Flaschenhälse zu visualisieren.