
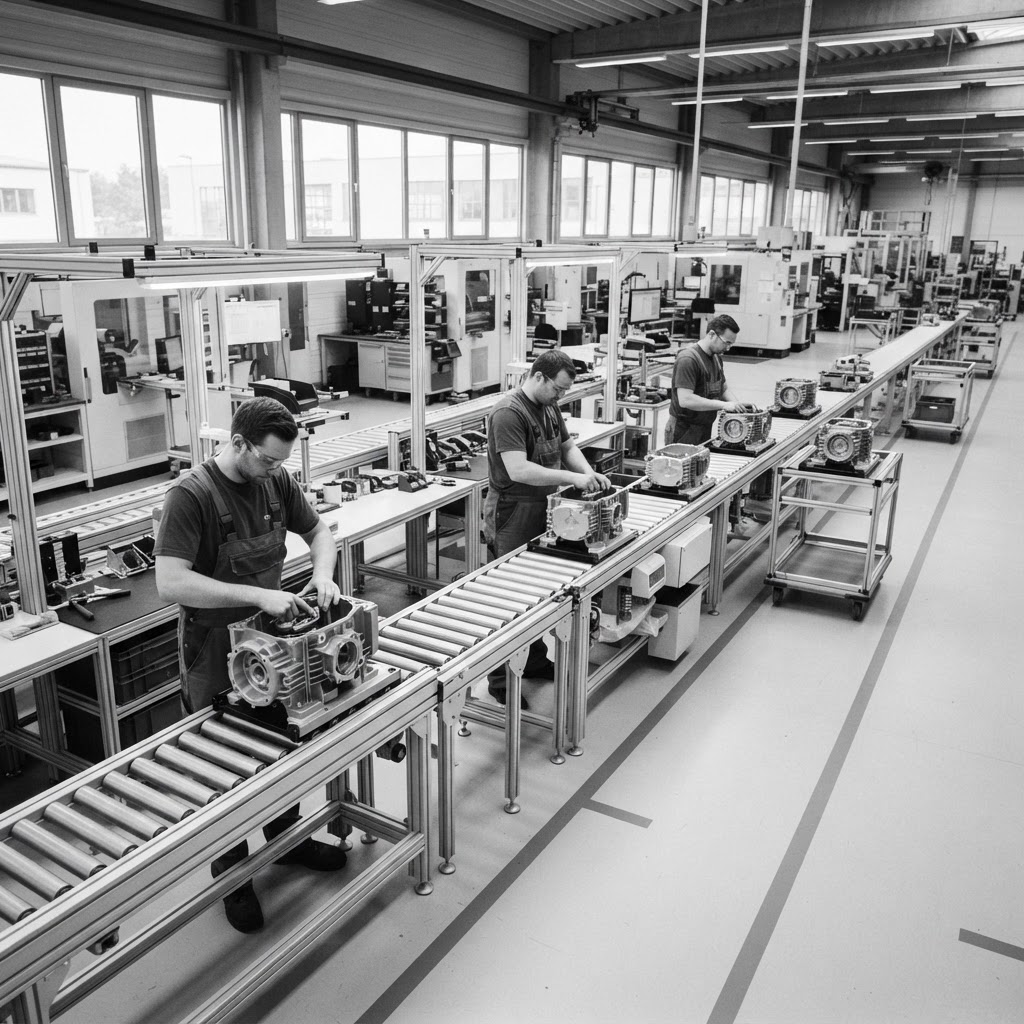
One-Piece-Flow
Kurz erklärt
Der One-Piece-Flow ist ein zentrales Produktionsprinzip des Lean Managements, das darauf ausgerichtet ist, Produkte einzeln und ohne Zwischenlagerung (Puffer) durch eine Prozesskette zu führen. Anstatt große Chargen in Zeitabständen zu bearbeiten, fließt jedes Werkstück unmittelbar vom einen Arbeitsschritt zum nächsten. Dies zwingt das System zur Synchronisation auf den Kundentakt und macht Prozessprobleme sofort sichtbar.
Definition
Der One-Piece-Flow bezeichnet die Gestaltung eines Wertstroms, in dem die Losgröße eins das Ziel bildet. Er basiert auf der Idee, dass Bestände (WIP - Work in Progress) als Verschwendung gelten, die verborgene Ineffizienzen und Qualitätsmängel maskieren. Durch den direkten Durchfluss werden Wartezeiten eliminiert, Durchlaufzeiten drastisch verkürzt und die Flexibilität gegenüber Kundenwünschen gesteigert. Technisch gesehen erfordert das Konzept ein tiefes Verständnis von Zykluszeiten und die methodische Beseitigung von Störeinflüssen innerhalb der Produktionskette.
Bedeutung im Fachkontext
In der industriellen Praxis dient der One-Piece-Flow als Gradmesser für Prozessstabilität. In Umgebungen, die nach Lean-Prinzipien agieren, ist die Einführung dieses Prinzips oft der kritische Punkt, an dem theoretische Effizienzsteigerungen auf die operative Realität treffen. Er ist entscheidend für Unternehmen, die den Übergang von einer funktionsorientierten hin zu einer prozessorientierten Fertigung anstreben. Die methodische Einbettung erfolgt meist durch Wertstromdesign.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Erhöhte Prozessqualität durch sofortige Identifikation von Mängeln direkt nach dem Bearbeitungsschritt (Reduktion von Ausschusskosten); 2. Aufbau einer stabilen, wiederverwendbaren Wissensbasis über Prozessanforderungen, die in Folgeprojekten zur schnelleren Skalierung genutzt werden kann.
Impact
Signifikante Senkung der Kapitalbindung durch Bestandsreduzierung, Steigerung der Liefertreue durch minimierte Durchlaufzeiten, verbesserte Reaktionsfähigkeit auf Marktveränderungen bei gleichzeitiger Stärkung der Wettbewerbsfähigkeit durch operative Exzellenz.
Schritte der Methode in Übersicht
Der One-Piece-Flow gliedert sich in vier wesentliche Schritte: 1. Wertstromanalyse zur Identifikation von Verschwendung; 2. Taktzeit-Berechnung zur Synchronisation mit der Kundennachfrage; 3. Prozess-Synchronisation durch Layout-Optimierung und Arbeitsanpassung; 4. Absicherung durch Standardisierung und aktives Shopfloor-Management.
Wertstromanalyse
Identifikation von Verschwendung und Engpässen
Taktzeit-Berechnung
Synchronisation mit dem Kundenbedarf
Prozess-Synchronisation
Harmonisierung der Zykluszeiten
Standardisierung & Shopfloor-Management
Absicherung des kontinuierlichen Flusses
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Wertstromanalyse
Produktionsdaten, Mengen, Durchlaufzeiten
Erfassung des Ist-Zustands, der Durchlaufzeiten und Kapazitäten
Wertstromdiagramm des Ist-Zustands
Visualisierung der Liegezeiten zwischen Montage und Prüfung
Vollständigkeit der Prozessdatenerfassung
QUALITY LXP · SCHRITTLOGIK
Taktzeit-Berechnung
Verfügbare Arbeitszeit, Kundennachfrage
Division der verfügbaren Arbeitszeit durch die Kundennachfrage
Berechneter Taktzeitwert (z.B. in Sekunden pro Einheit)
8 Stunden Schicht bei 480 Einheiten Bedarf ergibt 1 Minute Taktzeit
Einhaltung der definierten Nettoarbeitszeit
QUALITY LXP · SCHRITTLOGIK
Prozess-Synchronisation
Taktzeitvorgabe, aktuelle Zykluszeiten
Anpassung der Arbeitsinhalte an die Taktzeit und Layout-Optimierung
Ausbalancierte Linien- oder Zellentaktung
Umstellung von Linien- auf U-Zellen-Layout zur Wegeverkürzung
Zykluszeit liegt unterhalb der Taktzeit
QUALITY LXP · SCHRITTLOGIK
Standardisierung & Shopfloor-Management
Prozessstandards, Fehlerdaten
Etablierung von Standards und sofortige Reaktion bei Störungen
Stabile Prozessausführung und visuelle Fehlererkennung
Visuelle Signalisierung bei Stillstand einer Station
Reaktionsgeschwindigkeit auf Abweichungen
Anwendung und Vorgehen
Die Implementierung des One-Piece-Flows ist kein punktuelles Ereignis, sondern ein methodischer Transformationsprozess. Der Erfolg hängt maßgeblich davon ab, die theoretischen Anforderungen des Lean-Prinzips mit der spezifischen Fertigungsrealität in Einklang zu bringen.
Der Prozess beginnt stets mit der Wertstromanalyse (Value Stream Mapping). Hierbei wird der aktuelle Zustand der Produktion visuell erfasst, um Bestände, Transportwege und Wartezeiten zwischen den Stationen zu identifizieren. Das Ziel ist die Transparenz: Wo staut sich Arbeit an? Wo entstehen Liegezeiten, die keinen Wert für den Kunden erzeugen?
Auf Basis dieser Analyse erfolgt die Taktzeit-Berechnung. Sie stellt den Herzschlag des Systems dar. Die Formel ist simpel, erfordert aber eine präzise Datenbasis: Verfügbare Arbeitszeit geteilt durch die Kundennachfrage ergibt die Taktzeit. Alle nachfolgenden Schritte müssen darauf ausgerichtet sein, das Werkstück exakt in diesem Zeitfenster fertigzustellen.
Der entscheidende operative Schritt ist die Prozess-Synchronisation. Oft müssen hierfür physische Layouts angepasst werden. Der Übergang von einer stationären Linienfertigung hin zu einer U-Zellen-Struktur ist häufig notwendig, um Wege zu verkürzen und eine flexible Verteilung der Arbeitsinhalte zu ermöglichen. Ziel ist es, dass ein Werker mehrere Arbeitsschritte übernehmen kann, falls die Taktzeit dies erfordert.
Abschließend erfolgt die Absicherung durch Standardisierung. Ohne festgelegte Standards bricht der Fluss bei der kleinsten Unregelmäßigkeit zusammen. Das Shopfloor-Management spielt hier eine tragende Rolle: Durch visuelle Signalisierung (z.B. Andon-Boards) wird jede Abweichung vom Fluss sofort für das gesamte Team sichtbar. Das Vorgehen erfordert somit nicht nur technische Anpassungen an Maschinen und Layouts, sondern eine kulturelle Umstellung auf eine Problemlösungskultur, in der Störungen als Chancen zur Prozessverbesserung begriffen werden.
Anwendungsgebiete
Obwohl der One-Piece-Flow seine Wurzeln in der Automobilindustrie hat, erstrecken sich seine Anwendungsgebiete heute über nahezu alle Branchen, in denen standardisierbare Prozesse vorliegen.
- Serienfertigung (Konsumgüter): In der Montage von Haushaltsgeräten oder Elektronik ist der One-Piece-Flow der Goldstandard. Durch hochgradig standardisierte Abläufe lässt sich hier die Durchlaufzeit bei gleichbleibend hoher Qualität minimieren.
- Textil- und Bekleidungsindustrie: Hier hat sich das Konzept durch die Umstellung von klassischer Bündelfertigung auf „Sewing Cells“ (Nähezellen) bewährt. Dies reduziert nicht nur die Durchlaufzeit, sondern erlaubt auch eine schnelle Reaktion auf Modetrends, da die Losgrößen klein gehalten werden.
- Administrative Prozesse: In Büroumgebungen, etwa bei der Dokumentenprüfung oder in Freigabeprozessen, kann der Flow ebenfalls angewendet werden. Anstatt Anträge zu sammeln und in „Chargen“ zu bearbeiten, werden sie unmittelbar nach Eingang bearbeitet. Dies erfordert jedoch eine hohe Digitalisierung der Workflows.
- Job Shop (Kleinserienfertigung): Auch bei variabler Produktpalette ist das Prinzip anwendbar, sofern SMED (Single Minute Exchange of Die) eingesetzt wird. Durch drastische Rüstzeitreduzierungen können auch in Werkstattfertigungen kleine Lose wirtschaftlich im Sinne des One-Piece-Flows gehandhabt werden.
Typische Fehler und Missverständnisse
In der Praxis scheitert die Einführung des One-Piece-Flows oft an einer zu dogmatischen oder falsch verstandenen Herangehensweise:
- Der "One-Piece-Flow-Zwang": Der häufigste Fehler ist der Versuch, den Flow mit Gewalt auf instabile Prozesse anzuwenden. Wenn die Anlageneffektivität (OEE) zu gering ist, führt ein erzwungener One-Piece-Flow zum kompletten Stillstand der Linie. Erst muss Stabilität erzeugt werden, dann der Fluss.
- Fehlinterpretation von Puffern: Viele Lean-Anfänger halten Puffer für "böse". In der Realität dienen Puffer jedoch dazu, stochastische Einflüsse (z.B. kurzfristige Maschinendefekte oder Lieferverzögerungen) abzufedern. Der komplette Verzicht auf Puffer ist nur bei perfekter Prozessbeherrschung ratsam.
- Investitionsfalle: Es herrscht der Irrglaube, man müsse teure neue Automaten kaufen, um One-Piece-Flow zu realisieren. Oft ist das Gegenteil der Fall: Kleine, manuelle oder teilautomatisierte Arbeitsstationen sind wesentlich flexibler und effizienter als eine unflexible Großanlage.
- Isolierte Optimierung: Die Optimierung einer einzelnen Zelle ohne Betrachtung des Gesamtunternehmens führt zum „Inseldenken“. Wenn der Materialnachschub nicht mit dem Takt der Zelle synchronisiert ist, entsteht ein Flaschenhals, der den Gesamterfolg zunichtemacht.
Abgrenzung und Grenzen
Der One-Piece-Flow ist kein Allheilmittel. Seine Grenzen liegen dort, wo die Prozessparameter die physikalischen oder wirtschaftlichen Möglichkeiten übersteigen.
Die wichtigste Grenze ist die Prozessstabilität. Wenn ein Prozessschritt eine inhärent hohe Fehlerrate aufweist oder die Rüstzeit bei Produktwechseln einen signifikanten Anteil der Zykluszeit ausmacht, wird ein kontinuierlicher Fluss unmöglich. Hier muss erst an der Rüstzeit- oder Prozessoptimierung gearbeitet werden.
Zudem stoßen Unternehmen bei extremer Variantenvielfalt an Grenzen. Wenn die Arbeitsinhalte für jedes Stück fundamental anders sind, lässt sich keine Taktzeit definieren, die für alle Produkte gilt. Hier ist eine Trennung in Produktfamilien (Wertstromdesign) notwendig, um überhaupt in Teilbereichen einen One-Piece-Flow ermöglichen zu können.
Die Abgrenzung zum "Push-System" ist dabei essenziell: Während das traditionelle Push-System (auf Lager produzieren) auf Prognosen basiert, ist der One-Piece-Flow ein Pull-System, das durch den konkreten Kundenbedarf ausgelöst wird. Er ist somit nicht als reines Produktionstool zu sehen, sondern als ein Werkzeug, das die gesamte Unternehmenslogistik vom Kunden her steuert.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
2HELION · CAPA mit Wirksamkeitsgate
ISO 9001: 10.2 / 10.3. Verantwortung, Termine, WIP und gesonderte Wirksamkeitsprüfung; kein Erledigt ohne Beleg. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
NORDWERK · Ventilblock-Wertstrom
ISO 9001: 4.4 / 8.1 / 9.1.1 / 10.3. Ist-/Soll-Prozesse, berechenbarer Kundentakt, Bestandsreduktion und kontrollierter Pilot. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Ist One-Piece-Flow auch in der Einzelfertigung möglich?+
Ja, jedoch mit Anpassungen. In der Einzelfertigung steht die Flexibilität im Vordergrund. Hier wird der One-Piece-Flow meist über "Standard-Arbeitspakete" realisiert, bei denen der Arbeitsablauf trotz unterschiedlicher Endprodukte in einer standardisierten Sequenz durchlaufen wird.