
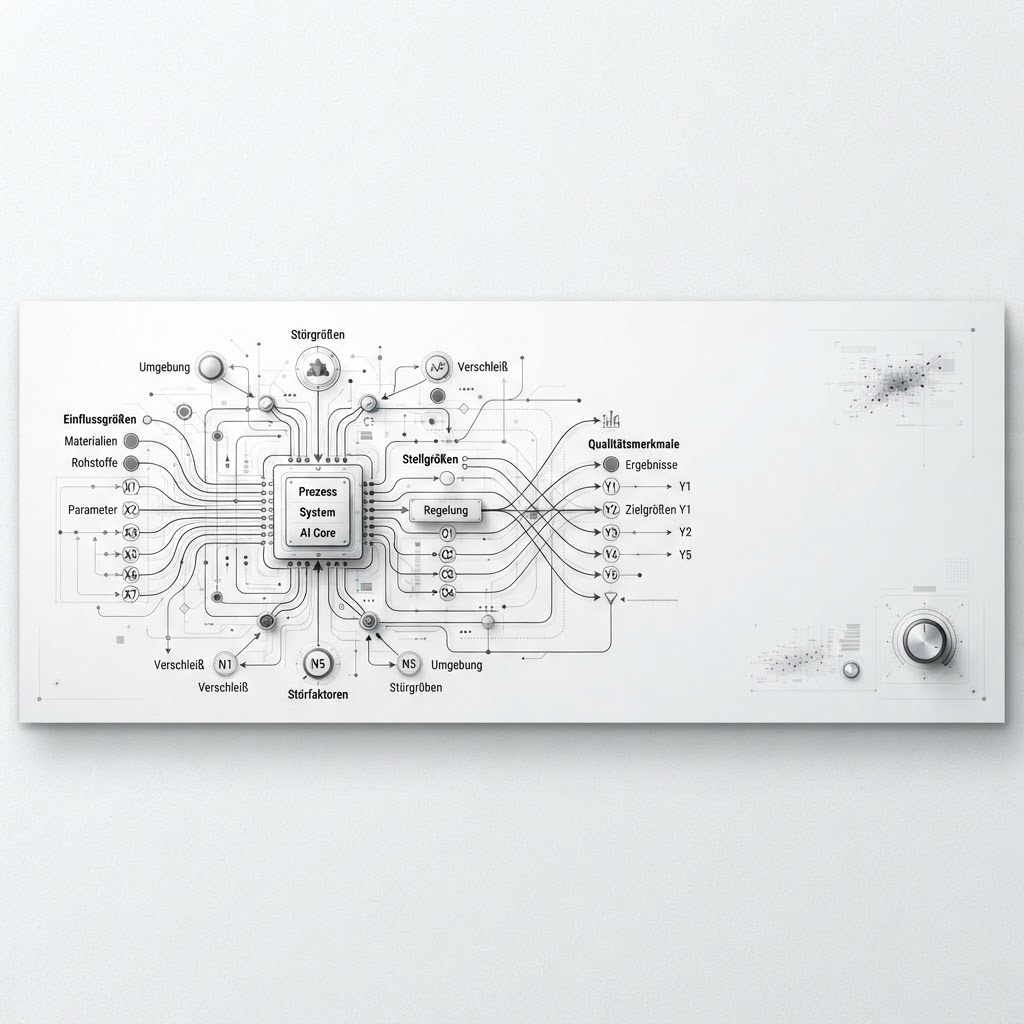
Parameterdiagramm
Kurz erklärt
Das Parameterdiagramm, kurz P-Diagramm, ist ein zentrales Werkzeug im Qualitätsmanagement und der Design-FMEA zur systematischen Analyse funktionaler Zusammenhänge. Es visualisiert das Verhalten eines Systems, indem es Eingangsgrößen, steuerbare Einflussfaktoren (Design-Parameter), unkontrollierbare Störgrößen und das resultierende Ausgangsverhalten in Beziehung setzt. Durch diese strukturierte Darstellung hilft das P-Diagramm Ingenieuren, Funktionsgrenzen exakt zu definieren, die Robustheit eines Designs gegenüber Störeinflüssen zu bewerten und potenzielle Fehlerquellen bereits in der Konzeptphase zu identifizieren.
Definition
Das Parameterdiagramm ist eine grafische Methodik zur ganzheitlichen Systembetrachtung, die ein Produkt oder einen Prozess als funktionales Bindeglied zwischen definierten Eingängen und gewünschten Ausgängen modelliert. Es strukturiert das Gesamtsystem in vier orthogonale Quadranten: die steuerbaren Designparameter, die unkontrollierbaren Störgrößen (Noise Factors), die systemimmanenten Input-Signale sowie das resultierende Output-Verhalten. Diese funktionale Abgrenzung dient dem Zweck, physikalische oder logische Wirkmechanismen explizit zu machen, um die Robustheit eines Systems gegenüber internen und externen Variationen abzusichern. Es dient als analytisches Werkzeug, um Funktionsgrenzen zu validieren und das System gegen eine Vielzahl von nicht beeinflussbaren Umgebungsparametern widerstandsfähig zu gestalten.
Bedeutung im Fachkontext
In der Methodik der Design-FMEA ist das P-Diagramm ein essenzieller Bestandteil der strukturellen Analyse nach der AIAG/VDA-Harmonisierung. Es fungiert als Bindeglied zwischen der Anforderungsdefinition und der detaillierten Fehleranalyse. Während das Funktionsnetz der FMEA darlegt, was ein System leisten soll, dient das P-Diagramm dazu, explizit aufzuzeigen, unter welchen Bedingungen die Erfüllung dieser Anforderungen gefährdet ist. Es bildet somit den notwendigen Input für die Funktionsanalyse und hilft dem FMEA-Team, die kritischen Wirkmechanismen zu identifizieren, die bei der anschließenden Risikoanalyse eine entscheidende Rolle spielen.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Gezielte Ableitung präventiver Designmaßnahmen zur Reduzierung der Output-Varianz; 2. Aufbau einer strukturierten Wissensbasis über funktionale Grenzen für künftige Entwicklungen.
Impact
Erhöhung der Produktqualität und Verlässlichkeit, Senkung der Qualitätskosten durch Vermeidung später Designänderungen, Stärkung der Innovationsfähigkeit.
Schritte der Methode in Übersicht
Die methodische Umsetzung erfolgt in den fünf Phasen: System Boundary Definition, Ideal Function Definition, Control Parameter Identification, Noise Factor Analysis und Output and Sensitivity Assessment. Diese ermöglichen eine systematische Robustheitsbewertung von der Konzeptphase bis zur Validierung.
System Boundary Definition
Establish the scope of the analysis
Ideal Function Definition
Identify the intended system behavior
Control Parameter Identification
List design variables
Noise Factor Analysis
Identify external variations
Output and Sensitivity Assessment
Evaluate system robustness
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
System Boundary Definition
System overview and architecture documentation
Define the physical or logical system boundaries and interfaces within the hierarchy
Clearly defined scope and interface list
Defining the electronic braking system as the primary system boundary
Completeness of interfaces relative to the functional objective
QUALITY LXP · SCHRITTLOGIK
Ideal Function Definition
Technical requirements and specifications
Specify the performance criteria and the ideal relationship between inputs and outputs
Defined ideal function statement
Brake pressure output proportional to pedal input
Alignment with functional requirements and stakeholder needs
QUALITY LXP · SCHRITTLOGIK
Control Parameter Identification
Technical design parameters
Identify variables and factors the designer can directly influence or set
Catalog of controllable design factors
Software algorithms and actuator geometry
Exhaustiveness of the design space
QUALITY LXP · SCHRITTLOGIK
Noise Factor Analysis
Operational environment analysis
Systematically list uncontrollable factors impacting system performance
Categorized noise factors list
Temperature, humidity, material wear
Relevance to operational conditions
QUALITY LXP · SCHRITTLOGIK
Output and Sensitivity Assessment
Interaction matrix of noise factors and design parameters
Analyze the impact of noise on output and validate against robustness thresholds
Sensitivity profile and identification of robustness gaps
Sensitivity analysis of brake latency under temperature extremes
Correlation between simulation results and functional performance
Anwendung und Vorgehen
Die praktische Anwendung des Parameterdiagramms folgt einem deduktiven Ansatz, bei dem das zu untersuchende System sukzessive von einer abstrakten Funktion hin zu einem detaillierten robustheitsspezifischen Modell zerlegt wird. Um das P-Diagramm effizient in den Produktentstehungsprozess zu integrieren, sollte es idealerweise in der Konzeptphase begonnen und begleitend zur Design-FMEA weiterentwickelt werden.
Vorgehensweise in der Praxis
- Vorbereitung (Scoping): Bevor das Diagramm gezeichnet wird, müssen die Systemgrenzen klar definiert sein. Was gehört zum betrachteten Subsystem, was ist die Umgebung? Eine unpräzise Grenzziehung führt zu einer unkontrollierbaren Flut an Noise-Faktoren.
- Definition der Idealfunktion: Hierbei ist das "Wie" entscheidend. Es reicht nicht, eine Anforderung wie "der Motor soll laufen" zu formulieren. Die Idealfunktion muss physikalisch beschreibbar sein, etwa: "Die Ausgangsleistung (Output) soll proportional zum eingekoppelten Strom (Input) sein."
- Die vier Quadranten füllen: *
Input: Identifikation der Signalgrößen, die das System verarbeiten soll. * Control Factors: Auflistung aller Parameter, die der Ingenieur im CAD oder in der Software anpassen kann (Geometrie, Materialeigenschaften, Algorithmen-Parameter). * Noise Factors: Der kritische Bereich. Hier werden alle Störgrößen gesammelt, die das System beeinflussen, aber nicht vom Entwickler kontrolliert werden können (Temperatur, Alterung, Toleranzen, Fehlbedienung). *
Output: Hier wird zwischen dem idealen Output (gewünschtes Ergebnis) und dem unbeabsichtigten Output (z.B. Wärmeentwicklung, Geräusche, Vibrationen) unterschieden. 4. Sensitivitätsanalyse: Der letzte Schritt ist die Bewertung. Man stellt sich die Frage: "Wie stark ändert sich mein Output, wenn ein spezifischer Noise-Faktor (z. B. Hitze) um 20% variiert?" Ziel ist es, die Control-Parameter so zu wählen, dass der Einfluss des Noise-Faktors auf den Output minimal bleibt.
Anwendungsgebiete
Das P-Diagramm ist zwar in der Automobilindustrie durch die FMEA-Methodik stark verankert, findet jedoch in allen Branchen Anwendung, in denen komplexe physikalische oder logische Systeme robust gestaltet werden müssen.
- Maschinen- und Anlagenbau: Hier wird das P-Diagramm genutzt, um die Robustheit von Aktuatoren oder Sensoren gegenüber Umgebungsbedingungen (Vibration, Staub, Feuchtigkeit) zu gewährleisten. Es hilft, das Design so zu optimieren, dass Verschleißerscheinungen die Prozessgenauigkeit über die gesamte Lebensdauer nicht signifikant beeinträchtigen.
- Elektronikentwicklung: In der Signalintegritätsanalyse dient das P-Diagramm dazu, EMV-Störungen (elektromagnetische Verträglichkeit) als Noise-Faktoren zu begreifen. Designer können durch die Wahl von Abschirmungen oder Schaltungstopologien (Control Factors) sicherstellen, dass das Signal-zu-Rausch-Verhältnis innerhalb der Spezifikationen bleibt.
- Design-FMEA (DFMEA): Als methodischer Grundstein unterstützt das P-Diagramm die FMEA dabei, die Wirkmechanismen zu verstehen, bevor die Fehler gesucht werden. Es ist das ideale Werkzeug, um "Silent Failures" aufzudecken – also Zustände, in denen das System zwar funktioniert, aber aufgrund von Störgrößen außerhalb der optimalen Performance agiert.
- Six Sigma und Variation Reduction: In der statistischen Qualitätskontrolle hilft das P-Diagramm dabei, die Ursachen für Output-Variationen zu isolieren. Indem man versteht, welche Störgrößen den größten Einfluss auf die Streuung haben, kann man den Fokus der statistischen Versuchsplanung (DoE) präzise setzen.
Typische Fehler und Missverständnisse
Obwohl das P-Diagramm logisch intuitiv erscheint, schleichen sich in der Anwendung häufig systematische Fehler ein, die den Nutzen schmälern:
- Noise-Faktoren mit Fehlern verwechseln: Ein häufiges Missverständnis ist die Annahme, Noise-Faktoren seien vermeidbare Fehler. Störgrößen sind systemimmanent. Sie existieren unabhängig von der Qualität der Konstruktion (z.B. Umgebungsfeuchtigkeit). Das Ziel ist nicht, sie zu eliminieren, sondern das System so robust zu machen, dass sie keinen Einfluss mehr haben.
- Zu hohe Komplexität: Oft versuchen Teams, das gesamte Fahrzeug oder eine komplette Anlage in ein P-Diagramm zu pressen. Das Ergebnis ist ein unleserliches Chart. Ein P-Diagramm sollte immer auf einer funktionalen Ebene bleiben, die das Verständnis der physikalischen Transformation noch zulässt.
- Fehlende Kopplung zur FMEA: Das P-Diagramm wird oft als "Alibi-Dokument" erstellt, um Normen zu erfüllen, anstatt es als Wissensbasis für die FMEA-Strukturanalyse zu nutzen. Wenn die Noise-Faktoren aus dem P-Diagramm nicht als potenzielle Ursachen in die FMEA einfließen, wurde das Potenzial der Methode verschenkt.
- Statische Betrachtung: Man betrachtet oft nur den "besten Fall". Ein robustes Design muss jedoch den gesamten Lebenszyklus und alle Betriebszustände abdecken. Das Ignorieren von "Worst-Case"-Kombinationen von Noise-Faktoren ist ein kritischer Fehler in der Auslegung.
Abgrenzung und Grenzen
Das P-Diagramm ist kein Allheilmittel und besitzt klare methodische Grenzen, die bei der Anwendung beachtet werden müssen:
- Keine Fehler-Kausalkette: Das P-Diagramm stellt funktionale Beziehungen dar, keine Fehlerketten. Es beschreibt nicht, wie ein Bauteil bricht, sondern wie eine physikalische Größe transformiert wird. Für die Ursache-Wirkungs-Analyse (Warum fällt das System aus?) ist die FMEA notwendig.
- Physikalischer Fokus: Die Stärke des P-Diagramms liegt in der Modellierung von physikalischen oder logischen Systemen. Bei rein organisatorischen oder administrativen Prozessen ist es oft schwierig, "Noise-Faktoren" (wie etwa menschliches Verhalten oder Stimmungsschwankungen) physikalisch oder statistisch sinnvoll zu quantifizieren.
- Keine Risikobewertung: Das P-Diagramm gibt keine Auskunft über die Eintrittswahrscheinlichkeit oder die Bedeutung (Schwere) eines Ausfalls. Es identifiziert lediglich Sensitivitäten. Eine Einstufung der Risiken erfordert zwingend die nachfolgende FMEA-Bewertung.
- Abgrenzung zur Fehlernetzanalyse: Während das Fehlernetz einer FMEA in die Tiefe der Fehlerursachen geht (Ursache-Fehlfunktion-Folge), bleibt das P-Diagramm auf der Ebene der systemischen Interaktion. Man könnte sagen: Das P-Diagramm sorgt dafür, dass das System stabil bleibt; die FMEA sorgt dafür, dass wir wissen, was zu tun ist, wenn es trotz Robustheit versagt.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
4FMEA – Büroklammer
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – Büroklammer Patent Nr. 64.088
Büroklammer Patent Nr. 64.088 · Konstruktions-FMEA mit Deep-Research-Fehlerursachen. Erhaltener Arbeitsstand mit 3 Rechercheläufen und 45 verknüpften Fehlerursachen; fachliche Prüfung der KI-Entwürfe noch offen.
FMEA – Wasserkocher
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – NORDWERK · Ventilblock-Montage
ISO 9001: 6.1 / 8.5.1. Anforderung → Fehler → Ursache → Prüfplan; Zielbewertungen erst nach Nachweis freigeben. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Wie unterscheidet sich ein P-Diagramm von einem klassischen Funktionsblockdiagramm?+
Während ein Funktionsblockdiagramm lediglich darstellt, welche Komponenten wie miteinander verbunden sind, fokussiert das P-Diagramm explizit auf die Transformation. Es macht sichtbar, wie sich Input unter dem Einfluss von steuerbaren Parametern und unkontrollierbaren Störungen zum Output wandelt. Es ist somit ein funktional-physikalisches Modell der Robustheit.