
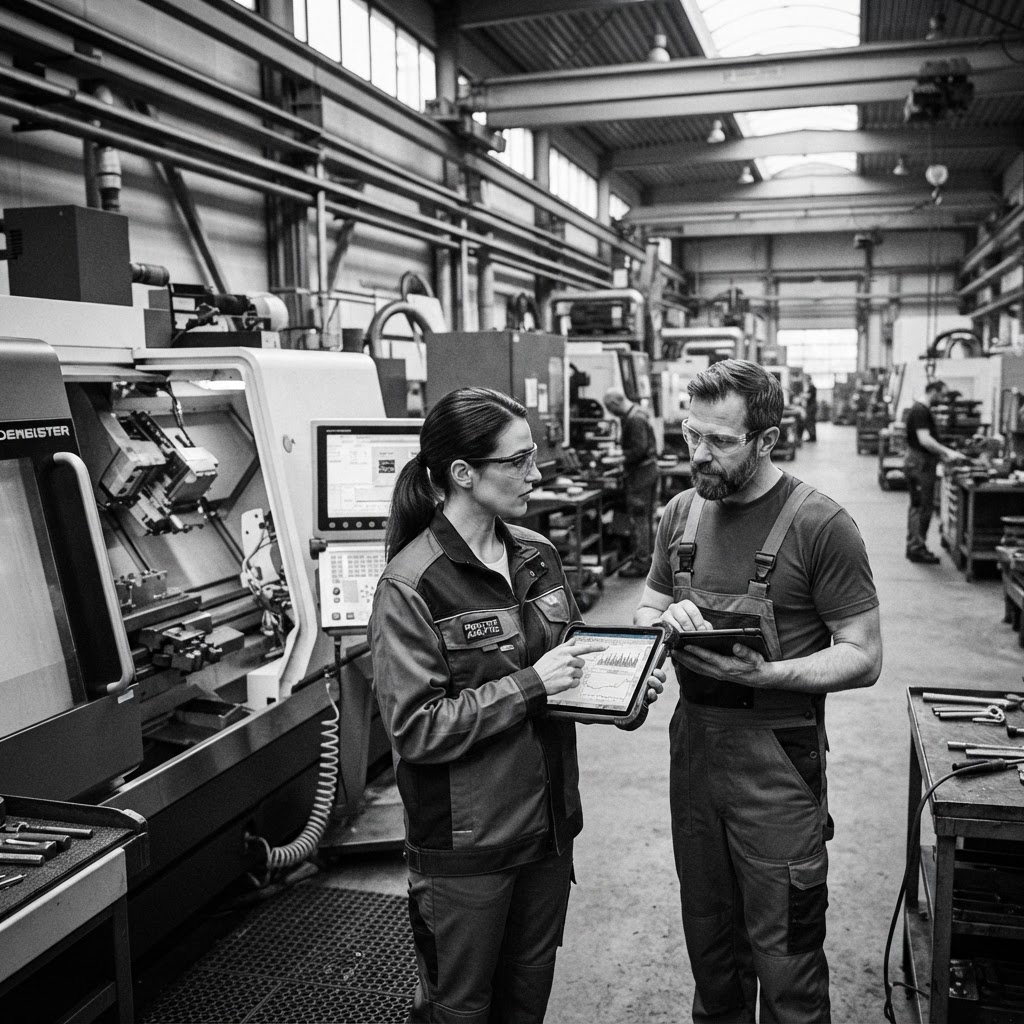
Kurz erklärt
Predictive Maintenance, auch als vorausschauende Wartung bekannt, ist ein proaktiver Instandhaltungsansatz, der den Wartungsbedarf auf Basis des tatsächlichen Zustands von Anlagen ermittelt. Anstatt nach festen Zeitintervallen zu agieren, nutzt sie kontinuierliche Datenanalysen, um Ausfälle vorherzusehen, bevor sie auftreten. Dies ermöglicht eine Maximierung der Gesamtanlageneffektivität und senkt die Instandhaltungskosten signifikant.
Definition
Predictive Maintenance (PdM) beschreibt ein Instandhaltungskonzept, das Wartungsentscheidungen auf der Basis des tatsächlichen Anlagenzustands trifft, der durch kontinuierliche Überwachung und prädiktive Datenanalyse ermittelt wird. Im Unterschied zur präventiven Wartung, die sich auf statistische Lebensdauermodelle stützt, und der reaktiven Wartung, die erst nach dem Versagen eingreift, nutzt PdM mathematische Algorithmen zur Ermittlung der verbleibenden Restnutzungsdauer (Remaining Useful Life, RUL). Die Methode integriert sensorbasierte Datenerfassung (z.B. Schwingungs- oder Temperaturdaten) mit KI-gestützter Mustererkennung. Ziel ist die Balance zwischen Zuverlässigkeit und Ressourceneffizienz. PdM ist eng mit Operational Excellence verbunden und dient als Enabler für eine resiliente, digitalisierte Fertigung.
Bedeutung im Fachkontext
Im Fachkontext von Operational Excellence stabilisiert PdM hochgradig vernetzte Wertschöpfungsprozesse. Sie fungiert als entscheidende Schnittstelle zwischen Instandhaltung und KVP. Die Daten bilden eine Informationsbasis für die Root Cause Analysis (RCA). Erkenntnisse fließen direkt in den DFMEA/PFMEA-Zyklus ein, um die Auftretenswahrscheinlichkeit (A) von Fehlern methodisch zu kontrollieren. PdM transformiert die Instandhaltung von einem reaktiven Kostenfaktor zu einem strategischen Wertschöpfungspartner.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Geplante Instandsetzung eliminiert ungeplante Stillstände; 2. Aufbau einer strukturierten Wissensbasis über Anlagenverschleiß für zukünftige Engineering-Entscheidungen.
Impact
Höhere Anlagenauslastung, Reduktion der operativen Qualitätskosten, nachhaltige Steigerung der Gesamtprozessstabilität und Erhöhung der Innovationsfähigkeit.
Schritte der Methode in Übersicht
Der Prozess gliedert sich in vier systematische Phasen: 1. Sensorauswahl und Datenerfassung, 2. Datenvorverarbeitung, 3. Analytische Modellierung und 4. Integration in das Instandhaltungsmanagement. Jeder Schritt stellt sicher, dass der Weg vom physikalischen Signal zur operativen Entscheidung ohne Informationsverlust erfolgt.
Sensorauswahl und Datenerfassung
Identifikation und Messung relevanter physikalischer Parameter.
Datenvorverarbeitung
Bereinigung und Strukturierung der Daten.
Analytische Modellierung
Erkennung von Mustern und Restnutzungsdauer.
Integration in das Instandhaltungsmanagement
Automatisierte Auslösung von Maßnahmen.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Sensorauswahl und Datenerfassung
Anlagenkritikalität, Lastprofile, Fehlerhistorie
Installation von Sensoren zur Erfassung von Schwingungen, Temperatur oder Strom.
Rohdatenstrom physikalischer Signale
Beschleunigungssensoren an einer Spindel.
Sensitivität der Sensoren gegenüber Verschleißerscheinungen.
QUALITY LXP · SCHRITTLOGIK
Datenvorverarbeitung
Rohdaten aus der Sensorik
Filterung von Rauschen und Transformation in IT-Systeme.
Bereinigte, zeitlich synchronisierte Datensätze
Entfernung von Messfehlern durch Signalfilter.
Datenkonsistenz und Rauschunterdrückung.
QUALITY LXP · SCHRITTLOGIK
Analytische Modellierung
Bereinigte Datensätze, Expertenwissen
Anwendung von Machine-Learning-Algorithmen oder Schwellenwertanalysen.
Prognose der Restnutzungsdauer (RUL)
Fourier-Transformation zur Frequenzanalyse.
Genauigkeit der Restlebensdauerprognose.
QUALITY LXP · SCHRITTLOGIK
Integration in das Instandhaltungsmanagement
RUL-Prognose, Verfügbarkeit von Ersatzteilen
Generierung von Arbeitsaufträgen im CMMS bei Grenzwertüberschreitung.
Planbarer Wartungsauftrag im CMMS
Automatischer Ersatzteilabruf bei RUL-Unterschreitung.
Termintreue und Ressourcenverfügbarkeit.
Anwendung und Vorgehen
Die Implementierung von Predictive Maintenance (PdM) folgt einem strukturierten Zyklus, der weit über die reine Installation von Sensorik hinausgeht. Erfolgreiche Unternehmen verstehen PdM nicht als IT-Projekt, sondern als Prozessinnovation.
Praktische Umsetzung in vier Phasen
- Sensorauswahl und Datenerfassung: Ausgehend von einer Kritikalitätsanalyse (nach EN 13306) werden jene Anlagenkomponenten identifiziert, deren Ausfall den größten ökonomischen Schaden anrichtet. Hierfür werden physikalische Größen wie Körperschall, Schwingungsamplituden, thermische Profile oder elektrische Lastgänge erfasst. Die Wahl der Sensortechnologie muss hierbei die Umgebungsbedingungen (z.B. EMV-Belastung, Feuchtigkeit) berücksichtigen.
- Datenvorverarbeitung: Da Rohdaten oft redundant oder fehlerhaft sind, findet eine Aufbereitung an der „Edge“ (nahe der Maschine) oder in der Cloud statt. Hierbei werden Ausreißer entfernt und Signale, etwa durch Fourier-Transformationen, in den Frequenzbereich überführt, um typische Verschleißmuster (z. B. Lagerschäden) isolierbar zu machen.
- Analytische Modellierung: Dies ist das Herzstück. Hier wird der Übergang von deskriptiven Daten zu präskriptiven Instandhaltungsempfehlungen vollzogen. Durch den Vergleich aktueller Betriebszustände mit historischen „Normalzuständen“ oder Fehlermodellen wird die Restnutzungsdauer (Remaining Useful Life, RUL) kalkuliert.
- Integration: Der Output des Modells ist nutzlos, wenn er nicht in die Arbeitsprozesse einfließt. Die automatisierte Generierung von Arbeitsaufträgen im Instandhaltungsmanagementsystem (CMMS) schließt den Kreis. Dabei wird sichergestellt, dass bei Erreichen eines kritischen RUL-Schwellenwerts automatisch Ersatzteile disponiert und Kapazitäten in der Instandhaltungsplanung reserviert werden.
Anwendungsgebiete
Predictive Maintenance ist branchenübergreifend einsetzbar, sofern eine digitale Infrastruktur vorhanden ist.
- Fertigungsindustrie: Fokus auf rotierende Komponenten wie Spindeln, Lager und Getriebe in Werkzeugmaschinen. Durch die Überwachung von Schwingungsspektren können Werkzeugverschleiß oder drohende Lagerschäden frühzeitig erkannt werden, um Ausschuss zu vermeiden.
- Energiewirtschaft: Überwachung kritischer Infrastruktur wie Turbinen oder Pumpensysteme. Hier liegt der Fokus auf der Korrelation von Leistungsdaten (Druck, Temperatur, Durchfluss) zur Vermeidung von Totalausfällen, die sonst zu teuren Netzengpässen führen würden.
- Logistik: Flottenmanagement für autonome Flurförderzeuge oder LKW. Telemetrie-Infrastruktur erlaubt hier die zustandsbasierte Planung von Wartungsintervallen, wodurch Fahrzeugausfälle in der Lieferkette minimiert werden.
- Prozessindustrie: Detektion von schleichenden Leckagen oder thermischen Anomalien in Rohrleitungs- und Ventilsystemen. Durch präzise Drucksensorik wird hier die Anlagensicherheit signifikant erhöht.
Typische Fehler und Missverständnisse
In der Praxis scheitern PdM-Projekte häufig an strategischen Fehleinschätzungen:
- Der Glaube an die „Plug & Play“-Lösung: Viele Unternehmen erwarten, dass Algorithmen ohne manuelle Kalibrierung sofort funktionieren. PdM erfordert jedoch eine kontinuierliche Modellpflege, da sich Anlagenverhalten durch Alterung oder Prozessänderungen (z.B. neue Werkstoffe) schleichend verändert.
- Daten-Maximierung statt Relevanz: Die Annahme, dass mehr Sensorik automatisch zu besseren Ergebnissen führt, ist ein Trugschluss. Das „Datenrauschen“ erhöht lediglich die Komplexität und die Kosten für die Analyse. Der Fokus muss auf der Korrelation zwischen Sensorik und spezifischem Fehlermodus liegen.
- Technologie-Fokus vs. Prozess-Integration: PdM ist keine rein technologische Spielerei. Wird das Wartungspersonal nicht in die Interpretationen einbezogen (Feedback-Loop), entstehen Akzeptanzprobleme und eine gefährliche „Alarm-Müdigkeit“ durch Fehlalarme.
- Die Illusion der universellen Strategie: PdM ersetzt nicht die präventive oder korrektive Wartung. Sie ist eine Ergänzung im Instandhaltungsmix. Für einfache, unkritische Komponenten ist der Aufwand für PdM oft ökonomisch nicht vertretbar.
Abgrenzung und Grenzen
PdM grenzt sich von der Condition-Based Maintenance (CBM) dadurch ab, dass CBM oft nur auf Schwellenwertüberschreitungen reagiert (reaktiv-zustandsbasiert), während PdM den Verlauf in die Zukunft projiziert (prädiktiv).
Wichtige Grenzen der Methodik:
- Datenqualität: Ohne saubere, kontinuierliche Datenreihen keine Vorhersage. Ausfallzeiten der Datenübertragung oder Messfehler können das Modell korrumpieren.
- Logistische Kaskadeneffekte: Die beste Prognose nützt wenig, wenn das Ersatzteil nicht lieferbar ist. PdM muss zwingend mit der Supply Chain synchronisiert sein.
- Prozessinstabilität: Änderungen im Produktionsprozess führen dazu, dass bisher „normale“ Betriebszustände plötzlich als „anomal“ klassifiziert werden. Hier ist ein hoher Aufwand für das Retraining der KI-Modelle erforderlich.
- Finanzielle Schwelle: Die Kosten für Sensorik, Konnektivität und Datenanalyse müssen in einem sinnvollen Verhältnis zur Anlagenkritikalität stehen.
Häufige Fragen
Wie unterscheidet sich PdM von präventiver Wartung?+
Präventive Wartung basiert auf starren Intervallen (z.B. nach 1.000 Betriebsstunden), unabhängig vom tatsächlichen Verschleiß. PdM hingegen „hört“ auf die Anlage und löst Wartungsmaßnahmen nur aus, wenn der Zustand eine Verschlechterung signalisiert. Das spart Ressourcen und verhindert unnötige Eingriffe in voll funktionsfähige Maschinen.
Benötige ich für Predictive Maintenance eine „Smart Factory“?+
Nein, eine vollständige Vernetzung ist keine Voraussetzung. Man kann mit einer Retrofit-Strategie beginnen: Kritische Einzelmaschinen werden mit externen Sensoren nachgerüstet und über Edge-Gateways angebunden. Der Mehrwert beginnt dort, wo Daten über das Anlagenleben gewonnen werden.
Welche Rolle spielt der Mensch in der digitalen Instandhaltung?+
Der Mensch ist der finale Entscheider. KI-Systeme geben Empfehlungen auf Basis von Wahrscheinlichkeiten. Erfahrene Instandhalter validieren diese Erkenntnisse, liefern den Kontext (z.B. „die Anlage vibriert, weil das Fundament locker ist, nicht das Lager“) und führen die physische Instandsetzung durch.
Wie gehe ich mit Fehlalarmen (False Positives) um?+
Fehlalarme mindern das Vertrauen in die Technologie. Der Schlüssel ist ein iterativer Prozess: Jeder Fehlalarm muss analysiert werden, um die Schwellenwerte oder das Modell entsprechend zu feinjustieren. Ein offener Dialog zwischen IT-Analysten und Wartungspersonal ist hierbei essenziell.
Ab wann rechnet sich die Investition in PdM?+
Die Amortisation tritt meist dann ein, wenn die Kosten für ungeplante Stillstände die Kosten für die Implementierung der Sensorik und Software übersteigen. Typische ROI-Treiber sind die Reduktion von Sekundärschäden, die Optimierung der Lagerhaltung für Ersatzteile und die Verlängerung der Lebensdauer der Assets.