
Kurz erklärt
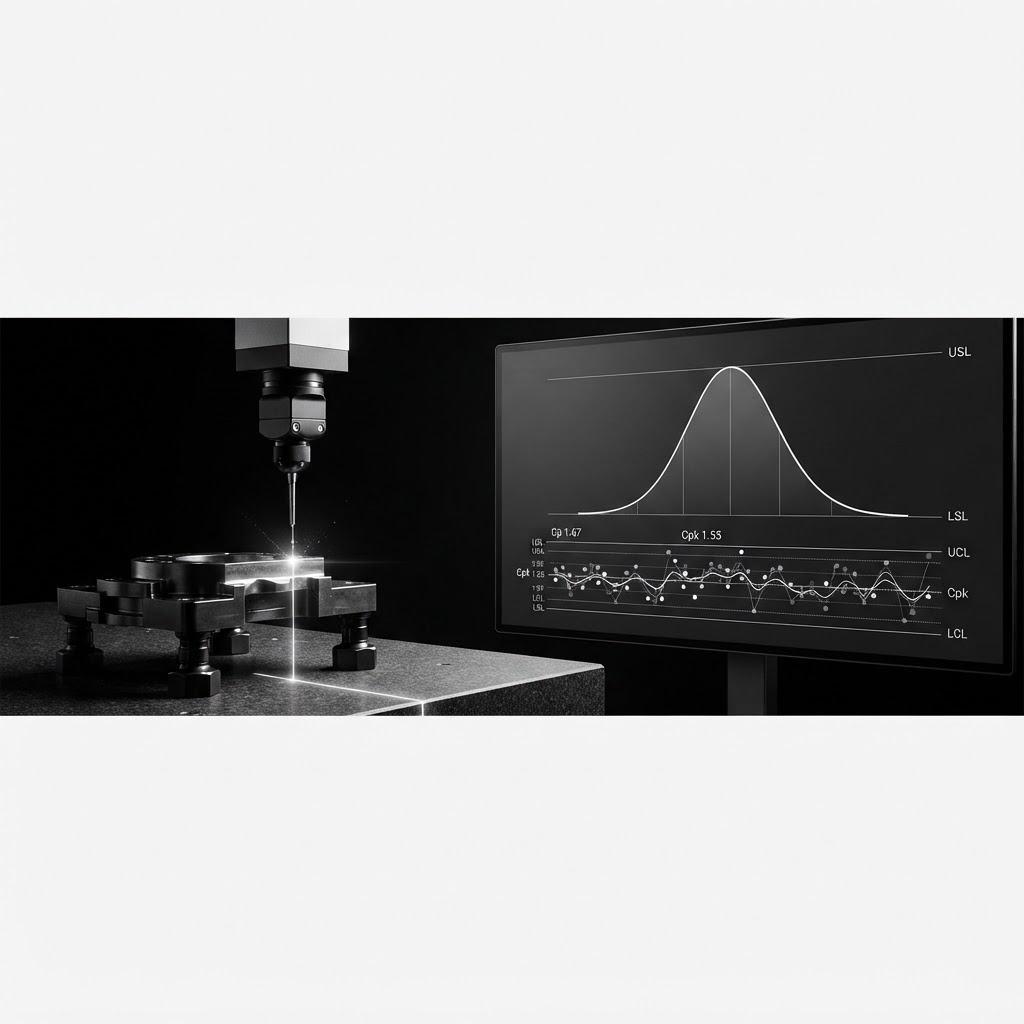
Die Prozessfähigkeit ist ein statistisches Maß, das angibt, inwieweit ein stabiler Prozess in der Lage ist, die vorgegebenen Spezifikationsgrenzen eines Produkts dauerhaft einzuhalten. Sie quantifiziert das Verhältnis zwischen der natürlichen Prozessstreuung und der zulässigen Toleranzbreite. Als Werkzeug im Kontext von SPC, FMEA und KVP dient sie dazu, die Prozessstabilität objektiv zu bewerten. Wichtig: Kennzahlen wie Cp und Cpk sind nur bei statistischer Kontrolle aussagekräftig.
Definition
Prozessfähigkeit beschreibt die statistische Eignung eines Prozesses, innerhalb definierter Grenzwerte zu operieren. Sie setzt die natürliche Streuung (Common Cause Variation) in Bezug zur Toleranz. Wesentliche Voraussetzung ist die statistische Stabilität. Cp misst die potenzielle Fähigkeit (Streuung), während Cpk die tatsächliche Lage berücksichtigt. Sie grenzt sich von der Maschinenfähigkeit (Cmk) ab, da sie reale Serieneinflüsse einbezieht.
Bedeutung im Fachkontext
Sie bildet das Fundament für die statistische Prozesslenkung. In der FMEA liefert sie objektive Daten zur Bewertung der Auftretenswahrscheinlichkeit (A) von Fehlern. Ein fähiger Prozess senkt das Risiko einer Spezifikationsüberschreitung massiv. Im OPEX-Management dient sie zur Identifikation kritischer Prozessbereiche, die eine Optimierung erfordern.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Systematische Risikobeherrschung in der FMEA; 2. Wissensbasis für Prozessoptimierungen und Validierungen.
Impact
Verlässliche Produktqualität, reduzierte Qualitätskosten, Einhaltung von IATF 16949-Anforderungen durch dokumentierte Stabilität.
Schritte der Methode in Übersicht
Die Methode umfasst vier Stufen: 1. Prozessstabilisierung, 2. Datenerhebung, 3. Berechnung der Indizes, 4. Interpretation und Maßnahmen.
Prozessstabilisierung
Sicherstellung, dass der Prozess nur durch natürliche Streuung beeinflusst wird.
Datenerhebung
Gewinnung einer repräsentativen Datenbasis.
Berechnung der Indizes
Quantifizierung der Prozessleistung.
Interpretation und Maßnahmen
Ableitung von Optimierungsschritten.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
Schritt 1 (Prozessstabilisierung) zielt auf die Eliminierung von Sondereinflüssen durch Regelkarten. Schritt 2 (Datenerhebung) sorgt für eine repräsentative Stichprobe. Schritt 3 (Berechnung) liefert die statistische Leistungskennzahl. Schritt 4 (Interpretation) leitet konkrete Handlungsempfehlungen wie Prozessanpassung oder Freigabe ab.
QUALITY LXP · SCHRITTLOGIK
Prozessstabilisierung
Produktionsdaten, Messwerte, Prozessparameter.
Einsatz von Regelkarten zur Identifikation und Eliminierung von Sondereinflüssen.
Statistisch stabiler Prozesszustand.
Überwachung der Prozessmittelwerte mittels X-quer-Karte.
Keine Verletzung von Regelkarten-Eingriffsgrenzen.
QUALITY LXP · SCHRITTLOGIK
Datenerhebung
Stabiler Prozess, Stichprobenplan.
Systematische Stichprobenentnahme unter Serienbedingungen.
Validierter Datensatz.
Entnahme von 125 Messwerten für ein Längenmaß.
Messsystemfähigkeit (MSA) nachgewiesen.
QUALITY LXP · SCHRITTLOGIK
Berechnung der Indizes
Messdaten, Spezifikationsgrenzen.
Berechnung von Cp und Cpk basierend auf Mittelwert und Standardabweichung.
Berechnete Fähigkeitsindizes (Cp, Cpk).
Cpk = min((OSG-Mittelwert)/(3*Sigma), (Mittelwert-USG)/(3*Sigma)).
Daten folgen einer Normalverteilung.
QUALITY LXP · SCHRITTLOGIK
Interpretation und Maßnahmen
Berechnete Cp-/Cpk-Werte, Toleranzvorgaben.
Vergleich der Indizes mit Zielvorgaben.
Maßnahmenplan, Freigabestatus.
Bei Cpk < 1,33: Einleitung von Prozesszentrierungsmaßnahmen.
Entscheidungsfindung auf Basis valider statistischer Kennzahlen.
Anwendung und Vorgehen
Die praktische Anwendung der Prozessfähigkeit folgt einem disziplinierten Vorgehen, um sicherzustellen, dass die statistischen Kennzahlen (Cp und Cpk) nicht nur eine mathematische Übung bleiben, sondern eine valide Entscheidungsgrundlage bieten.
1. Vorbereitungsphase und Prozessstabilisierung Bevor die erste Messung erfolgt, muss der Prozess statistisch kontrolliert sein. Dies wird mittels Qualitätsregelkarten (QRK) erreicht. Ein instabiler Prozess, der von "Special Cause Variations" (z. B. Werkzeugverschleiß, Bedienereinflüsse oder schwankende Rohmaterialqualität) dominiert wird, darf nicht für die Fähigkeitsanalyse herangezogen werden. Der Prozess muss "unter statistischer Kontrolle" stehen, was bedeutet, dass nur natürliche, systembedingte Streuungen (Common Cause Variations) auftreten.
2. Strategische Datenerhebung Die Datenerhebung muss den realen Fertigungsbedingungen entsprechen. Es empfiehlt sich, eine Stichprobengröße von mindestens 100 bis 125 Werten zu wählen, um eine ausreichende Signifikanz zu gewährleisten. Hierbei ist auf eine repräsentative Auswahl über einen relevanten Zeitraum zu achten, der alle normalen Fertigungsschwankungen einschließt. Die Messung selbst muss unter Anwendung einer vorab durchgeführten Messsystemanalyse (MSA) erfolgen, um sicherzustellen, dass die Messstreuung nicht das Ergebnis verfälscht.
3. Quantitative Analyse (Berechnung) Nach der Bereinigung und Validierung der Daten erfolgt die Berechnung. Hierbei ist zu prüfen, ob die Daten einer Normalverteilung folgen. Ist dies gegeben, wird der Cp-Wert (Potenzial) zur Beurteilung der Streuung und der Cpk-Wert (tatsächliche Leistung) zur Beurteilung von Lage und Streuung berechnet.
- Berechnung: $Cp = \frac{OSG - USG}{6\sigma}$
- Berechnung: $Cpk = \min\left(\frac{OSG - \mu}{3\sigma}, \frac{\mu - USG}{3\sigma}\right)$ Ein Cpk-Wert von 1,33 wird in vielen Industriebereichen, insbesondere in der Automobilbranche, als Mindeststandard für fähige Prozesse angesehen.
4. Maßnahmenableitung
- Cp < 1,33: Die Streuung ist zu groß. Es sind technische Änderungen am Prozess (z. B. Maschinenupgrade, neue Werkzeugkonzepte) notwendig.
- Cpk < Cp: Der Prozess ist nicht mittig eingestellt. Eine Feinjustierung der Prozessparameter (Zentrierung) ist erforderlich.
Anwendungsgebiete
Die Methode findet in hochregulierten und qualitätskritischen Umgebungen breite Anwendung.
- Automobilindustrie (IATF 16949): Hier ist der Nachweis der Prozessfähigkeit eine zwingende Anforderung an Lieferanten. Bei der Bemusterung von Serienteilen (PPAP) müssen Prozessfähigkeitsindizes belegen, dass die Fertigung die Kundenspezifikationen über die gesamte Laufzeit stabil einhalten kann.
- Präzisionsfertigung: Bei der mechanischen Bearbeitung (z. B. Drehen oder Fräsen von Passungen) dient die Prozessfähigkeit als kontinuierliches Überwachungsinstrument. Sie stellt sicher, dass Verschleißerscheinungen am Werkzeug erkannt werden, bevor die Ausschussgrenzen erreicht werden.
- Qualitätsmanagement und KVP: Im Rahmen des kontinuierlichen Verbesserungsprozesses (KVP) dient die Kennzahl als objektiver "Scorecard-Wert". Änderungen an Prozessparametern werden mit der Prozessfähigkeit validiert: Hat die Änderung die Streuung verringert oder die Lage stabilisiert?
- Risikomanagement (FMEA): Die Prozessfähigkeit liefert harte Daten für die Bewertung der Auftretenswahrscheinlichkeit (A) innerhalb der FMEA. Anstatt subjektive Schätzungen vorzunehmen, stützt sich das Team auf reale, berechnete Indizes.
- Einkauf und Lieferantenbewertung: Einkaufsabteilungen nutzen Prozessfähigkeitsstudien, um die Qualitätssicherung der Zulieferer zu auditieren und die Stabilität eingehender Komponenten objektiv zu bewerten.
Typische Fehler und Missverständnisse
Die Anwendung der Prozessfähigkeit ist fehleranfällig, wenn das statistische Fundament vernachlässigt wird.
- Gleichsetzung von Fähigkeit und Stabilität: Ein häufiger Trugschluss ist die Annahme, dass eine hohe Fähigkeitskennzahl automatisch einen stabilen Prozess bedeutet. Die Fähigkeit ist nur eine Momentaufnahme der Streuung; die Stabilität muss durch Regelkarten kontinuierlich überwacht werden.
- Ignorieren der Normalverteilung: Viele Anwender wenden die Standardformeln an, ohne die Datenverteilung zu prüfen. Bei nicht-normalverteilten Daten (z. B. Schiefe oder Mehrgipfligkeit) sind die klassischen Cp/Cpk-Formeln mathematisch ungültig und führen zu völlig falschen Ergebnissen.
- Fehlende Messsystemanalyse: Wenn das Messsystem selbst eine hohe Streuung aufweist ("Rauschen"), wird die Prozessfähigkeit falsch berechnet. Man misst dann das Messgerät und nicht den Prozess.
- Überinterpretation von Kennzahlen: Es wird oft vergessen, dass Prozessfähigkeit keine Ursachenanalyse ersetzt. Ein niedriger Cpk-Wert zeigt zwar dass ein Problem vorliegt, aber nicht warum. Die Suche nach der Ursache muss durch ergänzende Werkzeuge wie Ishikawa oder Pareto erfolgen.
- Prozessfähigkeit als Endkontrolle: Es ist ein Fehler, Prozessfähigkeit als "Prüfung am Ende" zu betrachten. Sie ist ein Werkzeug für den laufenden Prozess. Eine einmalige Stichprobe am Ende der Produktion spiegelt nicht die Prozessfähigkeit über den gesamten Produktionszeitraum wider.
Abgrenzung und Grenzen
Die Prozessfähigkeit ist ein mächtiges Werkzeug, hat jedoch definierte operative Grenzen.
- Keine Vorhersagekraft: Die Methode bewertet den Ist-Zustand. Sie ist kein prophetisches Werkzeug für zukünftige Risiken oder unvorhergesehene Prozessstörungen.
- Statistische Abhängigkeit: Wenn ein Prozess instabil ist, ist die Berechnung der Prozessfähigkeit (im Sinne einer langfristigen Eignung) wissenschaftlich nicht zulässig. Die Indizes verlieren ihre Aussagekraft.
- Einseitige Betrachtung: Die Prozessfähigkeit betrachtet nur die Einhaltung von Grenzen, nicht aber die Funktionalität oder das Design des Produkts. Ein Prozess kann "fähig" im Sinne der Statistik sein, das Produkt kann aber dennoch funktional ungeeignet sein, wenn die Spezifikationsgrenzen selbst falsch gesetzt wurden.
- Abgrenzung zur Maschinenfähigkeit (Cmk): Die Maschinenfähigkeit bewertet das Potenzial einer isolierten Maschine unter Idealbedingungen (kurzfristig, minimale Einflüsse). Die Prozessfähigkeit hingegen betrachtet die Realität der Produktion inklusive aller Störgrößen über die Zeit.
- Grenze bei kleinen Losgrößen: Bei sehr kleinen Fertigungsaufträgen ist die statistische Signifikanz oft nicht erreichbar. Hier stoßen klassische Fähigkeitsanalysen an ihre ökonomischen und statistischen Grenzen.
Häufige Fragen
Ist ein Cp-Wert von 1,0 ausreichend?+
Nein, ein Cp-Wert von 1,0 bedeutet lediglich, dass die Prozessstreuung genau der Toleranzbreite entspricht. Bei der kleinsten Verschiebung des Mittelwerts entsteht sofort Ausschuss. In der modernen Industrie werden aus Sicherheitsgründen Werte von mindestens 1,33 (für bestehende Prozesse) oder 1,67 (für neue Prozesse) angestrebt.
Was mache ich bei nicht-normalverteilten Daten?+
Wenn die Daten nicht normalverteilt sind, dürfen die Standard-Indizes nicht verwendet werden. Alternativ können die Daten transformiert werden (z. B. Johnson- oder Box-Cox-Transformation), oder man verwendet verteilungsfreie, non-parametrische Methoden zur Berechnung der Quantile, um die Fähigkeit zu bestimmen.
Kann die Prozessfähigkeit auch für Attributdaten verwendet werden?+
Nein, die klassischen Cp/Cpk-Indizes sind nur für messbare (variable) Merkmale definiert. Für Attributdaten (Gut/Schlecht-Entscheidungen) werden Fehlerquoten, ppm-Werte oder Fehlerraten pro Einheit zur Leistungsbewertung herangezogen.
Warum ist mein Cpk-Wert kleiner als mein Cp-Wert?+
Das ist ein klares Indiz für eine Prozessdezentrierung. Der Cp-Wert zeigt die potenzielle Streuung (wie gut der Prozess sein könnte), während der Cpk-Wert durch die Abweichung vom Zielwert (Mittelwertverschiebung) nach unten korrigiert wird. Der Prozess muss "nur" zentriert werden, ohne die Streuung zwingend zu verringern.
Ersetzt eine hohe Prozessfähigkeit die Endprüfung?+
Ein fähiger Prozess kann den Prüfaufwand signifikant reduzieren, aber er ersetzt ihn nicht per se. In hochkritischen Bereichen (z. B. Luftfahrt oder Medizintechnik) bleibt eine 100%-Prüfung oder eine statistische Stichprobenprüfung gemäß AQL-Tabellen oft als zusätzliche Absicherung gegen seltene Ausreißer bestehen.