
Kurz erklärt
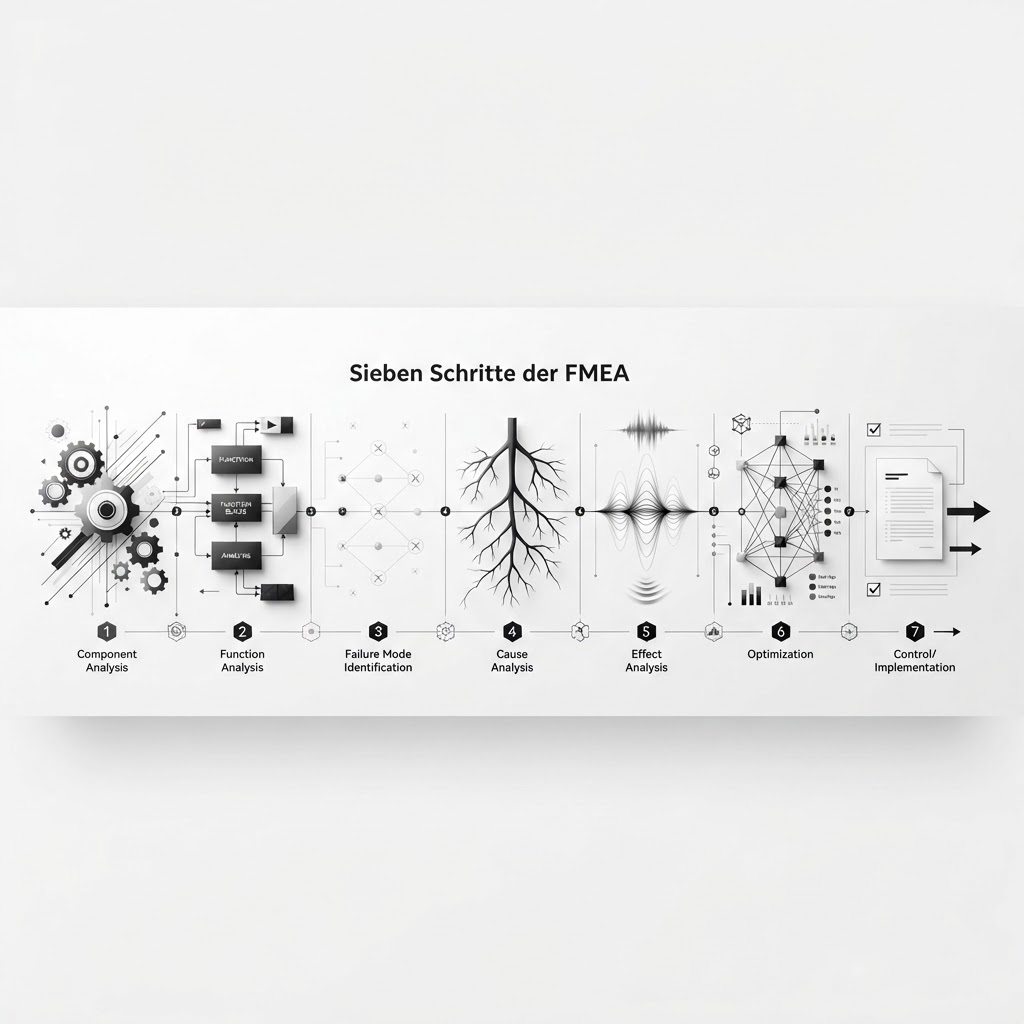
Die sieben Schritte der FMEA (Fehlermöglichkeits- und Einflussanalyse) bilden den global harmonisierten Industriestandard der AIAG und des VDA. Sie dienen der systematischen Identifikation, Bewertung und Minimierung von Risiken in Produkten und Prozessen. Durch die proaktive Analyse werden Schwachstellen bereits in der frühen Entwicklungsphase erkannt, anstatt auf Fehler während der Produktion oder im Feldeinsatz zu reagieren. Die Methodik ersetzt die veraltete, rein arithmetische Risikoprioritätszahl (RPZ) durch die Aufgabenpriorität (AP), welche eine logikbasierte, risikoorientierte Entscheidungsgrundlage schafft. Dies zwingt das interdisziplinäre Team dazu, den Fokus auf die tatsächliche Beherrschung von Risiken zu legen, statt eine bloße Dokumentationspflicht zu erfüllen.
Definition
Die FMEA ist ein präventives, systematisches Verfahren zur Risikoanalyse und -bewertung. Sie definiert sich über die methodische Verkettung von Systemstrukturen, Funktionen und potenziellen Fehlerursachen. Der Prozess transformiert abstrakte Unsicherheiten in eine strukturierte Logik: Ausgehend von einer präzisen Systemanalyse (Schritte 1–3) werden kausale Fehlerketten (Fehlerart, -ursache, -folge) abgeleitet (Schritt 4). Die Bewertung dieser Ketten durch standardisierte Skalen für Schwere (S), Auftreten (O) und Entdeckung (D) führt zur Bestimmung der Aufgabenpriorität (Schritt 5). Hier grenzt sich die Methode scharf von reinen Statistik-Tools ab: Die AP priorisiert Handlungsbedarfe anhand eines vordefinierten Algorithmus, der kritische Fehlerfolgen höher gewichtet als rein rechnerische Kombinationen. Die Methode ist als lebendes Dokument zu verstehen, das den gesamten Lebenszyklus eines Produkts oder Prozesses begleitet.
Bedeutung im Fachkontext
Im modernen Qualitätsmanagement bildet die FMEA das Fundament der präventiven Risikoprävention. Ihre Bedeutung liegt in der Kopplung von technischer Exzellenz und unternehmerischer Risikokontrolle. Durch die explizite Einbindung interdisziplinärer Teams (Engineering, Qualität, Produktion, Einkauf) werden Silos aufgebrochen und Erfahrungswissen aus unterschiedlichen Phasen zusammengeführt. Innerhalb des AIAG/VDA-Frameworks dient die Methode nicht nur der Einhaltung von Normen, sondern als zentrales Wissensmanagementsystem. Erkenntnisse aus vorangegangenen Projekten fließen in neue Analysen ein, wodurch eine kontinuierliche Lernschleife entsteht. Dies reduziert die Anlaufphase neuer Produkte signifikant und schützt das Unternehmen vor kostspieligen Ausfällen, Regressforderungen und Imageschäden.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Projektrisiken sind systematisch beherrscht und dokumentiert; 2. Aufbau einer wiederverwendbaren Wissensbasis für ähnliche Folgeprojekte; 3. Direkte Anbindung der Risikoanalyse an technische Konstruktions- oder Prozessentscheidungen.
Impact
Senkung der Qualitätskosten (COQ), Verbesserung der Kundenzufriedenheit durch höhere Produktzuverlässigkeit, Beschleunigung von Anlaufphasen und dauerhafte Stärkung der Innovationsfähigkeit durch lernende Organisationsstrukturen.
Schritte der Methode in Übersicht
Die Methode gliedert sich in drei methodische Phasen, die sieben Teilschritte umfassen. Jede Phase baut logisch auf der vorherigen auf, um die Validität der Risikoanalyse sicherzustellen: Phase 1 (Systemanalyse) umfasst Schritt 1: Planung und Vorbereitung, Schritt 2: Strukturanalyse und Schritt 3: Funktionsanalyse. Phase 2 (Fehleranalyse und Optimierung) beinhaltet Schritt 4: Fehleranalyse, Schritt 5: Risikoanalyse und Schritt 6: Optimierung. Den Abschluss bildet Phase 3 (Ergebnisdokumentation) mit Schritt 7: Ergebnisdokumentation. Diese Abfolge garantiert, dass das System zuerst verstanden wird, bevor eine Fehlerbewertung stattfindet.
Planung und Vorbereitung
Festlegung von Umfang, Zielen und Teamzusammensetzung.
Strukturanalyse
Visualisierung der Systemarchitektur.
Funktionsanalyse
Definition der beabsichtigten Systemfunktionen.
Fehleranalyse
Identifikation potenzieller Fehlerarten.
Risikoanalyse
Bewertung des Risikos zur Priorisierung.
Optimierung
Reduzierung des Risikos auf ein akzeptables Niveau.
Ergebnisdokumentation
Kommunikation der Ergebnisse und Rückverfolgbarkeit.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Planung und Vorbereitung
Projektspezifikationen, Anforderungen, Lastenheft.
Abgrenzung des Systems (Design oder Prozess), Auswahl des interdisziplinären Teams und Definition des Analyserahmens.
Festgelegter Analyseumfang, Team-Besetzung, Zeitplan.
Start einer Prozess-FMEA für eine neue automatisierte Montagelinie.
Vollständige Einbindung relevanter Fachbereiche und klare Zielsetzung.
QUALITY LXP · SCHRITTLOGIK
Strukturanalyse
Technische Zeichnungen, Stücklisten, Prozessflussdiagramme.
Zerlegung des Systems in Elemente, Subsysteme und Komponenten sowie deren Schnittstellen.
Strukturbaum oder Blockdiagramm des Systems.
Zerlegung eines Bremssystems in Bremspedal, Hydraulikleitungen und Bremssättel.
Vollständige Abbildung aller systemrelevanten Hierarchien.
QUALITY LXP · SCHRITTLOGIK
Funktionsanalyse
Strukturanalyseergebnisse, Funktionsvorgaben, Lastenheft-Anforderungen.
Zuweisung von technischen Anforderungen und Funktionen an die Strukturelemente.
Funktionsnetz, logische Verknüpfung der Elemente.
Definition der Funktion eines Sensors als 'Druckmessung innerhalb eines spezifizierten Bereichs'.
Funktionen sind eindeutig, messbar und physikalisch begründbar.
QUALITY LXP · SCHRITTLOGIK
Fehleranalyse
Funktionsnetz, historische Fehlerdaten, Expertenwissen.
Verknüpfung von Funktionen mit Fehlern, Ursachen und Folgen durch die Fehlerkette.
Dokumentierte Fehlerkette (Fehlerfolge -> Fehlerart -> Fehlerursache).
Fehler: Signalverlust; Ursache: Korrosionsbedingter Kontaktverlust; Folge: Systemabschaltung.
Kausale Logik der Fehlerkette ist nachvollziehbar und vollständig.
QUALITY LXP · SCHRITTLOGIK
Risikoanalyse
Fehleranalyseergebnisse, Bewertungskataloge.
Bewertung der Schwere (S), Auftretenswahrscheinlichkeit (O) und Entdeckungswahrscheinlichkeit (D) zur Ermittlung der AP.
AP-Einstufung (High, Medium, Low) für jeden Fehler.
Bewertung mit S=9, O=3, D=4 führt zur Einstufung 'Medium'.
Bewertungen basieren auf objektiven Daten und fachlichem Konsens.
QUALITY LXP · SCHRITTLOGIK
Optimierung
Fehler mit hoher AP, technische Ressourcen.
Definition und Umsetzung von Vermeidungs- oder Entdeckungsmaßnahmen.
Maßnahmenplan, Verantwortlichkeiten, Fristen.
Implementierung eines redundanten Sensors zur Verbesserung der Entdeckungswahrscheinlichkeit.
Nachgewiesene Wirksamkeit der Maßnahmen durch Re-Bewertung der AP.
QUALITY LXP · SCHRITTLOGIK
Ergebnisdokumentation
Vollständige Analysedaten, Maßnahmenstatus.
Zusammenfassung der gesamten Analyse und Übermittlung an alle Stakeholder.
Abschlussbericht, FMEA-Dokumentation für Audits.
Freigabe des Berichts für das Projekt-Review durch das Management.
Vollständige Rückverfolgbarkeit aller Entscheidungen.
Anwendung und Vorgehen
Die praktische Umsetzung der 7-Schritte-FMEA nach AIAG/VDA erfordert ein strukturiertes Projektmanagement, das über die bloße Ausfüllung eines Formblatts hinausgeht. Der Prozess beginnt bei der Planung und Vorbereitung (Schritt 1) stets mit der Definition des "5T"-Rahmens: Timeline, Team, Task, Tool und Tactic. Hierbei ist die Auswahl der Experten entscheidend; eine FMEA ohne die tatsächlichen Prozessverantwortlichen aus der Fertigung oder Konstruktion führt unweigerlich zu theoretischen Modellen, die an der Realität vorbeigehen.
Die Strukturanalyse (Schritt 2) wird in der Praxis häufig durch Strukturbaum-Diagramme oder Blockdiagramme visualisiert. Die Kunst besteht darin, das System exakt so abzugrenzen, dass Schnittstellen zu Nachbarsystemen klar definiert sind, ohne sich in einer unendlichen Komplexität zu verlieren. In der anschließenden Funktionsanalyse (Schritt 3) wird für jedes Element das „Was“ (die Funktion) und das „Wie“ (die Anforderung) definiert. Eine häufige Methode ist hierbei die Nutzung von Parameterdiagrammen (P-Diagramme), um die Funktionen robust gegenüber Störgrößen zu beschreiben.
Die Fehleranalyse (Schritt 4) bildet das Herzstück des operativen Vorgehens. Hierbei wird das „Fehlernetz“ (Fehlerfolge → Fehlerart → Fehlerursache) genutzt. Ein zielführendes Vorgehen erfordert die konsequente „Warum-Frage“, um von der Symptomebene zur tatsächlichen Ursache zu gelangen. Die Risikoanalyse (Schritt 5) ersetzt bei der modernen 7-Schritte-FMEA die subjektive RPN durch die AP-Klassen (High, Medium, Low). Dies zwingt das Team dazu, bei „High“-Risiken zwingend Maßnahmen zu definieren, statt durch „Schönrechnen“ der D-Zahlen (Entdeckung) eine akzeptable RPN zu erzwingen. In der Optimierung (Schritt 6) werden nach der Identifikation der Maßnahmen Verantwortlichkeiten zugewiesen und ein fester Termin zur Wirksamkeitsprüfung gesetzt. Der Prozess schließt mit der Ergebnisdokumentation (Schritt 7), die den Abschluss des Analyseschritts markiert, aber als „lebendes Dokument“ bei Änderungen im Design oder Prozess kontinuierlich fortgeschrieben wird.
Anwendungsgebiete
Die harmonisierte 7-Schritte-Methode findet in immer komplexeren industriellen Umgebungen Anwendung:
- Automotive Engineering: Hier liegt der Ursprung der Methode. Anwendung bei Design-FMEA (DFMEA) für komplexe Steuergeräte oder Prozess-FMEA (PFMEA) für hochautomatisierte Montagelinien, bei denen jede Abweichung zu hohen Rückrufkosten führt.
- Fertigung und Produktion: Einsatz zur Stabilisierung von Prozessen durch die Identifikation von Einflussparametern (z.B. Temperatur, Druck, Zeit), die bei Abweichungen direkt die Produktqualität beeinflussen.
- Softwareentwicklung: Anwendung bei sicherheitskritischen Funktionen (z.B. ADAS – Fahrerassistenzsysteme). Hier wird die Methode mit der ISO 26262 gekoppelt, um softwareseitige Fehlerpfade zu analysieren, die mechanische Komponenten beeinflussen könnten.
- Supply Chain Management: Bewertung von Risiken in Logistikketten, etwa bei der Anlieferung kritischer Komponenten durch Zulieferer. Hier wird die FMEA genutzt, um Transport- oder Lagerungsrisiken in die Gesamtbetrachtung einzubeziehen.
- Medizintechnik: Analog zum Automotive-Bereich wird die Methode genutzt, um das „Risk Management“ gemäß ISO 14971 zu ergänzen, um die Zuverlässigkeit von Medizinprodukten gegenüber Patienten zu maximieren.
Typische Fehler und Missverständnisse
In der Praxis lassen sich wiederkehrende Fehlmuster beobachten, die den Nutzen der FMEA neutralisieren:
- „Schreibtisch-FMEA“: Das Team besteht nur aus Qualitätsmanagern ohne Einbezug von Experten aus der Praxis. Dies führt zu einer FMEA, die für das Audit „schön aussieht“, aber keine realen Gefahrenquellen erkennt.
- Fehlerhafte AP-Interpretation: Das Ziel wird darin gesehen, die AP von „High“ auf „Medium“ zu drücken, anstatt tatsächlich die Fehlerursache durch ein konstruktives Design-Update oder eine Prozessänderung zu eliminieren.
- Die RPN-Falle: Trotz der neuen AIAG/VDA-Methodik rechnen Teams weiterhin im Geheimen mit RPN-Werten. Dies führt zu einer falschen Priorisierung, da mathematische Durchschnitte die kritischen „Killer-Risiken“ maskieren können.
- Isolierte Dokumentation: Die FMEA wird nicht als Teil der Produktlebenszyklus-Akten betrachtet. Wenn sich die Konstruktion ändert, wird die FMEA nicht angepasst – sie „veraltet“ und verliert ihre Gültigkeit als Entscheidungsgrundlage.
- Mangelnde Ressourcen: Die FMEA wird als „to-do“ am Ende des Projekts wahrgenommen, anstatt als begleitendes Steuerungsinstrument, das bereits in der Konzeptphase den größten Hebel hat.
Abgrenzung und Grenzen
Die FMEA ist ein mächtiges, aber nicht allmächtiges Werkzeug. Ihre Grenzen sind dort erreicht, wo die Systemkomplexität die menschliche Vorstellungskraft übersteigt (z.B. bei hochgradig vernetzten KI-Algorithmen). Hier müssen ergänzende Methoden wie die FTA (Fehlerbaumanalyse) oder Software-Safety-Analysen herangezogen werden.
- Abgrenzung zu QFD (Quality Function Deployment): Während QFD den Kundenwunsch in technische Anforderungen übersetzt, dient die FMEA dazu, zu prüfen, wie diese Anforderungen durch technisches Versagen gefährdet werden können.
- Abgrenzung zu 8D-Report: Ein 8D-Report ist eine reaktive Methode zur Fehlerbehebung bei bereits eingetretenen Ereignissen. Die FMEA ist präventiv und antizipiert Fehler, bevor sie eintreten.
- Methodische Grenze: Die FMEA ist stark subjektiv geprägt. Die Bewertung von Auftretens- und Entdeckungswahrscheinlichkeiten basiert auf Expertenwissen und Schätzungen. Ohne verlässliche Felddaten oder Prozessdaten ist die Qualität der Analyse direkt proportional zur Qualität der teilnehmenden Experten.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
4FMEA – Büroklammer
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – Büroklammer Patent Nr. 64.088
Büroklammer Patent Nr. 64.088 · Konstruktions-FMEA mit Deep-Research-Fehlerursachen. Erhaltener Arbeitsstand mit 3 Rechercheläufen und 45 verknüpften Fehlerursachen; fachliche Prüfung der KI-Entwürfe noch offen.
FMEA – Wasserkocher
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – NORDWERK · Ventilblock-Montage
ISO 9001: 6.1 / 8.5.1. Anforderung → Fehler → Ursache → Prüfplan; Zielbewertungen erst nach Nachweis freigeben. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Wie unterscheidet sich die neue AP-Logik von der klassischen RPZ?+
Die AP (Aufgabenpriorität) ist ein logikbasierter Algorithmus. Während die klassische RPZ (Risikoprioritätszahl) eine Multiplikation von S × O × D war und somit gleiche RPN-Werte aus unterschiedlichen Risikostrukturen (z.B. hoher Schaden vs. hohe Entdeckung) mathematisch gleichsetzte, gewichtet die AP die Schwere (S) der Fehlerfolge deutlich höher. Ein „High“-AP-Wert erfordert zwingend eine Maßnahme, unabhängig davon, wie gut der Fehler entdeckt werden kann.
Kann eine FMEA auch komplett automatisiert werden?+
Teilweise. Mit KI-Unterstützung können historische Fehlerdaten aus ERP- oder PLM-Systemen genutzt werden, um potenzielle Fehlerarten in der FMEA-Software vorzuschlagen. Die finale Bewertung und die fachliche Risikoanalyse erfordern jedoch immer das Expertenwissen eines interdisziplinären Teams, da der Kontext und die spezifischen Umgebungsbedingungen eines neuen Produkts nur durch Menschen beurteilt werden können.
Was mache ich, wenn sich das Team bei der Bewertung uneinig ist?+
Uneinigkeit ist ein positives Anzeichen für eine tiefe Diskussion. Das Ziel der FMEA ist nicht der Konsens um jeden Preis, sondern die Auseinandersetzung mit dem Risiko. Sollte kein Konsens erzielt werden, sollte die „Worst-Case“-Einschätzung gewählt werden, um die Risikoprävention nicht zu vernachlässigen. Eine detaillierte Begründung dieser Entscheidung ist zwingend in der Dokumentation zu hinterlegen.
Ab wann gilt eine FMEA als „vollständig optimiert“?+
Eine FMEA ist niemals final „abgeschlossen“, solange das Produkt oder der Prozess existiert. Die Optimierung gilt als erfolgreich, wenn für alle identifizierten Risiken (insbesondere bei AP „High“ und „Medium“) nachweisbare Maßnahmen implementiert wurden, deren Wirksamkeit durch Tests oder Prozessvalidierungen bestätigt wurde. Danach tritt die FMEA in den Modus der „Überwachung und kontinuierlichen Verbesserung“ über.
Ist die 7-Schritte-Methode nur für große Konzerne sinnvoll?+
Nein. Zwar ist die formale Dokumentation im Automotive-Bereich sehr umfangreich, aber das Prinzip der 7 Schritte lässt sich skalieren. Auch kleine Unternehmen profitieren von der strukturierten Vorgehensweise, da sie Fehler vermeiden, die in der Nachbesserung (Garantie, Reklamation) oft teurer sind als die initiale Analysezeit. Die Tiefe der Analyse muss dabei immer in einem gesunden Verhältnis zum wirtschaftlichen Risiko des Projekts stehen.