
Kurz erklärt
Die Taktzeit ist ein zentraler betriebswirtschaftlicher Kennwert, der den Rhythmus definiert, in dem Produkte oder Dienstleistungen fertiggestellt werden müssen, um den exakten Kundenbedarf innerhalb einer gegebenen Zeitspanne zu decken. Sie wird als Quotient aus der verfügbaren Nettoarbeitszeit und dem Kundenbedarf berechnet. Als fundamentales Instrument des Lean Managements fungiert sie als Taktgeber, um Prozesse zu synchronisieren, Überproduktion zu verhindern und einen stabilen Fluss zu gewährleisten. Die Taktzeit unterscheidet sich grundlegend von der Zykluszeit, da sie rein den externen Kundenbedarf widerspiegelt und nicht die tatsächliche Leistungsfähigkeit eines einzelnen Arbeitssystems. Sie ist ein entscheidender Parameter zur Gestaltung von Wertströmen und zur Vermeidung von Bestandsanhäufungen im Sinne eines Pull-Systems.
Definition
Die Taktzeit ist ein rechnerisch präzise ermitteltes Zeitintervall, das die maximale Zeitspanne definiert, die für die Herstellung einer einzelnen Einheit zur Verfügung steht, um die Kundennachfrage exakt zu bedienen. Sie fungiert als theoretisches Zeitmaß für die unternehmensweite Synchronisation aller Prozessketten. Im Kontext des Qualitätsmanagements und der Operational Excellence bildet sie die normative Zielvorgabe für die Prozessgestaltung, um das notwendige Gleichgewicht zwischen vorhandener Kapazität und tatsächlichem Bedarf herzustellen. Dabei stellt die Taktzeit einen dynamischen Wert dar, der sich direkt aus dem Marktabsatz ableitet und als Taktgeber für die gesamte operative Wertschöpfung dient, um sowohl Überproduktion als auch Wartezeiten oder Engpassbildungen innerhalb eines flussorientierten Produktionssystems aktiv zu vermeiden. Sie ist keine technische Kapazitätsgrenze, sondern eine bedarfsgesteuerte Vorgabe.
Bedeutung im Fachkontext
Im Bereich der Operational Excellence und des Kontinuierlichen Verbesserungsprozesses (KVP) ist die Taktzeit ein essenzieller Bestandteil des Wertstromdesigns. Sie dient als zentraler Synchronisationspunkt für alle vor- und nachgelagerten Prozessschritte, um eine harmonisierte Produktion zu ermöglichen. Innerhalb eines Wertstroms stellt die Taktzeit die notwendige Basis dar, um den Fluss durch Heijunka zu glätten und ein effizientes Pull-System zu etablieren. Dies verhindert wirksam, dass einzelne Unternehmensbereiche autonom produzieren und dadurch unnötige Bestände an Halbfabrikaten aufbauen. Somit dient sie als Steuerungsinstrument, um die Verschwendung (Muda) konsequent zu reduzieren und Kapazitäten flexibel an Bedarfsschwankungen anzupassen.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Reduktion von Work-in-Progress (WIP) durch synchronisierten Fluss; 2. Etablierung einer transparenten Leistungsbasis für KVP und Linienbalancierung.
Impact
Beitrag zu Unternehmenszielen: Senkung von Qualitätskosten durch Fehlervermeidung im Fluss, Steigerung der Liefertreue bei schwankendem Bedarf, verbesserte Unternehmensliquidität durch minimierte Lagerbestände.
Schritte der Methode in Übersicht
Die Taktzeit-Methode folgt einem vierstufigen Prozess: 1. Ermittlung der Nettoarbeitszeit, 2. Bestimmung des Kundenbedarfs, 3. Berechnung der Taktzeit, 4. Synchronisation der Zykluszeiten. Dieser Zyklus wird iterativ durchlaufen, sobald sich der Kundenbedarf signifikant ändert.
Ermittlung der Nettoarbeitszeit
Bestimmung der tatsächlich verfügbaren Zeit für die Produktion.
Bestimmung des Kundenbedarfs
Quantifizierung der geforderten Ausbringungsmenge im gleichen Zeitfenster.
Berechnung der Taktzeit
Ermittlung des Soll-Taktes als zentraler Steuerungsparameter.
Synchronisation der Zykluszeiten
Angleichung der realen Prozessleistung an den theoretischen Takt.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Ermittlung der Nettoarbeitszeit
Schichtplan, Pausenregelung, Wartungspläne
Abzug von Pausen, Schichtübergaben und geplanten Stillständen von der Bruttoarbeitszeit.
Verfügbare Nettozeit in Minuten/Stunden
8 Stunden Schicht minus 30 Min Pause = 450 Minuten.
Exakte Berücksichtigung geplanter Ausfallzeiten statt pauschaler Abzüge.
QUALITY LXP · SCHRITTLOGIK
Bestimmung des Kundenbedarfs
Kundenaufträge, Absatzplanung, Lagerbestand
Analyse der Kundenaufträge oder Absatzprognosen für den Zeitraum der Nettoarbeitszeit.
Bedarfsmenge pro Zeiteinheit
900 Einheiten pro 450 Minuten.
Datenbasis muss kurzfristig aktuell und konsistent mit der Produktionsplanung sein.
QUALITY LXP · SCHRITTLOGIK
Berechnung der Taktzeit
Nettoarbeitszeit, Kundenbedarf
Division der verfügbaren Nettoarbeitszeit durch den Kundenbedarf.
Taktzeit in Zeiteinheiten pro Einheit
450 Min / 900 Einheiten = 0,5 Min (30 Sek/Einheit).
Mathematische Präzision; Einheiten müssen identisch sein.
QUALITY LXP · SCHRITTLOGIK
Synchronisation der Zykluszeiten
Taktzeit, aktuelle Zykluszeiten der Prozessschritte
Vergleich der gemessenen Zykluszeiten aller Stationen mit der berechneten Taktzeit; Aufgabenverteilung anpassen.
Ausbalancierte Montagelinie/Prozesskette
Stationen mit >30 Sek Zykluszeit werden durch Umverteilung entlastet.
Stabilität der Zykluszeiten durch standardisierte Arbeitsabläufe (Standard Work).
Anwendung und Vorgehen
Die praktische Anwendung der Taktzeit-Methode ist kein einmaliges Ereignis, sondern ein fortlaufender Prozess der Prozesssteuerung. Sie dient primär der Auslegung von Produktionslinien (Linienbalancierung) und der Gestaltung von Materialflusssystemen.
Der Prozess der Umsetzung gliedert sich in drei operative Phasen:
- Vorbereitungsphase (Datenerhebung): Hier steht die Transparenz über die zeitliche Verfügbarkeit und den Bedarf im Fokus. Es ist essenziell, die Nettoarbeitszeit realitätsnah zu erfassen. Werden Pausen- oder Schichtwechselzeiten vernachlässigt, entsteht eine unrealistische, zu optimistische Taktvorgabe. Gleichzeitig muss der Kundenbedarf (Customer Demand) auf Basis stabiler Prognosen oder fester Auftragsbestände für einen definierten Zeitraum (z.B. pro Schicht oder pro Tag) festgelegt werden.
- Berechnungsphase (Soll-Vorgabe): Die einfache Division der Nettozeit durch den Bedarf ergibt den Soll-Takt. Dieser bildet den "Herzschlag" der Fabrik. Ein häufiger Fehler ist hier die Einrechnung von Ausfallreserven (z.B. OEE-Verluste) direkt in die Taktzeit; diese sollten jedoch separat betrachtet werden, um den Fokus auf die Synchronisation zu legen.
- Implementierungsphase (Linienbalancierung): Dies ist der anspruchsvollste Schritt. Hierbei werden die gemessenen Zykluszeiten der einzelnen Stationen gegen den Takt gespiegelt. Liegt eine Station über der Taktzeit, ist sie ein "Engpass" (Bottleneck). Hier muss durch Methoden wie Arbeitsinhaltsoptimierung, Aufgabenumverteilung oder die Hinzunahme einer weiteren Person (Double-Manning) der Prozess angepasst werden, bis jede Station innerhalb des Taktes liegt.
Anwendungsgebiete
Die Taktzeit findet Anwendung weit über die klassische industrielle Montage hinaus. Überall dort, wo ein Prozess eine Wiederholbarkeit aufweist, kann sie als Steuerungsgröße dienen:
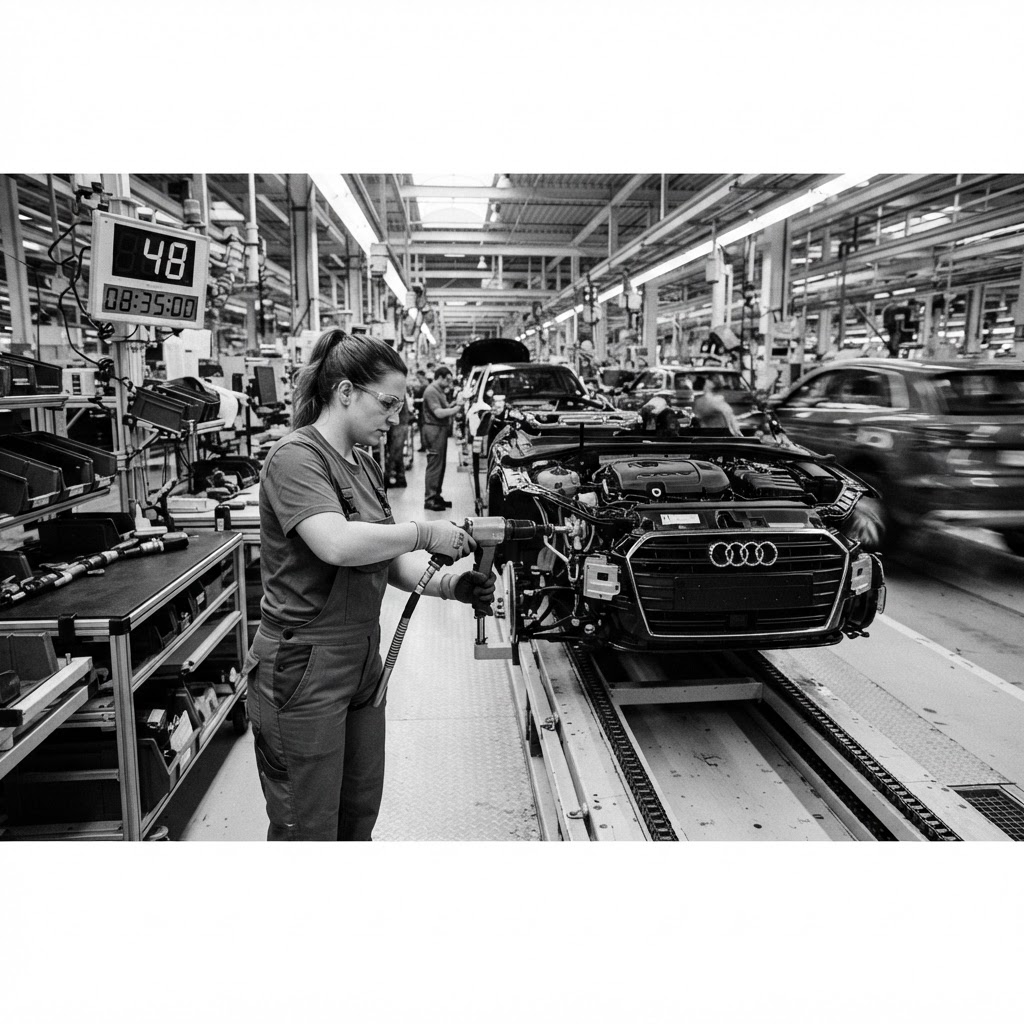
- Serien- und Massenfertigung: Dies ist das klassische Einsatzgebiet (z.B. Automobilbau). Hier ermöglicht die Taktzeit eine extrem hohe Durchsatzrate bei minimalem Lagerbestand. Die Synchronisation sorgt dafür, dass Werkstücke fließen, ohne zwischen den Stationen zu stocken.
- Dienstleistungsprozesse: In der Sachbearbeitung oder in Service-Centern (z.B. Kreditprüfung, Versicherungsanträge) kann die Taktzeit helfen, Durchlaufzeiten zu harmonisieren. Hier wird oft eine "administrative Taktzeit" definiert, um sicherzustellen, dass Anfragen den Prozess ohne Liegezeiten durchlaufen.
- Logistik und Intralogistik: Im Bereich der Kommissionierung oder bei getakteten Materialbereitstellungssystemen (z.B. Routenzüge) bestimmt die Taktzeit, wann ein Transportmittel abfahren muss, um den Produktionsprozess punktgenau zu versorgen.
- Projektmanagement: Bei repetitiven Projekten (z.B. Hausbau nach Standardmodellen oder IT-Implementierungen) kann eine Taktplanung (Takt-Tage-Planung) sicherstellen, dass Gewerke oder Teams zeitlich aufeinander abgestimmt sind und keine Wartezeiten entstehen.
Typische Fehler und Missverständnisse
In der Praxis führt die Fehlinterpretation der Taktzeit häufig zu ineffizienten Prozessen oder frustrierten Mitarbeitern.
- Verwechslung von Taktzeit und Zykluszeit: Die Taktzeit ist ein Soll (vom Kunden vorgegeben), die Zykluszeit ist ein Ist (tatsächlicher Wert). Wer beide gleichsetzt, ignoriert, dass die Prozessfähigkeit oft unter dem Bedarf liegt oder dieser ineffizient bedient wird.
- Die Taktzeit als "Peitsche" für Mitarbeiter: Ein gravierender Fehler ist es, die Taktzeit als Maßstab für die individuelle Geschwindigkeit eines Werkers zu nutzen. Taktzeit ist ein systemisches Maß für das Design der Prozesskette, kein Leistungsindikator für den einzelnen Menschen.
- Starre Anwendung bei schwankendem Bedarf: Viele Unternehmen berechnen die Taktzeit einmal im Jahr. Bei volatilen Märkten führt dies zu Überproduktion (wenn der Bedarf sinkt) oder Lieferengpässen (wenn der Bedarf steigt). Eine dynamische Anpassung (Taktzeit-Management) ist zwingend notwendig.
- Ignoranz von ungeplanten Stillständen: Wenn bei der Berechnung der verfügbaren Zeit keine statistischen Erfahrungswerte für ungeplante Stillstände (Störungen) einbezogen werden, bricht das System bei der ersten Maschinenstörung zusammen.
Abgrenzung und Grenzen
Die Taktzeit ist ein mächtiges Instrument, hat jedoch spezifische Grenzen ihrer Wirksamkeit:
- Keine Kapazitätsgrenze: Die Taktzeit sagt aus, wie schnell man sein muss, nicht wie schnell man sein kann. Die maximale Kapazität wird durch die schnellste mögliche Zykluszeit (unter Berücksichtigung von Qualität) bestimmt.
- Variantenvielfalt: Bei einer hohen Produktvielfalt (High Mix, Low Volume) stößt die starre Taktung an ihre Grenzen. Hier muss mit gemischten Takten oder einer Entkopplung durch Supermärkte (Pufferlager) gearbeitet werden.
- Instabilität: In einer Lieferkette mit unzuverlässigen Zulieferern oder extrem hoher Prozessvariabilität ist die strikte Einhaltung der Taktzeit oft nicht möglich, da der Fluss ständig unterbrochen wird.
- Abgrenzung zum Pitch: Während die Taktzeit die Zeit pro einzelnem Teil ist, bezeichnet der "Pitch" das Zeitintervall, in dem Pakete oder Lose das System verlassen. Er hilft, den Takt in handhabbare Einheiten für die Steuerung (z.B. Kanban) zu übersetzen.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
1NORDWERK · Ventilblock-Wertstrom
ISO 9001: 4.4 / 8.1 / 9.1.1 / 10.3. Ist-/Soll-Prozesse, berechenbarer Kundentakt, Bestandsreduktion und kontrollierter Pilot. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
H3: Warum führt eine zu kurze Taktzeit oft zu Qualitätsproblemen?+
Eine zu kurze Taktzeit zwingt die Mitarbeiter, ihre Arbeit in einem Tempo auszuführen, das keine Zeit für Prüfschritte oder die Behebung von Fehlern lässt. Wenn der Prozess unter Zeitdruck steht, steigt die Fehlerquote (Muda durch Nacharbeit), da Qualitätsstandards zugunsten der Durchsatzrate vernachlässigt werden. Ein stabiler Prozess benötigt Zeit, um Qualität zu erzeugen.
H3: Wie reagiert man am besten auf kurzfristige Schwankungen des Kundenbedarfs?+
Anstatt die Taktzeit täglich zu ändern (was in der Produktion zu massivem Chaos führen würde), arbeitet man mit Kapazitätspuffern oder Flexibilitätskorridoren. Man berechnet die Taktzeit auf Basis einer geglätteten Nachfrage (Heijunka) und gleicht kurzfristige Ausschläge durch Überstunden, temporäre Personalumschichtungen oder den kontrollierten Aufbau von Sicherheitsbeständen aus.
H3: Kann man die Taktzeit auch in Bereichen mit hochindividuellen Produkten nutzen?+
Ja, aber mit Einschränkungen. In der Einzelfertigung (z.B. Spezialmaschinenbau) kann man keine starre Taktung wie am Fließband anwenden. Man nutzt hier stattdessen ein "Takt-Modell" für einzelne Prozessschritte oder Unterbaugruppen, um die Termintreue der Projektmeilensteine zu steuern, anstatt den gesamten Prozess durchzutakten.
H3: Was ist zu tun, wenn eine Station den Takt dauerhaft nicht halten kann?+
Wenn eine Station trotz Optimierung der Arbeitsschritte (z.B. durch 5S, Vorbereitung von Werkzeugen) den Takt überschreitet, gibt es drei Optionen: Erstens, die Arbeit in zwei Stationen aufteilen (Arbeitsinhaltsverteilung). Zweitens, die Kapazität erhöhen (z.B. eine zweite Maschine oder Person ergänzen). Drittens, die Prozesse so verändern, dass Teile der Arbeit entfallen oder vorverlagert werden.
H3: Ist die Taktzeit für die gesamte Wertschöpfungskette identisch?+
Idealerweise ja. Wenn die interne Produktion strikt nach der Kundentaktzeit gesteuert wird, synchronisiert sich das gesamte Unternehmen. In der Praxis können jedoch unterschiedliche Bereiche (z.B. Vorfertigung vs. Endmontage) leicht unterschiedliche Takte haben, sofern sie durch Entkopplungspuffer (Kanban-Supermärkte) miteinander verbunden sind, um eine Ausbreitung von Störungen zu verhindern.