
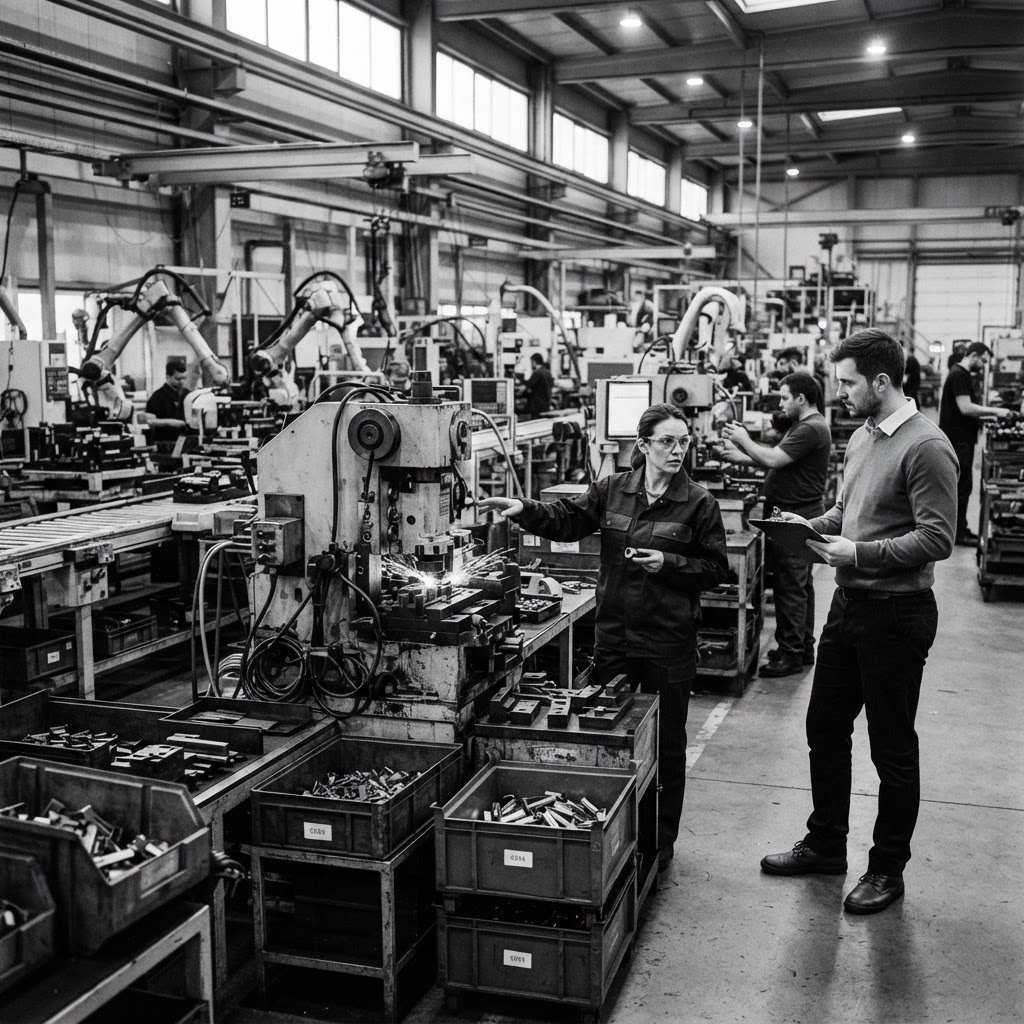
Kurz erklärt
Die Theory of Constraints (TOC), zu Deutsch Engpasstheorie, ist ein systemorientierter Managementansatz, der auf dem physikalischen Prinzip basiert, dass die Leistungsfähigkeit einer Kette durch ihr schwächstes Glied bestimmt wird. Entwickelt von Eliyahu M. Goldratt, zielt die TOC darauf ab, den Durchsatz eines Unternehmens gezielt zu maximieren, indem sie den Engpass – das Constraint – identifiziert und diesen als zentralen Taktgeber für die gesamte Organisation nutzt. Statt alle Ressourcen lokal zu optimieren, konzentriert sich die Methode darauf, den Engpass optimal auszulasten und das gesamte System nach dessen Kapazität auszurichten, was Kapital bindende Bestände reduziert, Durchlaufzeiten drastisch verkürzt und die Profitabilität durch eine fokussierte Ressourcennutzung nachhaltig steigert.
Definition
Die Theory of Constraints ist eine ganzheitliche Managementmethode, die betriebliche Systeme als vernetzte Ketten betrachtet, deren maximaler Gesamtdurchsatz unabdingbar durch die schwächste Komponente, das sogenannte Constraint, limitiert wird. Der zentrale Zweck der TOC liegt in der kontinuierlichen Steigerung der Systemleistung mittels eines systematischen Fünf-Schritte-Fokus, der darauf abzielt, die Kapazitätsgrenzen konsequent zu überwinden. Dabei differenziert die Methode präzise zwischen physischen Engpässen, wie maschinellen Kapazitätsgrenzen, und administrativen oder strategischen Engpässen. Ein wesentliches Merkmal ist der bewusste Paradigmenwechsel: weg von einer rein lokalen, abteilungsspezifischen Kostenoptimierung hin zu einer globalen Durchsatzoptimierung. Die Methode integriert sich in das Lean Management, indem sie die Priorisierung der Kapazitätsplanung entlang des kritischen Pfades schärft.
Bedeutung im Fachkontext
Im Umfeld von Operational Excellence fungiert die TOC als unverzichtbares Steuerungsinstrument für Kapazitätsmanagement und Prozessstabilität. Während Lean Management Verschwendung eliminiert, priorisiert die TOC knappe Kapazitäten. Das Drum-Buffer-Rope-Konzept dient dabei als systemische Steuerung: Der Engpass gibt den Takt vor (Drum), ein Puffer schützt vor Störungen (Buffer) und eine Seilverbindung (Rope) steuert die Materialfreigabe. Diese methodische Kopplung verhindert Überproduktion und kapitalbindende Lagerbestände, was die betriebliche Transparenz signifikant erhöht.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Beherrschung von Projektrisiken durch gesicherte Engpass-Kapazitäten; 2. Aufbau einer wiederverwendbaren Wissensbasis für Kapazitätsplanung in Folgeprojekten.
Impact
Erhöhte Liefertreue, Reduktion von Qualitätskosten durch Fokus, nachhaltige Verbesserung der Wettbewerbsfähigkeit und Lernfähigkeit der Organisation durch systemisches Denken.
Schritte der Methode in Übersicht
Die TOC basiert auf einem kontinuierlichen Regelkreis (POOGI), der aus exakt fünf Schritten besteht: 1. Identifikation des Engpasses, 2. Ausbeutung des Engpasses, 3. Unterordnung aller anderen Ressourcen, 4. Erhöhung der Engpasskapazität, 5. Wiederholung des Zyklus unter Vermeidung von Trägheit.
Identifikation
Pinpoint the specific resource or policy limiting system throughput.
Ausbeutung
Maximize the utilization and productivity of the identified constraint.
Unterordnung
Align all non-constraint resources to the pace of the constraint.
Erhöhung
Increase the capacity of the constraint if it remains the limiting factor.
Neubeginn (POOGI)
Ensure continuous improvement and avoid stagnation.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Identifikation
Prozessflussdaten, Durchlaufzeiten, Bestandsniveaus
Analyze capacity, lead times, and inventory accumulation points to find the bottleneck.
Lokalisierter Engpass (Constraint)
Identifying a CNC machine that consistently has a queue of work-in-progress.
Eindeutige Zuordnung des limitierenden Faktors basierend auf Kapazitätsdaten.
QUALITY LXP · SCHRITTLOGIK
Ausbeutung
Identifizierter Engpass, Ressourcenkapazität
Eliminate idle time, ensure only quality parts are processed, and optimize setup times.
Maximale Nutzung der vorhandenen Kapazität des Engpasses
Reducing setup times on the bottleneck machine to increase available run time.
Null Leerlaufzeit und vollständige Fehlerfreiheit am Engpass.
QUALITY LXP · SCHRITTLOGIK
Unterordnung
Kapazität des Engpasses, Prozessplanung
Adjust production schedules and material release to match the constraint's capacity.
Synchronisierte Prozesskette (Drum-Buffer-Rope)
Drosseling upstream production to prevent inventory buildup at the bottleneck.
Minimierung von Bestandsaufbau vor dem Engpass.
QUALITY LXP · SCHRITTLOGIK
Erhöhung
Kapazitätsanalyse des Engpasses
Invest in additional equipment, personnel, or technology to expand capacity.
Erweiterte Systemkapazität
Purchasing a second machine to double the capacity of the previous bottleneck.
Wirtschaftlich begründete Investitionsentscheidung.
QUALITY LXP · SCHRITTLOGIK
Neubeginn (POOGI)
Aktueller Systemstatus nach Erhöhung
Re-evaluate the system to identify the new constraint and restart the cycle.
Neuer Engpass identifiziert oder Systemoptimierung erreicht
Moving focus from a machine bottleneck to a new material supply constraint.
Vermeidung von Trägheit (Inertia) im Verbesserungsprozess.
Anwendung und Vorgehen
Die praktische Implementierung der Theory of Constraints (TOC) erfordert einen radikalen Wandel im Managementdenken: weg von der isolierten Betrachtung einzelner Kostenstellen hin zur systemweiten Synchronisation. Der Prozess folgt dem bereits skizzierten „Process of On-Going Improvement“ (POOGI), wobei die Anwendung in drei Phasen unterteilt werden kann: Vorbereitung, Synchronisation und Optimierung.
Vorbereitung: Zunächst wird das System mittels Datenanalyse auf „Staupunkte“ untersucht. Wo sammeln sich Bestände? Welche Maschine oder Ressource arbeitet kontinuierlich unter Volllast, während andere auf Material warten? Die Identifikation des Engpasses (Schritt 1) ist die Grundlage. Dabei wird zwischen einer physischen Ressource (Maschine, Fachkraft) und einem sogenannten Policy-Constraint (eine Regel oder Anweisung, die den Durchsatz behindert) unterschieden.
Synchronisation (Das Drum-Buffer-Rope Modell): Nach der Identifikation beginnt die Phase der Unterordnung (Schritt 3). Hierbei fungiert der Engpass als „Trommel“ (Drum), die den Takt für die gesamte Produktion angibt. Um diesen Takt zu schützen, wird ein „Puffer“ (Buffer) vor den Engpass gelegt – meist in Form von Zeit oder Beständen, die sicherstellen, dass der Engpass niemals stillsteht. Das „Seil“ (Rope) ist die Kommunikations- und Steuerungsschleife, die sicherstellt, dass nur so viel Material in das System gegeben wird, wie der Engpass verarbeiten kann. Dies verhindert die klassische „Push“-Falle, in der das System durch unnötige Work-in-Progress (WIP)-Bestände verstopft wird.
Optimierung: Sobald der Engpass ausgereizt ist (Schritt 2), erfolgt die Investition (Schritt 4). Wichtig: Eine Kapazitätserhöhung darf erst erfolgen, wenn die bestehende Kapazität zu 100 % effizient genutzt wird. Der gesamte Zyklus (Schritt 5) wird danach erneut durchlaufen, da die Beseitigung eines Engpasses unvermeidlich einen neuen an einer anderen Stelle im System erzeugt.
Anwendungsgebiete
Die TOC hat sich weit über ihre Ursprünge im klassischen Fertigungsmanagement hinaus als universelles Steuerungsinstrument etabliert.
- Produktion (Manufacturing): Dies ist das Kerngebiet der TOC. Sie dient dazu, Durchlaufzeiten zu verkürzen und die Liefertreue zu erhöhen. Durch die Steuerung nach dem Drum-Buffer-Rope-Prinzip werden Überlastungen einzelner Abteilungen vermieden und der Durchsatz stabilisiert.
- Projektmanagement (Critical Chain Project Management - CCPM): Im Projektmanagement ersetzt CCPM die traditionelle Fokussierung auf Einzeltätigkeiten durch den Fokus auf die „kritische Kette“ (die längste Abhängigkeitssequenz von Ressourcen). Anstatt Puffer in jede Einzelaufgabe einzubauen, werden diese in einem „Projektpuffer“ am Ende gesammelt. Dies reduziert das „Parkinson’sche Gesetz“ (Aufgaben dehnen sich bis zur verfügbaren Zeit aus) und erhöht die Wahrscheinlichkeit der Termintreue.
- Supply Chain Management: Hier unterstützt die TOC bei der Bestandsoptimierung. Anstatt Lagerbestände aufgrund ungenauer Prognosen aufzubauen, synchronisiert man die Nachschubsteuerung mit dem tatsächlichen Verbrauch am Verkaufsort (Pull-Prinzip).
- Service Operations: In Verwaltungen oder IT-Support-Umgebungen sind Engpässe oft unsichtbar (z. B. eine spezifische Freigabestelle oder ein komplexer Genehmigungsprozess). Die Identifikation dieser „administrativen Engpässe“ ermöglicht es, die Durchlaufzeit von Vorgängen drastisch zu reduzieren, ohne das Personal aufzustocken.
Typische Fehler und Missverständnisse
Die Anwendung der TOC scheitert häufig nicht an der Theorie selbst, sondern an einer selektiven oder fehlerhaften Umsetzung.
- Der Glaube an die 100%-Auslastung: Der häufigste Fehler besteht darin, alle Ressourcen des Unternehmens zu einer 100-prozentigen Auslastung zu bewegen. In einem vernetzten System führt dies zwangsläufig zu Chaos, da statistische Schwankungen in den vorgelagerten Prozessen den Engpass blockieren oder Puffer aufbrauchen. Ein Nicht-Engpass muss Leerlaufzeiten haben, um das System stabil zu halten.
- Lokale Optimierung: Die Fokussierung auf die Effizienz einzelner Abteilungen (z. B. Senkung der Kosten pro Stück in Abteilung A) schadet dem Gesamtsystem, wenn diese Abteilung den Engpass nicht auslastet.
- Vernachlässigung der Unterordnung: Viele Unternehmen identifizieren den Engpass und investieren in diesen (Erhöhung), vergessen aber, die vorgelagerten Bereiche so zu drosseln, dass sie den Engpass nicht mit überflüssigem Material überfluten.
- Verwechslung mit Lean Management: Während Lean versucht, jede Verschwendung zu eliminieren, akzeptiert die TOC Verschwendung in Nicht-Engpass-Bereichen als notwendiges Opfer, um den Durchsatz des Engpasses zu schützen. Wer versucht, überall gleichzeitig „Lean“ zu sein, riskiert, den Fokus auf die eigentliche Kapazitätsbegrenzung zu verlieren.
- Statische Betrachtungsweise: Viele Anwender betrachten das „Constraint“ als unveränderlichen Zustand. In der Realität wandern Engpässe bei veränderter Nachfrage oder Prozessumstellung. Ein System, das sich nicht dynamisch re-evaluiert, wird starr.
Abgrenzung und Grenzen
Die Theory of Constraints ist ein mächtiges Instrument, hat jedoch spezifische methodische Grenzen.
Abgrenzung: Die TOC ist kein Ersatz für strategisches Marketing oder Produktentwicklung. Sie ist eine Methode zur Optimierung bestehender Kapazitäten. Sie sagt nichts darüber aus, was verkauft werden sollte, sondern nur, wie man den Durchsatz des Gewählten maximiert. Im Vergleich zu Lean Management ist die TOC eher „top-down“ und auf die Durchsatzsteigerung fokussiert, während Lean „bottom-up“ auf die Eliminierung von Verlusten durch die Mitarbeiter abzielt. Beide Methoden sind komplementär: TOC liefert die Priorisierung, Lean liefert die Werkzeuge zur Prozessverbesserung an den Nicht-Engpässen.
Grenzen:
- Volatilität: In extrem volatilen Märkten, in denen sich der Engpass täglich verlagert, ist der Aufwand zur Neupriorisierung des Systems mittels TOC oft höher als der daraus resultierende Nutzen.
- Komplexität: In hochgradig kundenspezifischen „Job Shops“ mit ständig wechselnden Pfaden ist die Identifikation eines stabilen Engpasses extrem schwierig und oft instabil.
- Kulturelle Hürden: Die TOC erfordert, dass Abteilungsleiter akzeptieren, dass ihre Abteilung ihre Kapazität nicht voll ausschöpfen darf. Dies widerspricht oft traditionellen Anreizsystemen, die Manager nach der Auslastung ihrer eigenen Abteilung bewerten. Dies erfordert eine umfassende Anpassung der Unternehmenskultur.
Häufige Fragen
Ist ein Engpass immer eine Maschine oder ein physischer Ort?+
Nein. Engpässe können in der „Policy“ (den Regeln) liegen. Wenn beispielsweise eine Unternehmensrichtlinie besagt, dass jeder Auftrag von drei Managern unterzeichnet werden muss, ist diese Policy der Engpass. Auch fehlende Nachfrage (Markt-Engpass) ist eine Form der Limitation, die mit TOC-Prinzipien adressiert werden muss.
Warum soll ich meine Nicht-Engpässe nicht voll auslasten?+
Weil sie sonst das System mit unerwünschten Beständen fluten. Wenn ein Nicht-Engpass schneller produziert als der Engpass, bilden sich Lagerbestände. Diese binden Kapital, veralten und erhöhen die Durchlaufzeit – der Feind des Systems. Leerlauf in Nicht-Engpässen ist „Schutzkapazität“.
Kann man TOC und Lean Management kombinieren?+
Ja, das ist sogar sehr empfehlenswert. Man nutzt die TOC, um zu entscheiden, wo die Verbesserung am meisten Durchsatz bringt (die Priorisierung), und man nutzt Lean-Methoden (wie 5S, Kaizen oder Kanban), um die Prozesse in diesem spezifischen Bereich effizienter zu gestalten.
Wie erkenne ich, dass der Engpass gewandert ist?+
Wenn der Bestand vor dem bisherigen Engpass abnimmt und sich stattdessen vor einer anderen Ressource staut, hat sich das Constraint verlagert. Dies ist ein Zeichen für den Erfolg des POOGI-Zyklus: Der alte Engpass wurde durch die Erhöhungs-Maßnahmen „geheilt“.
Was ist der Unterschied zwischen TOC und CCPM?+
TOC ist die übergeordnete Philosophie der Engpasssteuerung. CCPM (Critical Chain Project Management) ist die Anwendung dieser Philosophie auf das Multiprojektmanagement. CCPM wendet das Prinzip des „Schutzpuffers“ nicht auf den Bestand an einer Maschine an, sondern auf die Zeitpuffer innerhalb von Projektplänen.