
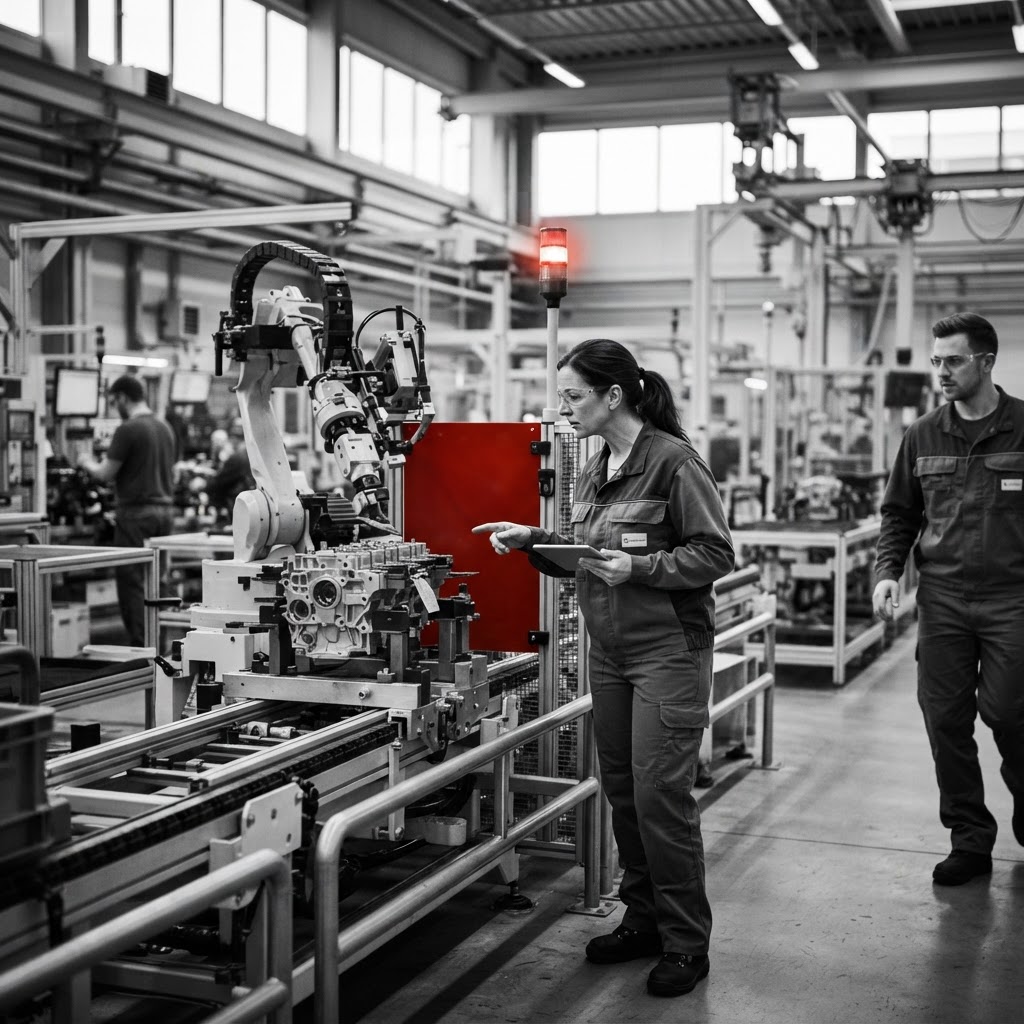
Kurz erklärt
Jidoka, oft als autonome Automation oder Intelligenz in der Maschine bezeichnet, ist einer der zwei tragenden Pfeiler des Toyota Production Systems (TPS). Es beschreibt die bewusste Befähigung technischer Anlagen und manueller Arbeitsplätze, Abweichungen vom definierten Qualitätsstandard in Echtzeit zu erkennen und den Fertigungsprozess bei Auftreten einer Unregelmäßigkeit unmittelbar zu stoppen. Das übergeordnete Ziel ist es, die Weitergabe fehlerhafter Komponenten zu verhindern und die Ursache unmittelbar an der Entstehungsstelle zu eliminieren, was den Werker vom passiven Überwacher zum aktiven Problemlöser transformiert.
Definition
Jidoka definiert sich als Prinzip der integrierten Qualitätskontrolle, bei dem die Maschine oder der Mensch mit Mechanismen zur automatischen Fehlererkennung ausgestattet ist. Sobald Qualitätsgrenzen verletzt werden, erfolgt eine erzwungene Unterbrechung des Produktionsflusses. Diese Pause fungiert als Trigger für eine strukturierte Ursachenanalyse, um eine Fehlerfortschreibung sowie die Produktion fehlerhafter Lose auszuschließen. Jidoka geht über eine reine Not-Aus-Funktion hinaus, da es die organisatorische Antwortkapazität einbindet, um den Standard präventiv anzupassen. Die Qualität wird hierbei nicht durch Endkontrollen (detektiv), sondern inhärent im Prozess durch präventive und sofortige Eingriffe (immanent) gesichert.
Bedeutung im Fachkontext
Im Lean Management fungiert Jidoka als Schutzschild gegen Prozessinstabilität. Während Just-in-Time für einen glatten Fluss sorgt, stellt Jidoka die Qualität in diesem Fluss sicher. In der FMEA-Methodik nach AIAG/VDA adressiert Jidoka maßgeblich die Entdeckungsfähigkeit (E) von Risiken. Da Fehler sofort bei Entstehung erkannt werden, entfällt der Zeitverzug zwischen Erzeugung und Prüfung. Dies reduziert die Fehlerkosten drastisch, da keine wertschöpfenden Arbeiten an bereits defekten Teilen weitergeführt werden. Somit ist Jidoka eine notwendige Voraussetzung für die Null-Fehler-Strategie und fördert eine Kultur der kontinuierlichen Verbesserung (KVP).
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Vermeidung von Ausschuss-Akkumulation; 2. Aufbau einer Wissensbasis durch permanent korrigierte Standards für Folgeprojekte.
Impact
1. Reduktion der Qualitätskosten; 2. Höhere Anlageneffektivität (OEE) durch nachhaltige Problemlösung; 3. Steigerung der Kundenzufriedenheit durch fehlerfreie Lieferqualität.
Schritte der Methode in Übersicht
Jidoka gliedert sich in vier diskrete, logisch aufeinanderfolgende Schritte: 1. Abnormität erkennen (Detektionsphase), 2. Detektion und Stopp (Interventionsphase), 3. Signalisierung (Kommunikationsphase), 4. Reaktion und Problemlösung (Korrektur- und Lernphase).
Abnormität erkennen
Identifikation von Abweichungen vom Standard
Detektion und Stopp
Sofortige Unterbrechung des Materialflusses zur Fehlerbegrenzung
Signalisierung
Information des Personals über den Stopp
Reaktion und Problemlösung
Beseitigung der Fehlerursache
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Abnormität erkennen
Definierte Standards und Soll-Werte
Einsatz von Sensoren, Kameras oder manuellen Prüfroutinen zur Überwachung von Prozessparametern oder Produktmerkmalen.
Detektion einer Abweichung
Ein Sensor erkennt einen fehlenden Montage-Clip an einem Bauteil.
Objektive Messbarkeit des Standards
QUALITY LXP · SCHRITTLOGIK
Detektion und Stopp
Signal über Fehlerzustand
Automatisierte Ansteuerung der Maschinensteuerung (SPS) oder manuelle Auslösung des Stopps durch den Werker.
Physischer Stopp des Prozesses
Die Maschinensteuerung stoppt das Förderband sofort bei Erkennung des fehlenden Clips.
Reaktionszeit < Zykluszeit
QUALITY LXP · SCHRITTLOGIK
Signalisierung
Stopp-Signal der Anlage
Aktivierung von Andon-Systemen, akustischen Warnsignalen oder digitalen Benachrichtigungen.
Transparenz über Prozessstörung für Teamleiter
Aufleuchten einer roten Andon-Lampe an der betroffenen Station.
Eindeutigkeit des Signals
QUALITY LXP · SCHRITTLOGIK
Reaktion und Problemlösung
Fehlerbeschreibung am Stopp-Ort
Durchführung einer strukturierten Ursachenanalyse (z.B. 5-Why) und nachhaltige Korrektur.
Korrigiertes Teil und angepasster Standard
Anpassung der Führungsschiene des Zuführers nach 5-Why-Analyse.
Nachhaltigkeit der Fehlerbehebung (kein Wiederauftreten)
Anwendung und Vorgehen
Die Implementierung von Jidoka erfordert eine methodische Transformation vom reaktiven „Feuerlöschen“ hin zum proaktiven Prozessmanagement. Die Anwendung folgt einem strukturierten Regelkreis, der tief in die operative tägliche Arbeit integriert ist.
Konkrete Umsetzungsschritte
- Standardisierung als Basis: Ohne einen definierten Standard (Soll-Zustand) kann keine Abweichung (Abnormität) definiert werden. Der erste Schritt ist daher die exakte Definition von Prozessparametern (Taktzeit, Druck, Temperatur, Maßhaltigkeit).
- Sensorik-Integration: An den kritischen Punkten im Prozess werden Prüfmechanismen installiert. Im Bereich der Automatisierung geschieht dies durch SPS-gesteuerte Grenzwerte. Bei manuellen Prozessen werden einfache Vorrichtungen („Poka-Yoke“) genutzt, die es physisch unmöglich machen, einen fehlerhaften Teil weiterzubearbeiten (z. B. eine Passform, die nur bei korrekter Ausrichtung schließt).
- Die Andon-Infrastruktur: Jidoka funktioniert nur, wenn die Signalisierung für das gesamte Team transparent ist. Ein Stopp muss unmittelbar via Andon-Board oder Signallicht visualisiert werden, um die Reaktionszeit der Unterstützungsteams (Instandhaltung, Teamleiter) zu minimieren.
- Strukturierter Problemlösungsprozess: Ein Jidoka-Stopp darf niemals einfach „quittiert“ werden. Das Vorgehen erfordert zwingend eine 5-Why-Analyse direkt an der Maschine. Das Ziel ist es, die „Root Cause“ zu finden, damit der Fehler nicht erneut auftritt.
- Standardanpassung: Die Erkenntnis aus dem Stopp wird in den Arbeitsstandard eingepflegt. Dies schließt den Kreis von der Abweichung zur permanenten Prozessverbesserung.
Anwendungsgebiete
Jidoka ist in nahezu jeder Wertschöpfungskette einsetzbar, sofern die Prozesse stabil genug für eine Automatisierung oder Standardisierung sind.
- Automobilfertigung: Hier kommt Jidoka bei Montageprozessen zum Einsatz, beispielsweise bei Verschraubungen. Drehmomentüberwachungssysteme stoppen das Förderband sofort, wenn das Anzugsmoment nicht innerhalb der Toleranz liegt.
- Elektronikproduktion: In der Leiterplattenbestückung nutzen Bildverarbeitungssysteme Jidoka, um Bauteile, die nicht korrekt positioniert sind, in Echtzeit zu detektieren und den Bestückungsprozess für das betroffene Modul zu unterbrechen.
- Maschinenbau: Bei der CNC-Fertigung ermöglichen integrierte Kraft-Moment-Sensoren die Überwachung des Werkzeugverschleißes. Bei drohendem Werkzeugbruch stoppt die Maschine, um teuren Ausschuss und Maschinenschäden zu vermeiden.
- Softwareentwicklung (DevOps): Jidoka findet seine Entsprechung in „Automated Quality Gates“ innerhalb von CI/CD-Pipelines. Schlägt ein automatisierter Test (Unit Test) fehl, wird der Deployment-Prozess sofort abgebrochen, und das Team wird benachrichtigt, bevor fehlerhafter Code in die Produktionsumgebung gelangt.
- Logistik/Verpackung: Gewichtskontrollsysteme auf Förderbändern stoppen den Packvorgang, wenn das Gewicht eines Pakets außerhalb des Toleranzbereichs liegt (z. B. bei fehlenden Komponenten im Kit).
Typische Fehler und Missverständnisse
In der Praxis wird Jidoka oft falsch interpretiert, was die Wirksamkeit mindert:
- Fokus auf Technik statt Mensch: Der häufigste Fehler ist die Annahme, Jidoka sei ein rein technisches System. Ohne die Befähigung der Werker, die Stopp-Ursachen eigenständig zu analysieren und zu lösen, wird die Maschine nach dem Stopp einfach wieder neu gestartet. Dies führt zu „repetitiven Stopps“ und frustriert das Personal.
- Angst vor dem Stillstand: Viele Unternehmen haben Angst, dass Jidoka-Stopps den Durchsatz senken. Tatsächlich ist jedoch die Produktion fehlerhafter Teile „unsichtbarer“ Ausschuss, der später durch teure Nacharbeit oder Kundenreklamationen die Produktivität noch stärker belastet.
- Über-Sensibilisierung: Wenn Sensoren auf kleinste, irrelevante Schwankungen reagieren („Micro-Stops“), leidet die Gesamtanlageneffektivität (OEE) massiv. Hier fehlt die Differenzierung zwischen qualitätskritischen und nicht-kritischen Abweichungen.
- Ersatz für Qualitätsmanagement: Jidoka ist kein Ersatz für präventive Risikoplanung (wie FMEA). Es ist eine reaktive Schutzbarriere. Wer versucht, Jidoka als alleinige Qualitätsstrategie zu nutzen, ohne die Prozesse im Vorfeld robust zu gestalten, baut ein System, das mehr steht als produziert.
Abgrenzung und Grenzen
Jidoka ist kein Allheilmittel und stößt in bestimmten Szenarien an Grenzen:
- Prozessstabilität: Wenn ein Prozess grundsätzlich instabil ist, führt Jidoka zu einer permanenten Stillstand-Kaskade. Hier ist erst eine Stabilisierung durch Standardisierung notwendig, bevor Jidoka sinnvoll eingesetzt werden kann.
- Komplexität der Fehlerursachen: Jidoka ist exzellent bei binären Fehlern (da/nicht da, maßhaltig/nicht maßhaltig). Bei komplexen, schleichenden Prozessen (z. B. chemische Reaktionen, bei denen sich Parameter langsam verschieben) ist Jidoka oft zu grob, sofern keine hochkomplexe Sensorik und Algorithmen-gestützte Überwachung implementiert sind.
- Kosten-Nutzen-Verhältnis: Die Implementierung erfordert hohe initiale Investitionen in Sensorik und Steuerungstechnik. Bei Produkten mit sehr geringem Wert oder bei Prozessen mit extrem niedriger Fehlerwahrscheinlichkeit können die Kosten der Implementierung den Nutzen übersteigen.
- Abgrenzung zu Poka-Yoke: Während Jidoka oft den Prozess stoppt, ist Poka-Yoke ein Prinzip zur Fehlervermeidung (z. B. durch codierte Stecker, die man nicht falsch einstecken kann). Jidoka greift ein, wenn der Fehler entsteht oder entstanden ist, Poka-Yoke macht den Fehler technisch unmöglich. Beides ergänzt sich, ist aber methodisch zu unterscheiden.
Häufige Fragen
Wie unterscheidet sich Jidoka von der klassischen Endkontrolle?+
Die Endkontrolle ist detektivisch und findet Fehler erst, nachdem diese bereits durch die gesamte Wertschöpfungskette gelaufen sind – der Ausschuss ist bereits produziert. Jidoka ist präventiv-reaktiv: Es unterbricht den Prozess in dem Moment, in dem die Abweichung entsteht, verhindert die Weitergabe an den nächsten Prozessschritt und reduziert so die Fehlerkosten auf ein Minimum.
Was mache ich, wenn Jidoka-Stopps meine OEE massiv senken?+
Ein hoher OEE-Verlust durch Jidoka-Stopps ist ein wertvoller Indikator: Er zeigt exakt, wo die Prozessinstabilität liegt. Anstatt die Sensorik zu deaktivieren, muss die Ursachenanalyse (5-Why) intensiviert werden. Wenn der Prozess stabilisiert ist, verschwinden die Stopps von alleine. Die Lösung liegt im Prozess, nicht in der Abschaltung des Warnsystems.
Kann Jidoka auch in kleinen Unternehmen ohne große SPS-Automatisierung funktionieren?+
Ja, unbedingt. Jidoka ist keine Frage der Hardware, sondern der Disziplin. Ein „manueller Jidoka-Stopp“ bedeutet, dass ein Werker den Prozess anhält, sobald er einen Fehler an seinem Arbeitsplatz sieht, und dies sofort per Handsignal (Andon) meldet. Das Prinzip der Fehlerisolierung funktioniert auch ohne Sensoren.
Brauche ich für Jidoka zwingend ein Andon-System?+
Ein „Andon“ muss keine digitale Anzeigetafel sein. Eine einfache rote Lampe oder eine Flagge am Arbeitsplatz erfüllt den Zweck der Signalisierung. Wichtig ist lediglich, dass das Signal für das Team und die Führungskraft unmittelbar erkennbar ist, um Hilfe zu leisten oder den Prozess wieder freizugeben.
Ist Jidoka kompatibel mit Industrie 4.0?+
Jidoka ist die ideale Grundlage für Industrie 4.0. Durch die Digitalisierung und Vernetzung (IIoT) können Jidoka-Stopps nicht nur visualisiert, sondern auch statistisch ausgewertet werden („Predictive Quality“). Sensordaten aus Jidoka-Ereignissen liefern wertvolle Daten für KI-Modelle, um zukünftige Fehler vorherzusagen, noch bevor der Stopp ausgelöst werden muss.