
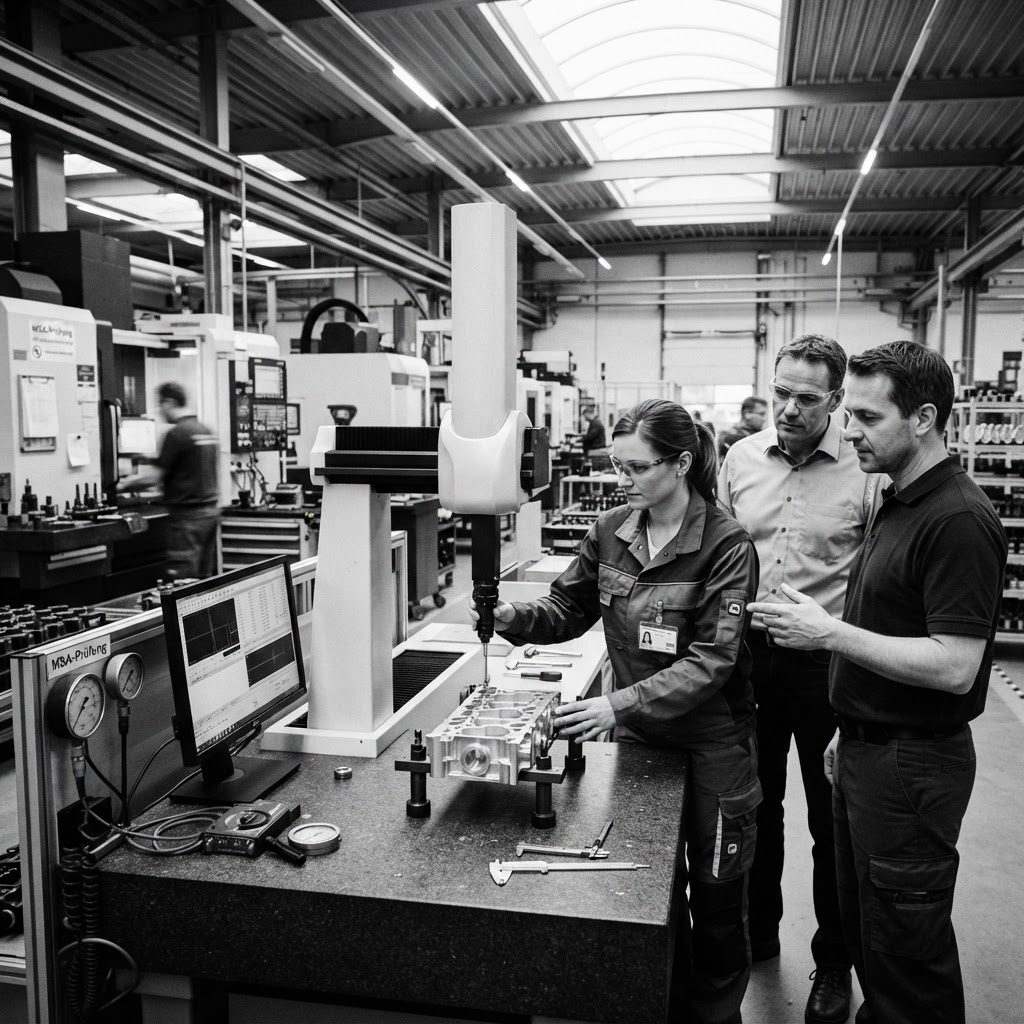
MSA
Kurz erklärt
Die Messsystemanalyse (MSA) ist ein systematisches statistisches Verfahren zur Bestimmung der Eignung eines Messsystems. Im Qualitätsmanagement dient sie dazu, den Anteil der Messvariabilität von der tatsächlichen Streuung des Produktionsprozesses zu isolieren. Erst durch diese Trennung kann ein Unternehmen sicherstellen, dass die erhobenen Messwerte nicht durch fehlerhafte Geräte, instabile Umgebungen oder inkonsistentes Prüfverhalten verfälscht werden, sondern eine valider Grundlage für Entscheidungen liefern.
Definition
Die MSA definiert sich als die Gesamtheit der methodischen Schritte, um die statistische Qualität eines Messprozesses zu quantifizieren. Ein Messsystem umfasst dabei nicht nur das Messgerät, sondern die Einheit aus Prüfmittel, Prüfer, Messverfahren, Umgebungsbedingungen und den zu prüfenden Objekten. Zentrales Ziel ist die Analyse der Genauigkeit, die sich in Präzision (Wiederholbarkeit/Vergleichbarkeit) und Richtigkeit (Linearität/Bias) unterteilt. Die MSA nutzt statistische Werkzeuge wie die ANOVA (Varianzanalyse) oder das Mittelwert-Spannweiten-Verfahren, um zu belegen, dass die Messunsicherheit in einem tolerierbaren Verhältnis zur Produkttoleranz steht. Sie ist das unverzichtbare Bindeglied zur statistischen Prozesslenkung (SPC) und zur Produktfreigabe.
Bedeutung im Fachkontext
Im Kontext der IATF 16949 und moderner Qualitätsstandards ist die MSA ein kritisches Element für die statistische Absicherung von Fertigungsprozessen. Ohne eine validierte MSA sind Prozessfähigkeitsindizes (wie Cpk oder Ppk) fachlich nicht belastbar. Sie liefert quantitative Beweise, die über qualitative Risikoeinschätzungen (wie die RPZ in der FMEA) hinausgehen. Ein validiertes Messsystem stellt sicher, dass Unternehmen keine fehlerhaften Produkte an Kunden liefern (Alpha-Fehler) und keine guten Produkte fälschlicherweise ausschleusen (Beta-Fehler), was direkt auf die Qualitätssicherungskosten und die langfristige Lieferqualität einzahlt.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Stabiler und beherrschter Prüfprozess für die kontinuierliche Prozessüberwachung; 2. Wissensbasis zur Identifikation von Schwachstellen in der Messkette für spätere Prozessoptimierungen.
Impact
Minimierung von Qualitätskosten durch Reduzierung von Fehlentscheidungen; Erhöhung der Prozesssicherheit für langfristige Fertigungsstabilität; gesteigertes Kundenvertrauen durch nachweisbare, normgerechte Qualitätsdaten.
Schritte der Methode in Übersicht
Die methodische Durchführung folgt einer logischen Sequenz, die durch die internationale Standardisierung (AIAG/VDA) vorgegeben ist. Sie beginnt bei der Vorbereitung und Stabilitätsbetrachtung und mündet in die detaillierte Gage R&R-Studie für die Serienfreigabe. Diese Schritte dienen der systematischen Filterung der Messunsicherheit aus der Gesamtprozessstreuung.
Verfahren 1: Stabilitäts- und Bias-Untersuchung
Bestimmung der Wiederholpräzision und der systematischen Abweichung eines Messsystems.
Verfahren 2: Gage R&R (Crossed)
Trennung der Messsystemvariabilität in Wiederholbarkeit (Gerät) und Vergleichbarkeit (Prüfer).
Verfahren 3: Vollautomatische Messsysteme
Bewertung der Eignung bei vernachlässigbarem Bedienereinfluss.
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Verfahren 1: Stabilitäts- und Bias-Untersuchung
Zertifiziertes Normalteil, Messgerät, Messanweisung.
Mehrfache Messung eines Referenzteils durch einen Prüfer.
Bias-Wert und Streuungswert (Standardabweichung).
Ein Prüfer misst ein zertifiziertes Normal 25-mal, um die Streuung des Geräts zu isolieren.
Stabilität über Zeit und minimale systematische Abweichung.
QUALITY LXP · SCHRITTLOGIK
Verfahren 2: Gage R&R (Crossed)
10 Teile, 3 Prüfer, 3 Wiederholungen pro Kombination.
Mehrere Prüfer messen mehrere Teile mehrfach in randomisierter Reihenfolge.
Varianzkomponenten (EV, AV, R&R), %GRR-Kennzahl.
3 Prüfer messen 10 Teile jeweils 3-mal; ANOVA-Auswertung der Varianzkomponenten.
GRR-Wert unter 20% oder 30% der Gesamttoleranz (T).
QUALITY LXP · SCHRITTLOGIK
Verfahren 3: Vollautomatische Messsysteme
Automatisiertes Messsystem, definierte Teilstichprobe.
Wiederholte Messung von Teilen durch das automatisierte System.
Statistische Eignungskennwerte ohne Prüfereinfluss.
Ein optisches Messsystem prüft 10 Teile 3-mal ohne manuellen Eingriff.
Stabile Prozessstreuung innerhalb der vorgegebenen Grenzwerte.
Anwendung und Vorgehen
Die praktische Anwendung der Messsystemanalyse (MSA) folgt einer methodischen Strenge, die sicherstellt, dass die erhobenen Daten eine verlässliche Basis für die Prozesslenkung darstellen. Der Prozess gliedert sich in eine Vorbereitungs-, Durchführungs- und Auswertungsphase.
Vorbereitung: Bevor eine Studie startet, muss das Messsystem kalibriert sein und eine Rückführbarkeit auf nationale oder internationale Normen aufweisen. Die Auswahl der Prüfteile ist entscheidend: Sie sollten den gesamten Toleranzbereich des Prozesses repräsentieren, um nicht nur die Leistung bei Nennmaß, sondern auch an den Grenzen zu bewerten.
Vorgehen bei der Gage R&R (Verfahren 2): In der industriellen Praxis hat sich das klassische "Gage R&R"-Verfahren (Repeatability & Reproducibility) durchgesetzt. Der Ablauf gestaltet sich wie folgt:
- Auswahl der Prüfer: Drei Mitarbeiter, die das Messsystem im Alltag bedienen, werden als Prüfer ausgewählt.
- Teileauswahl: Zehn repräsentative Bauteile werden markiert und randomisiert durch die Prüfer vermessen.
- Messzyklen: Jeder Prüfer misst jedes Teil idealerweise drei Mal. Die Reihenfolge muss dabei strikt randomisiert sein, um Lerneffekte oder bewusste Wiederholungen zu vermeiden.
- Datenanalyse: Die erhobenen Daten werden mittels ANOVA (Analysis of Variance) oder der Mittelwert-Spannweiten-Methode ausgewertet. Dabei wird die Varianz in "Repeatability" (EV – Equipment Variation, gerätebedingte Streuung) und "Reproducibility" (AV – Appraiser Variation, prüferbedingte Streuung) zerlegt.
Das Ziel ist es, die Messsystemstreuung in Relation zur Toleranz oder zur Prozessstreuung zu setzen. Die Kennzahl %GRR gibt an, welcher Anteil der Gesamttoleranz durch das Messsystem verbraucht wird. Ein Wert unter 10 % gilt als exzellent, bis 30 % als akzeptabel (mit Einschränkungen), darüber ist das System für die Prozessregelung ungeeignet.
Anwendungsgebiete
Die MSA ist in allen Branchen mit hohen Qualitätsanforderungen verankert, wobei die spezifische Umsetzung variiert:
- Automobilindustrie: Gemäß IATF 16949 ist die MSA zwingende Voraussetzung für die Produktionsprozess- und Produktfreigabe (PPAP). Besonders bei sicherheitskritischen Merkmalen (SC/CC) ist eine detaillierte MSA-Studie zur Validierung von Prüfmitteln unumgänglich.
- Fertigungsmesstechnik: Beim Einsatz von Koordinatenmessgeräten (CMM) dient die MSA dazu, die Stabilität von Messprogrammen zu beweisen. Hier wird oft auch die Einflussparameter-Studie (nach VDA 5) angewandt, da die Geometrie des Prüfobjekts die Messunsicherheit maßgeblich beeinflusst.
- Prozessoptimierung (Six Sigma): Im Rahmen der DMAIC-Phase ("Measure") ist die MSA ein zentraler Schritt. Bevor ein Team versucht, die Prozessstreuung zu senken, muss bewiesen werden, dass die gemessene Streuung tatsächlich vom Prozess und nicht vom Messgerät stammt.
- Wareneingangsprüfung: Unternehmen nutzen MSA-Verfahren, um sicherzustellen, dass die Messwerte ihrer Lieferanten mit den eigenen Messergebnissen korrelieren. Dies verhindert unnötige Reklamationen aufgrund von Messabweichungen statt Qualitätsmängeln.
Typische Fehler und Missverständnisse
In der Praxis existieren verbreitete Irrtümer, die zu Fehlinterpretationen führen können:
- "MSA ist eine einmalige Aktion": Oft wird die MSA nur zur Erstbemusterung durchgeführt. Ein Messsystem ist jedoch ein dynamischer Prozess. Verschleiß an Messmitteln oder Personalwechsel erfordern regelmäßige Re-Qualifizierungen.
- Die "Beste-Prüfer-Falle": Wenn nur besonders geschulte Mitarbeiter die MSA durchführen, werden die realen Einflüsse der Schichtbelegschaft unterschätzt. Die Studie muss mit dem realen Betriebspersonal erfolgen.
- Verwechslung von Kalibrierung und MSA: Eine Kalibrierung stellt sicher, dass das Gerät im Vergleich zu einem Normal richtig anzeigt (Richtigkeit). Eine MSA bewertet, wie stark die Anzeige bei Wiederholung schwankt (Präzision). Beides ist notwendig, aber nicht deckungsgleich.
- Vernachlässigung der Linearität: Ein Messgerät mag im unteren Bereich präzise sein, aber im oberen Toleranzbereich eine hohe Instabilität aufweisen. Eine MSA, die nur bei einem einzigen Messwert durchgeführt wird, übersieht diese Fehler.
Abgrenzung und Grenzen
Die MSA hat klare methodische Grenzen, die Anwender kennen müssen:
- Technik vs. Produktqualität: Die MSA bewertet das Messsystem, nicht das Bauteil. Ein "geeignetes" Messsystem kann durchaus messen, dass ein Teil Schrott ist. Die MSA garantiert nur, dass die Messung korrekt erfolgte, nicht, dass die Qualität des Teils innerhalb der Spezifikation liegt.
- Attributive Merkmale: Bei reiner Gut/Schlecht-Prüfung (ohne Messwert) stößt die klassische MSA an ihre Grenzen. Hier muss auf Sign-Test oder Kappa-Analysen zurückgegriffen werden, die den Grad der Übereinstimmung zwischen Prüfern bewerten.
- Keine Kompensation physikalischer Mängel: Wenn das Messprinzip selbst (z. B. ein falsch gewählter Tasterdurchmesser bei einer Bohrung) ungeeignet ist, kann die MSA dies lediglich aufdecken. Sie kann die physikalische Fehlerquelle nicht durch statistische Korrekturen "heilen".
- Rückführbarkeit: Ohne eine metrologische Rückführbarkeit auf Normale ist jede MSA wertlos, da der absolute Bezugspunkt zur physikalischen Realität fehlt.
Häufige Fragen
Wie unterscheidet sich die VDA 5 von der AIAG-MSA?+
Die AIAG-Methode ist stark auf Gage R&R konzentriert und nutzt primär das Verhältnis von Messstreuung zur Toleranz. Der VDA-Band 5 ist deutlich breiter aufgestellt; er integriert die Messunsicherheitsbetrachtung nach dem GUM-Prinzip (Guide to the Expression of Uncertainty in Measurement) und betrachtet physikalische Einflüsse wie Temperatur, Messkraft und Kalibrierunsicherheiten wesentlich umfassender.
Was tun, wenn die MSA-Ergebnisse trotz Kalibrierung schlecht sind?+
Zuerst sollten die Einflussfaktoren analysiert werden. Oft liegt die Ursache in der Handhabung (Prüfertraining notwendig), instabilen Umgebungsbedingungen (Temperaturschwankungen in der Fertigung) oder mangelnder Starrheit des Messaufbaus. Wenn die Hardware das Problem ist, muss ggf. in eine genauere Messtechnik investiert werden.
Kann man eine MSA auch bei zerstörenden Prüfungen durchführen?+
Ja, aber die Vorgehensweise ist schwieriger, da das exakt gleiche Teil nicht mehrfach gemessen werden kann. Hier nutzt man spezielle "Nested" (verschachtelte) Versuchspläne, bei denen Teile aus einer sehr homogenen Charge verwendet werden, um die Wiederholbarkeit zu schätzen, da man davon ausgeht, dass die Teile innerhalb der Charge nahezu identisch sind.
Wie viele Teile und Prüfer sind für eine aussagekräftige Studie nötig?+
Die Standardempfehlung nach AIAG sind 10 Teile, 3 Prüfer und 3 Wiederholungen. Bei sehr großen Teilen oder extrem teuren Prüfprozessen kann der Stichprobenumfang nach Absprache mit dem Kunden reduziert werden, sofern das statistische Konfidenzintervall noch eine belastbare Aussage zulässt.
Ab wann ist ein Messsystem für die SPC ungeeignet?+
Wenn das Messsystem zu viel von der Toleranz "verbraucht" (üblicherweise > 30 %), ist es für die statistische Prozesslenkung ungeeignet. Der Messfehler überlagert dann die Prozessvariabilität so stark, dass das System keine zuverlässige Unterscheidung zwischen "Prozess läuft stabil" und "Prozess läuft aus dem Ruder" mehr treffen kann. In diesem Fall muss das Messmittel verbessert werden, bevor eine aussagekräftige SPC-Einführung möglich ist.