
Kurz erklärt
Poka Yoke bezeichnet ein Konzept aus dem Lean Management, das darauf abzielt, durch technische oder organisatorische Vorrichtungen Fehler in Arbeitsprozessen entweder vollständig zu verhindern (Fehlervermeidung) oder diese unmittelbar nach ihrem Auftreten zu identifizieren (Fehleraufdeckung). Der Begriff stammt aus dem Japanischen und lässt sich als 'Vermeidung von unbeabsichtigten Fehlern' übersetzen. Im Kern fungiert Poka Yoke als präventives Instrument, um die Qualität direkt an der Quelle zu sichern, anstatt auf nachgelagerte Kontrollinstanzen zu vertrauen. Dabei kommen physische Barrieren, sensorische Überwachungen oder logische Verriegelungen zum Einsatz, die eine fehlerhafte Ausführung physikalisch unmöglich machen oder eine sofortige Signalisierung erzwingen. Ziel ist eine signifikante Steigerung der Prozessstabilität und eine konsequente Eliminierung menschlicher Fehlereinflüsse.
Definition
Poka Yoke ist die systematische Gestaltung von Arbeitsprozessen mittels deterministischer Vorrichtungen, die das Entstehen fehlerhafter Zustände ausschließen. Im fachlichen Verständnis grenzt sich Poka Yoke von herkömmlichen Kontrollmethoden ab, da die Absicherung nicht als reaktiver Prüfschritt, sondern als konstruktives Element in den Prozess integriert wird. Die Methodik folgt dem Prinzip der Null-Fehler-Strategie: Anstatt auf menschliche Aufmerksamkeit zu setzen, wird die Umgebung so gestaltet, dass Fehlhandlungen physikalisch, mechanisch oder durch logische Datenverarbeitung blockiert werden. Eine Poka Yoke-Lösung zeichnet sich durch Unmittelbarkeit, Einfachheit und Zuverlässigkeit aus. In der modernen industriellen Praxis wird Poka Yoke primär als Vermeidungsmaßnahme im Rahmen der Risikoanalyse (z.B. FMEA) eingesetzt, um das Auftreten (A-Wert) potenzieller Fehler zu minimieren und so das Fehlerrisiko nachhaltig zu beherrschen.
Bedeutung im Fachkontext
Die Bedeutung von Poka Yoke innerhalb von Operational Excellence und Qualitätsmanagement ergibt sich aus seiner Rolle als 'harte' präventive Barriere. Während die FMEA nach AIAG/VDA-Standard potenzielle Fehlerquellen bewertet und priorisiert, liefert Poka Yoke die technischen Spezifikationen für wirksame Vermeidungsmaßnahmen. Ohne diese Verzahnung bliebe die FMEA oft theoretisch, da notwendige Maßnahmen häufig bei organisatorischen Ansätzen verweilen, die weniger robust gegenüber menschlichem Versagen sind. Im Kontext des KVP (Kontinuierlicher Verbesserungsprozess) trägt Poka Yoke zur Standardisierung bei: Prozesse werden durch die Vorrichtungen 'auf ein neues Niveau der Prozessfähigkeit' (Cpk) gehoben, da die Streuung durch Bedienfehler eliminiert wird. Dies reduziert den Bedarf an statistischer Prozesslenkung (SPC) und stichprobenbasierter Qualitätsprüfung drastisch, da die Prozesskonformität durch die physische Gestaltung in Echtzeit garantiert wird.
Input, Verarbeitung, Output, Outcome, Impact
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail
Outcome
1. Prozessfehler werden im laufenden Betrieb unterbunden, was die Fehlerquote an der Quelle auf nahezu null reduziert; 2. Aufbau einer wiederverwendbaren Wissensbasis über robuste Prozessdesigns, die in künftige Anlagen- oder Arbeitsplatzplanungen einfließen kann.
Impact
Senkung der Qualitätskosten durch den Wegfall von Nacharbeit und Ausschuss; langfristige Steigerung der Wettbewerbsfähigkeit durch stabilere Anlaufphasen und höhere Produktqualität; Erhöhung der Innovationskraft durch freigesetzte Ressourcen, die zuvor für manuelle Fehlerkontrollen gebunden waren.
Schritte der Methode in Übersicht
Der Prozess von Poka Yoke ist als fünfstufiger Zyklus angelegt, der die Fehleridentifikation bis zur dauerhaften Absicherung abbildet: 1. Identifikation der Fehlerquelle (FMEA-gestützt); 2. Ursachenanalyse (Warum tritt der Fehler auf?); 3. Design der Poka Yoke-Vorrichtung (Lösungskonzept); 4. Implementierung und Validierung (Funktionsnachweis); 5. Überwachung und Wartung (Stabilitätssicherung).
Identifikation der Fehlerquelle
Lokalisierung hochriskanter Prozessschritte
Ursachenanalyse
Verständnis des Fehlermechanismus
Design der Poka Yoke-Vorrichtung
Entwicklung physischer oder logischer Barrieren
Implementierung und Validierung
Sicherstellung der Wirksamkeit
Überwachung und Wartung
Langfristige Performance
Beschreibung der Einzelschritte mit Ziel & Vorgehen
QUALITY LXP · SCHRITTLOGIK
Identifikation der Fehlerquelle
Prozesskarte, FMEA-Daten, Fehlerhistorie
Analyse des Prozessflusses zur Identifikation fehleranfälliger Stellen
Liste kritischer Arbeitsschritte
Erkennen, dass die manuelle Montage eines Steckers anfällig für Verpolungsfehler ist
Vollständige Abdeckung aller Prozessschritte
QUALITY LXP · SCHRITTLOGIK
Ursachenanalyse
Daten über aufgetretene Fehler
Ermittlung des Grundes für den Fehler (z.B. Aufmerksamkeit, physikalische Ähnlichkeit)
Detaillierte Fehlerursachendokumentation
Analyse zeigt, dass der Stecker in zwei Richtungen gesteckt werden kann
Nachweis der kausalen Fehlerentstehung
QUALITY LXP · SCHRITTLOGIK
Design der Poka Yoke-Vorrichtung
Fehlerursachendokumentation, CAD-Daten
Konzeption einer Vorrichtung, die den Fehler blockiert oder sofort warnt
Spezifikation der Schutzmaßnahme
Design eines Führungsstiftes, der nur eine Ausrichtung zulässt
Manipulationssicherheit und Prozesskompatibilität
QUALITY LXP · SCHRITTLOGIK
Implementierung und Validierung
Poka Yoke-Vorrichtung, Testprotokoll
Installation und Test unter Alltagsbedingungen
Freigegebenes Schutzsystem
Test zeigt, dass der Stecker in falscher Richtung nicht montierbar ist
Null-Fehler-Nachweis unter Lastbedingungen
QUALITY LXP · SCHRITTLOGIK
Überwachung und Wartung
Wartungsplan, Prüfbericht
Regelmäßige Inspektion auf Verschleiß oder Umgehung
Systemzustandsbericht
Geplante Prüfung des Führungsstiftes auf Abnutzung
Stetige Funktionstüchtigkeit ohne Fehlerrate
Anwendung und Vorgehen
Die praktische Umsetzung von Poka Yoke folgt keinem Zufallsprinzip, sondern einer strukturierten Methodik, die direkt in den Arbeitsfluss integriert wird. Der entscheidende Unterschied zu konventionellen Qualitätskontrollen besteht darin, dass Poka Yoke als "Built-in Quality" fungiert.
Anwendungsgebiete
Poka Yoke ist keineswegs auf die klassische Serienfertigung beschränkt, sondern lässt sich auf alle Prozesse übertragen, in denen Wiederholbarkeit und Fehleranfälligkeit aufeinandertreffen.
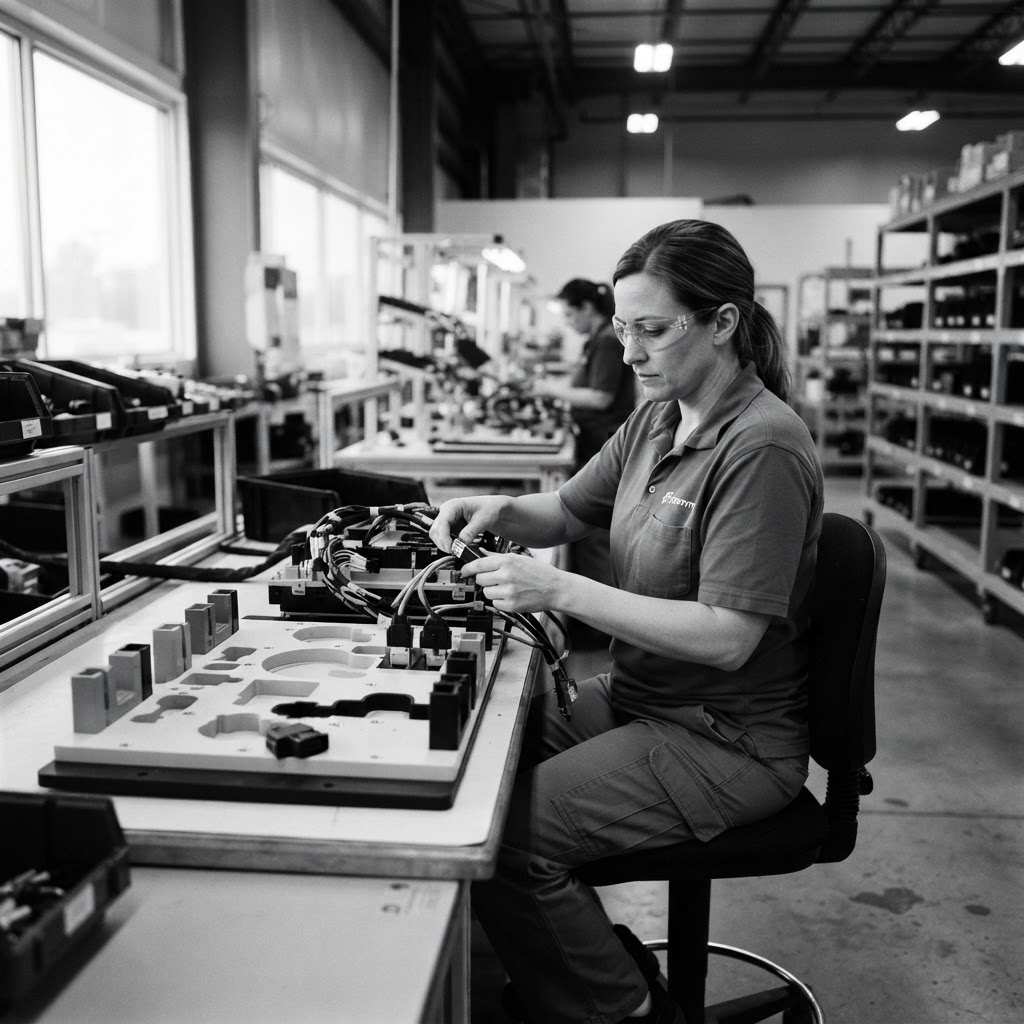
- Fertigung und Montage: Dies ist das Kerngebiet. Hier werden physische Barrieren genutzt, wie z. B. Zuführschienen, die nur Bauteile mit den korrekten Abmessungen passieren lassen, oder Waagen, die den Montageprozess nur freigeben, wenn das exakte Gewicht aller verbauten Komponenten erreicht ist.
- Dienstleistungssektor: In der Verwaltung oder im Service dienen IT-basierte Poka Yokes der Vermeidung von Fehlern. Pflichtfelder in Online-Formularen, die eine Eingabe erst nach Prüfung des Formats (z. B. IBAN-Validierung) zulassen, sind klassische Beispiele für Poka Yoke im digitalen Raum.
- Softwareentwicklung: Input-Validierungen und "Grey-out"-Funktionen in Benutzeroberflächen verhindern, dass Nutzer Funktionen aktivieren, für die die notwendigen Voraussetzungen (z. B. eine bestehende Dateiauswahl) fehlen.
- Gesundheitswesen: Zur Patientensicherheit werden Medikamentenbehälter mit spezifischen Steckanschlüssen versehen, die es unmöglich machen, ein Medikament in den falschen Zugang (z. B. statt intravenös in eine Magensonde) zu injizieren.
Typische Fehler und Missverständnisse
In der Praxis scheitern Poka Yoke-Projekte oft an Denkfehlern, die den Nutzen zunichtemachen.
- Die Annahme der "Idiotensicherheit": Ein häufiges Missverständnis ist, dass Poka Yoke den Menschen ersetzen soll. Tatsächlich soll es den Menschen unterstützen. Wenn eine Vorrichtung so konzipiert ist, dass sie den Werker behindert, wird er versuchen, diese zu umgehen oder zu deaktivieren.
- Verwechslung mit reiner Kontrolle: Viele halten eine Endkontrolle per Kamera für Poka Yoke. Wenn die Kamera erst am Ende der Linie prüft, ist dies lediglich eine nachgelagerte Fehlererkennung. Echtes Poka Yoke setzt idealerweise an der Quelle an, bevor der Fehler den Prozess weiter durchläuft.
- Wartungsvernachlässigung: Poka Yoke-Vorrichtungen sind technische Komponenten. Verschleiß an einer Schablone oder eine dejustierte Lichtschranke führen dazu, dass die Sicherheitsfunktion versagt. Ein "fool-proof" System ohne regelmäßige Wartung ist eine gefährliche Illusion.
- Überkomplizierung: Effektive Poka Yokes sind oft verblüffend simpel. Der Versuch, hochkomplexe, teure Roboterlösungen für einfache Probleme zu finden, führt oft zu instabilen Systemen. Die Regel lautet: So einfach wie möglich.
Abgrenzung und Grenzen
Poka Yoke ist ein mächtiges Werkzeug, aber kein Allheilmittel. Es gibt klare Grenzen seiner Wirksamkeit.
- Kosten-Nutzen-Verhältnis: Bei sehr geringen Stückzahlen (Low-Volume-Fertigung) sind die Kosten für die Entwicklung und Implementierung einer dedizierten Poka Yoke-Vorrichtung oft höher als der durch Fehlervermeidung erzielte Gewinn.
- Variable Umgebungen: In Prozessen mit extrem hoher Variabilität (kreative Dienstleistungen, komplexe Forschungs- und Entwicklungsprozesse) lässt sich menschliches Handeln kaum in deterministische Poka Yoke-Regeln pressen. Hier sind andere Qualitätsmethoden, wie Peer-Reviews oder Prozess-Checklisten, zielführender.
- Manipulation: In einer Unternehmenskultur, in der Geschwindigkeit über Qualität gestellt wird, neigen Mitarbeiter dazu, "hinderliche" Vorrichtungen zu manipulieren. Poka Yoke kann hierbei eine "härtere" physische Barriere sein, aber ohne die richtige Einstellung bleibt jede Barriere überwindbar.
- Abgrenzung: Im Vergleich zur statistischen Prozesslenkung (SPC) versucht SPC, Trends zu erkennen, um Fehler vorherzusagen. Poka Yoke ist binär: Es verhindert den Fehler direkt.
Lernatom 11 · KI-Unterstützung
Thema + KI-Unterstützung
Passende Werkzeuge aus der zentralen QUALITY-LXP-Toolbox – fachlich zum Begriff zugeordnet.
Lernatom 12 · Transfer in die Praxis
Beispiele im AI Tool
Nur öffentlich freigegebene SharedProject-Beispiele der tatsächlich zugeordneten Tools werden angezeigt. Private Projekte bleiben ausgeschlossen.
Global freigegebene Praxisbeispiele
13FMEA – Büroklammer
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – Büroklammer Patent Nr. 64.088
Büroklammer Patent Nr. 64.088 · Konstruktions-FMEA mit Deep-Research-Fehlerursachen. Erhaltener Arbeitsstand mit 3 Rechercheläufen und 45 verknüpften Fehlerursachen; fachliche Prüfung der KI-Entwürfe noch offen.
FMEA – Wasserkocher
Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.
FMEA – NORDWERK · Ventilblock-Montage
ISO 9001: 6.1 / 8.5.1. Anforderung → Fehler → Ursache → Prüfplan; Zielbewertungen erst nach Nachweis freigeben. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.
Grillsteak verkohlt – WPA ideale Wirkarchitektur
WPA-Lernfall: ideales Ergebnis, sechs physikalische Wirkzonen, 18 vertiefte ungeprüfte Ursachenhypothesen mit FMEA-/8D- und TRIZ-Anschluss.
WPA · Laserschneiden · Unterkantengrat erklären
Lernfall Grat an der Unterkante: Weshalb genügt es nicht, nur die Laserleistung zu erhöhen? Fokus, Schmelzbildung und Schneidgas wirken zusammen.
WPA · Zinkdruckguss · Kaltlaufstellen verstehen
Lernfall unvollständig gefüllte Kanten: Wie wirken Erstarrung, Füllgeschwindigkeit und Entlüftung zusammen? Eine geführte Prüfung von Kaltlaufstellen statt bloßer Parameterliste.
WPA · Siliziumwafer · Oberflächenfehler verstehen
Lernfall Mikrorisse und Partikel auf Siliziumwafern: Warum genügt eine spiegelnde Oberfläche nicht? Vom Kristall über Drahtsäge und Politur zur Inspektion.
WPA · Füllfederhalter · Tinte fließt nicht
Einfaches Wirkprinzip statt Fertigungsprozess: Warum fließt Tinte zur Federspitze, aber die Patrone läuft nicht einfach aus? Kapillarkräfte, Luftnachführung und Papier.
WPA · Getränkeabfüllung · Füllmengenschwankung
Füllmengen schwanken, obwohl die Anlage scheinbar unverändert läuft. Sechs technisch verschiedene Wirkhebel sollen durch gezielte Messungen unterscheidbar werden.
WPA · Ofenprozess · Härtestreuung verstehen
Warum unterscheiden sich Härtewerte innerhalb einer Charge? Der Fall zeigt sechs alternative Ursachenwege – nicht sechs gleichzeitig bestätigte Ursachen.
WPA Spritzgießen PA66-GF30 Steckergehäuse
Prozess-WPA: Spritzgießzyklus von der Trocknung bis zur Entformung
WPA Lithium-Ionen-Pouchzelle im Fahrzeugmodul
Produkt-WPA: Wirkprinzipien und Fehlerursachen einer Pouchzelle im Fahrzeugmodul
Lernatom 13 · Vertiefen
Seminare zum Thema
Passende Seminare werden hier ergänzt, sobald sie fachlich zugeordnet und freigegeben sind.
Häufige Fragen
Ist Poka Yoke dasselbe wie eine Checkliste?+
Nein. Eine Checkliste erfordert eine aktive Entscheidung des Anwenders und ist damit fehleranfällig (man kann die Liste haken, ohne die Tätigkeit wirklich geprüft zu haben). Poka Yoke hingegen ist ein technisches System, das den Fehler verhindert oder anzeigt, ohne dass ein aktives Zutun oder eine bewusste Prüfung durch den Menschen erforderlich ist.
Kann man Poka Yoke in jedem Prozess einsetzen?+
Theoretisch ja, praktisch nur dort, wo es wirtschaftlich sinnvoll ist. Poka Yoke eignet sich am besten für repetitive, automatisierbare Prozesse. Wo menschliche Intuition und hochkomplexe Urteilsbildung gefordert sind, stoßen mechanische oder logische Poka Yoke-Vorrichtungen an ihre Grenzen.
Was mache ich, wenn ein Poka Yoke-System trotz Validierung versagt?+
Versagen deutet meist auf eine Lücke im Design oder mangelnde Instandhaltung hin. Es muss eine "Root Cause Analyse" (z. B. mittels 5-Why-Methode) durchgeführt werden: Warum konnte das System umgangen werden? Hat der Werker improvisiert? Das Design muss anschließend robust gegen diese spezifische Umgehungsmethode nachgebessert werden.
Muss Poka Yoke immer teuer sein?+
Ganz im Gegenteil. Die besten Poka Yoke-Lösungen kosten oft nur wenige Euro (z. B. ein modifizierter Bolzen, ein farbiger Aufkleber oder eine einfache mechanische Schablone). Das Ziel ist nicht die technische Komplexität, sondern die Wirksamkeit. Einfachheit ist hier das Qualitätsmerkmal Nummer eins.
Ersetzt Poka Yoke die Mitarbeiter-Schulung?+
Nein. Poka Yoke entlastet Mitarbeiter von der permanenten Aufmerksamkeit für Routine-Fehler, aber es entbindet sie nicht von der Verantwortung für den Prozess. Mitarbeiter müssen verstehen, warum eine Vorrichtung existiert, damit sie den Wert der Maßnahme erkennen und nicht versuchen, sie aus Bequemlichkeit zu umgehen. Ein geschultes Team ist die beste Voraussetzung für eine gelebte Null-Fehler-Kultur.