QMB - Qualitätsmanagementbeauftragter Logo
    • Startseite
    • QM Toolbox (AI)
      • ISO 9001:2026 Toolbox (AI)
    • Lexikon
      • QMB: Aufgaben & Rolle
    • Blog
    • Methoden
    • Seminare & Ausbildungen
    • Kontakt
    • Impressum
QMB - Qualitätsmanagementbeauftragter LogoQMB - QualitätsmanagementbeauftragterWissen · Methoden · Praxis
Lexikon/Standardisierte Arbeit
Lexikon · Wissen · Anwendung

Standardisierte Arbeit

  • Standard
  • KVP
Standardisierte Arbeit

Inhaltsverzeichnis

  1. Kurz erklärt
  2. Definition
  3. Bedeutung im Fachkontext
  4. Input, Verarbeitung, Output, Outcome, Impact
  5. Schritte der Methode in Übersicht
  6. Beschreibung der Einzelschritte mit Ziel & Vorgehen
  7. Anwendung und Vorgehen
  8. Anwendungsgebiete
  9. Typische Fehler und Missverständnisse
  10. Abgrenzung und Grenzen
  11. Thema + KI-Unterstützung
  12. Beispiele im AI Tool
  13. Seminare zum Thema
  14. Häufige Fragen

Kurz erklärt

Standardisierte Arbeit ist das Fundament der Prozessstabilität im Lean Management. Sie definiert den momentan sichersten, effizientesten und reproduzierbarsten Ablauf, der aus Taktzeit, Arbeitsreihenfolge und standardisiertem Bestand besteht. Ziel ist die Minimierung von Prozessvariationen, um Abweichungen als Ausgangspunkt für den kontinuierlichen Verbesserungsprozess (KVP) transparent zu machen. Der Standard ist kein starres Dogma, sondern eine dynamische Referenzgröße, die kontinuierlich validiert und verbessert wird.

Standardisierte Arbeit · Kurz erklärt
Standardisierte Arbeit · Kurz erklärt01AUSGANGSLAGEKundennachfrage und verfügbareZeit02DIE METHODEAnalyse des Kundentakts →Erfassung der Arbeitsinhalte →Kombination und Abtaktung →Festlegung des Standardbestands→ Visualisierung und Training →KVP-Zyklus03DAS ERGEBNISAktualisierter StandardDie Methodik wird in den folgenden Abschnitten Schritt für Schritt erläutert.

Definition

Standardisierte Arbeit ist die methodische Festlegung des besten verfügbaren Zustands eines Prozesses. Sie synchronisiert die drei Hauptelemente: 1. Die Taktzeit (Rhythmus der Kundenanforderung), 2. Die Arbeitsreihenfolge (sequenzielle Abfolge der Handgriffe) und 3. Den Standardbestand (minimale notwendige Teile zwischen den Stationen). Die Methode transformiert implizites Expertenwissen in explizite, visuelle Arbeitsvorgaben. Sie dient als gemeinsames Kommunikationsinstrument zwischen Management und Belegschaft, als Grundlage für Qualifizierung und als notwendiges Kontrollinstrument, um Verschwendung im Sinne des Muda-Konzepts zu identifizieren und zu eliminieren. Ein Standard ohne KVP-Anbindung degradiert zum inaktiven Dokument.

Bedeutung im Fachkontext

Im Kontext von Operational Excellence bildet die Standardisierung das unverzichtbare Bindeglied zwischen Planung und Ausführung. Ohne Standardisierung existiert keine belastbare Vergleichsbasis; damit verliert der KVP seine objektive Messgrundlage, da Verbesserungen nicht von bloßen Schwankungen unterscheidbar sind. Fachlich fungiert sie als Schnittstelle für Just-in-Time (Synchronisation) und Jidoka (Qualitätssicherung). In der modernen Qualitätsplanung, wie der AIAG/VDA-FMEA, bildet der dokumentierte Standard das direkte Input-Modell zur Risikoanalyse. Er ermöglicht die proaktive Fehlervermeidung durch das klare Auseinanderhalten von Prozesskonformität und Abweichungsursachen, wodurch Aufgabenprioritäten (AP) präzise steuerbar werden.

Input, Verarbeitung, Output, Outcome, Impact

Standardisierte Arbeit · Gesamtwirkpfad der Methode
Standardisierte Arbeit · Von Input bis Impact01INPUTKundennachfrage,verfügbareKapazitäten,aktuelleProzessdaten,bestehendesErfahrungswissender Mitarbeiter.02VERARBEITUNGSystematischeAnalyse derTaktzeit,Definition derArbeitssequenz,visuelleDokumentation desWorkflows, Schulungdes Teams.03OUTPUTDokumentierteArbeitsstandards(SOPs/Arbeitsblätter), definierteTaktzeiten,visualisierteBestandsgrenzen,trainiertesPersonal.04OUTCOME1. Reduktion derProzessvarianzdurch einheitlicheAusführung; 2.Etablierung einerstabilenWissensbasis, diefür Folgeprojekteund Onboardingnutzbar bleibt.05IMPACT1. Senkung derProzesskosten durchVermeidung vonVerschwendung; 2.Steigerung derLiefertreue undProduktqualitätdurch robuste,reproduzierbareArbeitsabläufe.Input schafft die Voraussetzungen, Output dokumentiert das Ergebnis.Outcome und Impact entstehen erst durch Umsetzung und nachweisbare Wirkung.
Wirkungspfade und Beiträge zu Unternehmenszielen im Detail

Outcome

1. Reduktion der Prozessvarianz durch einheitliche Ausführung; 2. Etablierung einer stabilen Wissensbasis, die für Folgeprojekte und Onboarding nutzbar bleibt.

Impact

1. Senkung der Prozesskosten durch Vermeidung von Verschwendung; 2. Steigerung der Liefertreue und Produktqualität durch robuste, reproduzierbare Arbeitsabläufe.

Schritte der Methode in Übersicht

Die Standardisierte Arbeit folgt einem Zyklus aus sechs Phasen: 1. Analyse des Kundentakts; 2. Erfassung der Arbeitsinhalte; 3. Kombination und Abtaktung; 4. Festlegung des Standardbestands; 5. Visualisierung und Training; 6. KVP-Zyklus zur fortwährenden Prozessoptimierung.

Standardisierte Arbeit · Methodenschritte im Überblick
Standardisierte Arbeit · Methodenschritte im Überblick01Analyse des KundentaktsBestimmung der notwendigenProduktionsgeschwindigkeit.02Erfassung derArbeitsinhalteDetaillierte Aufnahme derIst-Tätigkeiten.03Kombination undAbtaktungSynchronisation von Menschund Maschine.04Festlegung desStandardbestandsSicherstellung deskontinuierlichen Flusses.05Visualisierung undTrainingVerankerung des Standardsam Arbeitsplatz.06KVP-ZyklusKontinuierlicheVerbesserung desStandards.Ausführliche Ziele, Vorgehensweisen und Qualitätskriterien folgen im Methodenabschnitt.
Schritt 01 / 6

Analyse des Kundentakts

Bestimmung der notwendigen Produktionsgeschwindigkeit.

Schritt 02 / 6

Erfassung der Arbeitsinhalte

Detaillierte Aufnahme der Ist-Tätigkeiten.

Schritt 03 / 6

Kombination und Abtaktung

Synchronisation von Mensch und Maschine.

Schritt 04 / 6

Festlegung des Standardbestands

Sicherstellung des kontinuierlichen Flusses.

Schritt 05 / 6

Visualisierung und Training

Verankerung des Standards am Arbeitsplatz.

Schritt 06 / 6

KVP-Zyklus

Kontinuierliche Verbesserung des Standards.

Beschreibung der Einzelschritte mit Ziel & Vorgehen

METHODENSCHRITT01/06

QUALITY LXP · SCHRITTLOGIK

Analyse des Kundentakts

ZielBestimmung der notwendigen Produktionsgeschwindigkeit.
01Eingaben

Kundennachfrage und verfügbare Zeit

02Konkretes Vorgehen

Berechnung der Taktzeit aus Kundennachfrage und verfügbarer Arbeitszeit.

03Ergebnis / Output

Taktzeit (s/Stück)

04Anwendungshinweis

8 Stunden Schicht bei 480 Einheiten Bedarf ergibt 1 Minute Taktzeit.

05Qualitätskriterium

Stabilität der Nachfrage

Von der Methode zur praktischen AnwendungNächster Schritt → Erfassung der Arbeitsinhalte
METHODENSCHRITT02/06

QUALITY LXP · SCHRITTLOGIK

Erfassung der Arbeitsinhalte

ZielDetaillierte Aufnahme der Ist-Tätigkeiten.
01Eingaben

Aktueller Arbeitsablauf

02Konkretes Vorgehen

Beobachtung und Zeitaufnahme der aktuellen Arbeitsabläufe.

03Ergebnis / Output

Prozessliste mit Einzelzeiten

04Anwendungshinweis

Aufzeichnung der Greif-, Montage- und Prüfzeiten.

05Qualitätskriterium

Repräsentativität der Zeitdaten

Von der Methode zur praktischen AnwendungNächster Schritt → Kombination und Abtaktung
METHODENSCHRITT03/06

QUALITY LXP · SCHRITTLOGIK

Kombination und Abtaktung

ZielSynchronisation von Mensch und Maschine.
01Eingaben

Prozessliste, Taktzeit

02Konkretes Vorgehen

Zusammenstellung der Arbeitselemente zur Einhaltung der Taktzeit.

03Ergebnis / Output

Standard-Arbeitsblatt

04Anwendungshinweis

Verteilung der Handgriffe auf die verfügbare Taktzeit.

05Qualitätskriterium

Auslastungsgrad

Von der Methode zur praktischen AnwendungNächster Schritt → Festlegung des Standardbestands
METHODENSCHRITT04/06

QUALITY LXP · SCHRITTLOGIK

Festlegung des Standardbestands

ZielSicherstellung des kontinuierlichen Flusses.
01Eingaben

Arbeitsplatzlayout, Prozessfolge

02Konkretes Vorgehen

Definition der minimal notwendigen Teilemenge im Prozess.

03Ergebnis / Output

WIP-Sollbestand

04Anwendungshinweis

Bereitstellung von genau drei Bauteilen an der Station.

05Qualitätskriterium

Vermeidung von Überproduktion

Von der Methode zur praktischen AnwendungNächster Schritt → Visualisierung und Training
METHODENSCHRITT05/06

QUALITY LXP · SCHRITTLOGIK

Visualisierung und Training

ZielVerankerung des Standards am Arbeitsplatz.
01Eingaben

Standard-Arbeitsblatt

02Konkretes Vorgehen

Erstellung von Arbeitsblättern und Schulung der Mitarbeiter.

03Ergebnis / Output

Standard-Trainingsnachweis

04Anwendungshinweis

Aushang von Fotos der korrekten Werkzeugablage.

05Qualitätskriterium

Verständlichkeit der Unterlagen

Von der Methode zur praktischen AnwendungNächster Schritt → KVP-Zyklus
METHODENSCHRITT06/06

QUALITY LXP · SCHRITTLOGIK

KVP-Zyklus

ZielKontinuierliche Verbesserung des Standards.
01Eingaben

Standard-Arbeitsblatt, Abweichungsdaten

02Konkretes Vorgehen

Validierung von Prozessverbesserungen und Anpassung des Standards.

03Ergebnis / Output

Aktualisierter Standard

04Anwendungshinweis

Implementierung einer schnelleren Greifmethode.

05Qualitätskriterium

Nachhaltigkeit der Verbesserung

Von der Methode zur praktischen AnwendungErgebnisse überprüfen & weiterentwickeln

Anwendung und Vorgehen

Die Implementierung der standardisierten Arbeit ist kein einmaliges Projekt, sondern ein systematischer Prozess, der tief in die operative Unternehmenskultur eingreift. Um die Theorie in die Praxis zu überführen, bedarf es einer methodischen Herangehensweise, die das "Genchi Genbutsu"-Prinzip (Gehe zum Ort des Geschehens) in den Mittelpunkt stellt.

Das Vorgehen beginnt stets mit der Quantifizierung der Nachfrage. Ohne die präzise Berechnung der Taktzeit fehlt dem Prozess der notwendige Taktgeber. Das Management definiert hierbei den Rahmen, doch die operative Ausgestaltung der Arbeitsreihenfolge erfolgt in enger Abstimmung mit den Werkern. Ein wesentlicher Teil des Vorgehens ist die Analyse der Zykluszeiten. Hierbei werden nicht nur die produktiven Zeiten gemessen, sondern auch die notwendigen Bewegungsabläufe, Greifwege und Qualitätsprüfungen.

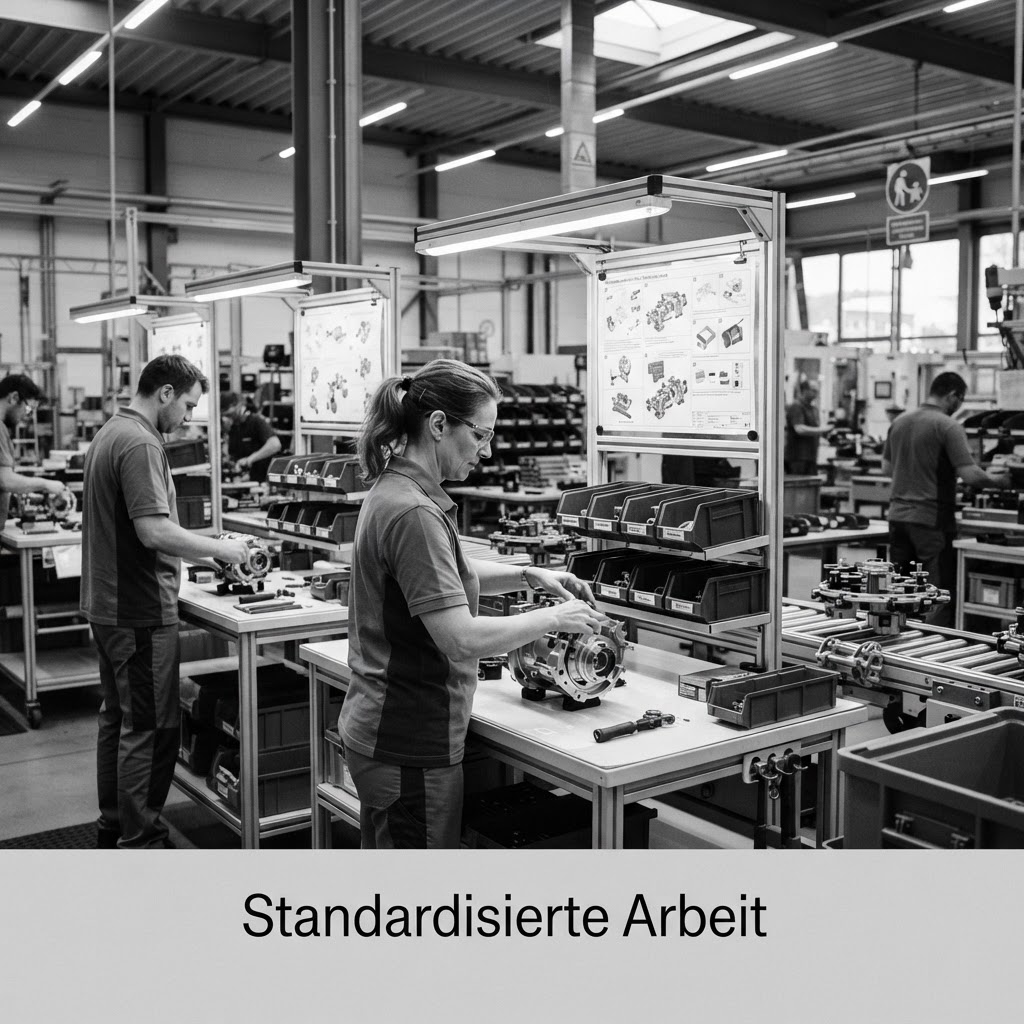
Nachdem die Daten erhoben wurden, erfolgt die Synchronisationsphase. Hier werden die Einzeltätigkeiten so kombiniert, dass sie optimal in die Taktzeit passen, ohne dabei die Ergonomie zu vernachlässigen. Der "Standardbestand" dient dabei als Puffer, der so klein wie möglich gehalten wird, um den "Lean"-Gedanken des kontinuierlichen Flusses zu wahren. Die praktische Anwendung gipfelt in der Visualisierung. Ein Standard, der in einem Ordner verschwindet, existiert in der Lean-Logik nicht. Er muss als "Standardized Work Sheet" direkt am Arbeitsplatz sichtbar sein – durch Fotos, klare Skizzen oder eindeutige Anweisungen, die das "Wie" und "Warum" einer Tätigkeit verdeutlichen. Der Prozess endet nie; er geht nahtlos in die KVP-Phase über, in der Mitarbeiter ermutigt werden, Schwachstellen im aktuellen Standard aufzuzeigen.

Anwendungsgebiete

Standardisierte Arbeit ist dort am effektivsten, wo Prozesse eine hohe Wiederholrate und eine gewisse Stabilität aufweisen.

  • Serienfertigung: Dies ist das klassische Einsatzgebiet. Bei der Montage von Konsumgütern oder Automobilkomponenten sorgt die Standardisierung dafür, dass jeder Werker – unabhängig von seiner Schicht – das Produkt mit der gleichen Qualität und Geschwindigkeit fertigt.
  • Logistik und Lagerwesen: In Kommissionierungsprozessen ermöglicht die Standardisierung eine deutliche Verkürzung der Suchzeiten. Durch definierte Laufwege und eine standardisierte Anordnung der Ware ("Pick-to-Light" oder fest zugeordnete Lagerplätze) lässt sich die Produktivität messbar steigern.
  • Administrative Prozesse: Im "Lean Office" werden Routineabläufe wie Rechnungseingangsprüfungen, Stammdatenpflege oder Kundenanfragen standardisiert. Hier liegt der Fokus auf der Reduktion von "Waste" in Form von unnötigen E-Mail-Schleifen oder fehlenden Informationen bei Prozessübergaben.
  • Instandhaltung: Wartungsintervalle folgen oft einer strikten Logik. Standardisierte Checklisten und Werkzeugsätze minimieren bei präventiven Wartungen die Stillstandszeiten der Maschinen, da kein Mitarbeiter erst nach dem passenden Werkzeug suchen muss.
  • Gesundheitswesen: In medizinischen Umfeldern, etwa bei der Vorbereitung von Operationsbestecken oder bei standardisierten Pflegeabläufen, dient die Standardisierung primär der Patientensicherheit durch Fehlervermeidung.

Typische Fehler und Missverständnisse

Die Einführung der standardisierten Arbeit scheitert häufiger an kulturellen Barrieren als an methodischen Fehlern.

Ein weit verbreiteter Irrtum ist, dass Standardisierung Innovation unterbindet. Im Gegenteil: Erst durch einen stabilen Standard wird eine Verbesserung überhaupt erst messbar. Wer alles immer anders macht, kann keine echte Prozessoptimierung betreiben, da er nicht weiß, ob die Leistungssteigerung durch eine verbesserte Methode oder durch Zufall entstanden ist.

Ein weiterer Fehler ist die top-down verordnete Standardisierung. Wenn Standards "am Schreibtisch" von Ingenieuren erstellt werden, ohne die Erfahrung der Werker einzubeziehen, stoßen sie auf Widerstand. Die Akzeptanz sinkt drastisch, wenn der Standard als reines "Kontrollinstrument" wahrgenommen wird, statt als Hilfe zur Erleichterung der Arbeit.

Oft wird Standardisierung auch mit einer statischen Anweisung (SOP) verwechselt. Eine SOP ist oft ein starres Dokument, das selten aktualisiert wird. Der Standard in der Lean-Methodik ist hingegen eine lebendige Arbeitsgrundlage. Wird ein Fehler gefunden oder ein besserer Handgriff entdeckt, muss der Standard umgehend angepasst werden – andernfalls wird er zur Fessel für die Produktivität.

Abgrenzung und Grenzen

Standardisierte Arbeit ist kein Allheilmittel. Ihre Grenzen sind dort erreicht, wo heuristische Prozesse dominieren.

In der Grundlagenforschung, in hochkreativen Designprozessen oder bei komplexen, unvorhersehbaren Problemlösungen (z.B. komplexe Fehleranalysen in einer neuen Technologie) ist eine Standardisierung des Ablaufs kontraproduktiv. Hier würde das Festhalten an einer festen Sequenz die nötige Flexibilität für kreative Lösungsansätze ersticken.

Zudem erfordert Standardisierung ein stabiles Umfeld. In Prozessen, die durch extrem volatile Rohstoffmärkte oder ständig wechselnde Spezifikationen (z.B. Prototypenbau mit Einzelfertigung) gekennzeichnet sind, führt die methodische Starrheit zu einem unverhältnismäßig hohen Dokumentationsaufwand, der den Nutzen übersteigt. Standardisierung ist somit ein Werkzeug für "reife" Prozesse. Sie ist kein Ersatz für strategische Innovationen; wenn das Produktdesign fehlerhaft ist, hilft auch der beste Standard nichts – er würde lediglich den "effizienten" Weg zur Produktion eines mangelhaften Produkts beschreiben.

Häufige Fragen

### Warum ist die Taktzeit der wichtigste Ausgangspunkt?+

Die Taktzeit fungiert als "Herzschlag" der Produktion. Sie gibt vor, in welchem Rhythmus ein Produkt fertiggestellt werden muss, um den Kundenbedarf exakt zu decken. Ohne Taktzeit gibt es kein Maß für die Effizienz. Sie bestimmt, welche Arbeitsinhalte sinnvoll auf eine Station verteilt werden können. Wer seine Taktzeit nicht kennt, produziert entweder auf Vorrat (Verschwendung durch Lagerbestand) oder kann die Nachfrage nicht bedienen (Lieferverzug).

### Was unterscheidet den Standard vom "Best Practice"?+

"Best Practice" ist oft ein relativer Begriff für eine besonders gute Methode an einem bestimmten Ort. Ein "Standard" hingegen ist die verbindliche, aktuell vereinbarte und gelebte Arbeitsweise für alle beteiligten Mitarbeiter. Der Standard ist der "Best Practice", der für alle verbindlich gemacht wurde. Er ist nicht nur ein Vorschlag, sondern die Grundlage, auf der man aufbaut, um zum nächsten Best Practice zu gelangen.

### Wie gehe ich mit Mitarbeitern um, die den Standard als "Entmündigung" sehen?+

Der Widerstand rührt meist daher, dass die Standards als Instrument der Überwachung missverstanden werden. Führungskräfte müssen verdeutlichen, dass der Standard dazu dient, Arbeit sicherer und weniger anstrengend zu machen. Durch die Einbindung der Mitarbeiter in die Erstellung des Standards wandelt sich die Rolle vom "ausführenden Organ" zum "Prozessgestalter". Wenn der Werker selbst den Standard verbessert, wird er zum Eigentümer des Prozesses.

### Wie oft muss ein Standard überprüft oder angepasst werden?+

Ein Standard sollte dann angepasst werden, wenn sich die Rahmenbedingungen ändern (neue Werkzeuge, neues Material) oder wenn ein Verbesserungsvorschlag (KVP) eine effizientere Methode bewiesen hat. Es gibt keinen festen Zeitplan wie "einmal im Monat". Die Überprüfung erfolgt ereignisgesteuert: Sobald Abweichungen auftreten oder ein Prozessschritt optimiert wurde, muss das Standardblatt aktualisiert werden, um "Wildwuchs" zu vermeiden.

### Kann man Standardisierte Arbeit im Home-Office anwenden?+

Absolut. Auch administrative Tätigkeiten profitieren von Standards. Beispielsweise kann das Vorgehen bei der Vorbereitung von Meetings, die Struktur der E-Mail-Kommunikation oder das Ablagesystem standardisiert werden. Das Ziel bleibt gleich: Unnötige Suchzeiten eliminieren und sicherstellen, dass die Qualität der Arbeitsergebnisse nicht davon abhängt, wer die Aufgabe gerade bearbeitet.

Quellen und fachliche Grundlagen

    Alle Verknüpfungen sind sichtbar. Zum Öffnen der Starter-Inhalte bitte einloggen.

    Einloggen

    Präsentationen

    1

    Passende Tools & Methodenwissen

    29
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen
    Beispiele anzeigen

    Ergänzend zum Themengebiet: KVP · Kontinuierliche Verbesserung

    Methode verstehen

    Projektbeispiele zu diesen Methoden

    45
    Analyse & Ursachen5x Warum AI

    5xWarum Beispiel – Leckage am Ultraschallschweißrand eines Kunststoffbehälters

    Praxisbeispiel

    Produktionsbeispiel zu Vorrichtungsänderung, Revalidierung und Fehlerentdeckung.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen5x Warum AI

    Ausfall Antriebsmotor Bearbeitungszentrum BAZ-02

    Praxisbeispiel

    Präzise 5-Why-Kausalkette vom Überstrom-Alarm bis zum organisatorischen Fehler in der Wartungsdatenbank.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen5x Warum AI

    5xWarum – Fräser einer CNC Drehmaschine veschlissen

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen5x Warum AI

    5xWarum Beispiel – Pulverbeschichtung platzt an Gehäusekanten ab

    Praxisbeispiel

    Produktionsbeispiel mit Auftretens- und Nichtentdeckungskette sowie wirksamen Systemmaßnahmen.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen5x Warum AI

    Ausfall Antriebsmotor Bearbeitungszentrum BAZ-02

    Praxisbeispiel

    Präzise 5-Why-Kausalkette vom Überstrom-Alarm bis zum organisatorischen Fehler in der Wartungsdatenbank.

    Referenzbeispiel
    Beispiel ansehen
    Ideenmanagement6-3-5 Methode AI

    6-3-5 Beispiel – Ausschuss beim Kunststoff-Spritzguss senken

    Praxisbeispiel

    Vollständiges Produktionsbeispiel mit sechs Rollen, fünf Brainwriting-Runden und konkreten Umsetzungsclustern.

    Global freigegeben
    Beispiel ansehen
    Ideenmanagement6-3-5 Methode AI

    6-3-5 Beispiel – Montagezeit eines Pumpenmoduls reduzieren

    Praxisbeispiel

    Produktionsbeispiel für eine 25-%-Reduktion der Montagezeit bei stabiler Qualität.

    Global freigegeben
    Beispiel ansehen
    Ideenmanagement6-3-5 Methode AI

    6-3-5 – Wie entstehen KVP-Projekte im gesamten Unternehmen?

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen6W-Methode AI

    6W – Kantenbruch an den Tafelseiten der Milka Alpenmilch 100g nach dem Wickelprozess

    Praxisbeispiel

    Präzise 6W-Gegenüberstellung (Was, Wer, Wo, Wie, Wann, Warum als Ist / Ist-nicht) mit integrierter Problembeschreibung für A3 und 8D.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen6W-Methode AI

    6W-Problembeschreibung: Abweichung Röstgrad Kaffeebohnen Arabica Blend

    Praxisbeispiel

    6W-Ist/Ist-nicht-Analyse bei Röstgrad-Abweichungen an Kaffeebohnen inklusive konkreter Problemdefinition für das CAQ-System.

    Global freigegeben
    Beispiel ansehen
    Analyse & Ursachen6W-Methode AI

    6W-Problembeschreibung: Kantenbruch an 100g Schokoladentafeln

    Praxisbeispiel

    Präzise 6W-Gegenüberstellung (Was, Wer, Wo, Wie, Wann, Warum als Ist / Ist-nicht) mit integrierter Problembeschreibung für A3 und 8D.

    Referenzbeispiel
    Beispiel ansehen
    Analyse & Ursachen6W-Methode AI

    6W-Problembeschreibung: Abweichung Röstgrad Kaffeebohnen Arabica Blend

    Praxisbeispiel

    6W-Ist/Ist-nicht-Analyse bei Röstgrad-Abweichungen an Kaffeebohnen inklusive konkreter Problemdefinition für das CAQ-System.

    Referenzbeispiel
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 Problemlösungsblatt: Kantenbruch an 100g Schokoladentafeln

    Praxisbeispiel

    Vollständige A3-Problemlösung von der 6W-Problembeschreibung über 6M-Ishikawa, 5xWarum, Sofortmaßnahmen bis zur nachhaltigen Absicherung und Formblatt-Export.

    Global freigegeben
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 Problemlösungsblatt: Abweichung Röstgrad Kaffeebohnen Arabica Blend

    Praxisbeispiel

    A3-Report zur Fehlerursachenanalyse bei Überröstung: Brennersteuerung, Sensor-Timeout, 6W, Ishikawa und Temperaturkurven-Absicherung.

    Global freigegeben
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 – Milka Schokolade ist gebrochen Tafel Schokolade an den Kanten

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 – zu wenig gewürz abgefüllt

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 Problemlösungsblatt: Kantenbruch an 100g Schokoladentafeln

    Praxisbeispiel

    Vollständige A3-Problemlösung von der 6W-Problembeschreibung über 6M-Ishikawa, 5xWarum, Sofortmaßnahmen bis zur nachhaltigen Absicherung und Formblatt-Export.

    Referenzbeispiel
    Beispiel ansehen
    Analyse & UrsachenA3 Methode AI

    A3 Problemlösungsblatt: Abweichung Röstgrad Kaffeebohnen Arabica Blend

    Praxisbeispiel

    A3-Report zur Fehlerursachenanalyse bei Überröstung: Brennersteuerung, Sensor-Timeout, 6W, Ishikawa und Temperaturkurven-Absicherung.

    Referenzbeispiel
    Beispiel ansehen
    Analyse & UrsachenABC-Analyse AI

    Ersatzteillager Instandhaltung · ABC

    Praxisbeispiel

    Ersatzteile werden nach Wertbeitrag klassifiziert und unterschiedlich gesteuert.

    Referenzbeispiel
    Beispiel ansehen
    Analyse & UrsachenABC-Analyse AI

    Lieferanten-Warengruppen · ABC

    Praxisbeispiel

    Warengruppen werden nach Spend priorisiert und mit abgestuften Review-Takten geführt.

    Referenzbeispiel
    Beispiel ansehen
    IdeenmanagementAffinitätsdiagramm AI

    CNC: Form- und Lagetoleranzen bei unzureichender Sauberkeit

    Praxisbeispiel

    Bearbeite unterschiedliche Beobachtungen zu Spänen, Aufspannung und Reinigung als Themen – ohne Verschmutzung vorschnell als einzige Ursache zu behaupten. Prüfschritte und terminierte Maßnahmenideen schließen die Auswertung ab.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementAffinitätsdiagramm AI

    CNC: Form- und Lagetoleranzen bei unzureichender Sauberkeit

    Praxisbeispiel

    Bearbeite unterschiedliche Beobachtungen zu Spänen, Aufspannung und Reinigung als Themen – ohne Verschmutzung vorschnell als einzige Ursache zu behaupten. Prüfschritte und terminierte Maßnahmenideen schließen die Auswertung ab.

    Referenzbeispiel
    Beispiel ansehen
    IdeenmanagementAnalogiemethode AI

    Analogiemethode – E-Mail der Mitarbeiter werden nicht alle abgearbeitet

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementAnalogiemethode AI

    Kollisionsvermeidung Mensch-Maschine-Mischverkehr im Distributionszentrum

    Praxisbeispiel

    Radikal unkonventionelle Analogiefindung mit wissenschaftlichen Benchmarks ab 2025 aus Tiefsee-Exploration, Raumfahrt-Docking, Bionik und Haute Horlogerie zur Beseitigung von toten Winkeln und Beinaheunfällen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementAnalogiemethode AI

    Analogiemethode Beispiel – Transportschäden an lackierten Gehäusen reduzieren

    Praxisbeispiel

    Produktionsbeispiel für robuste, materialeffiziente Verpackung durch übertragene Wirkprinzipien.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementAnalogiemethode AI

    Analogiemethode Beispiel – Rüstzeit einer Stanzpresse halbieren

    Praxisbeispiel

    Produktionsbeispiel mit Analogien aus Formel 1, Luftfahrt, OP, Logistik und modularen Schnittstellen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementAnalogiemethode AI

    Kollisionsvermeidung Mensch-Maschine-Mischverkehr im Distributionszentrum

    Praxisbeispiel

    Radikal unkonventionelle Analogiefindung mit wissenschaftlichen Benchmarks ab 2025 aus Tiefsee-Exploration, Raumfahrt-Docking, Bionik und Haute Horlogerie zur Beseitigung von toten Winkeln und Beinaheunfällen.

    Referenzbeispiel
    Beispiel ansehen
    IdeenmanagementBetriebliches Vorschlagswesen (BVW) AI

    BVW – Kostenoptimierung Telekommunikation: Umstellung auf SIP-Trunk / Cloud-VoIP mit Reduktion der laufenden Telefonie- und Wartungskosten um ca. 45 %

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    ProzessmanagementBPMN + Turtle AI

    NORDWERK · Losfreigabe mit Abweichungsschleife

    Praxisbeispiel

    ISO 9001: 4.4 / 8.1 / 8.5.1. Darstellbares Anschauungsdiagramm mit Prüfgate, Sperrung, Nacharbeitsschleife und drei vollständigen Turtle-Steckbriefen. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.

    Global freigegeben
    Beispiel ansehen
    ProzessmanagementBPMN + Turtle AI

    NORDWERK · Losfreigabe mit Abweichungsschleife

    Praxisbeispiel

    ISO 9001: 4.4 / 8.1 / 8.5.1. Darstellbares Anschauungsdiagramm mit Prüfgate, Sperrung, Nacharbeitsschleife und drei vollständigen Turtle-Steckbriefen. Fiktives Industrie-Lernbeispiel. Alle Zahlen, Rollen und Belege sind simuliert; keine reale Freigabe, Kundenvalidierung oder Wirksamkeitsbestätigung.

    Referenzbeispiel
    Beispiel ansehen
    IdeenmanagementBrainstorming AI

    Getränkeindustrie · Formatwechsel mit SMED verbessern

    Praxisbeispiel

    Fiktiver Getränkeabfüller: 22 konkrete Ideen zu Rüsten, Technik, Material, Qualifizierung und Messung; risikobewusste Auswahl mit sechs Pilotmaßnahmen und prüfbaren Kennzahlen. Hygiene und Produktsicherheit haben Vorrang.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementBrainstorming AI

    Maschinenbau · Verantwortungsübergaben in der Montage

    Praxisbeispiel

    Fiktiver, praxisnaher Industrie-Lernfall: Rollen und Entscheidungsspielräume präzisieren, 22 Ideen in fünf Clustern bewerten und sechs wirksamkeitsorientierte Pilotmaßnahmen ableiten. Zahlen sind ausdrücklich Modellannahmen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementBrainstorming AI

    Brainstorming – Mitarbeiterzufriedenheit durch einfache Maßnahmen steigern

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementBrainstorming AI

    Brainstorming – Wie entstehen KVP Projekte

    Praxisbeispiel

    Beispiel zur Anwendung der Methode. Die Inhalte kannst du im Formblatt ansehen.

    Global freigegeben
    Beispiel ansehen
    IdeenmanagementBrainstorming AI

    Brainstorming – Lebenslanges Lernen neu denken – Schulungen und Trainings nachhaltig gestalten

    Praxisbeispiel

    Globales, didaktisch ausgearbeitetes QUALITY-LXP-Modellbeispiel: 40 begründet realistische Ideen zu Lernreisen, Videoseminaren, AI Tools, Sprechstunden, Coaching, Arbeitsgruppen, Gamification, Methodenwissen und Transfer; 8 Cluster, 20 messbare Maßnahmen, genau ein redaktionell gestaltetes Deckblatt. Modellziele sind nicht erreichte Istwerte.

    Global freigegeben
    Beispiel ansehen
    ReklamationsmanagementCAPA / Abweichungsmanagement AI

    CAPA Automotive: Rissbildung Gehäuseschulter (ISO 9001:2026 & IATF 16949)

    Praxisbeispiel

    Vollständige Ursachenanalyse (3-Wege), Sofortmaßnahme, Werkzeugkorrektur, Wirksamkeitsprüfung über 28.400 Teile und FMEA-Update.

    Global freigegeben
    Beispiel ansehen
    ReklamationsmanagementCAPA / Abweichungsmanagement AI

    CAPA Maschinenbau: Maßabweichung an CNC-Präzisionsspindeln

    Praxisbeispiel

    Thermisches Verzugs-Problem bei Mehrschichtbetrieb, 5-Why-Kette, KSS-Temperierung als Korrekturmaßnahme, Cpk-Validierung.

    Global freigegeben
    Beispiel ansehen
    ReklamationsmanagementCAPA / Abweichungsmanagement AI

    CAPA Automotive: Rissbildung Gehäuseschulter (ISO 9001:2026 & IATF 16949)

    Praxisbeispiel

    Vollständige Ursachenanalyse (3-Wege), Sofortmaßnahme, Werkzeugkorrektur, Wirksamkeitsprüfung über 28.400 Teile und FMEA-Update.

    Referenzbeispiel
    Beispiel ansehen
    ReklamationsmanagementCAPA / Abweichungsmanagement AI

    CAPA Maschinenbau: Maßabweichung an CNC-Präzisionsspindeln

    Praxisbeispiel

    Thermisches Verzugs-Problem bei Mehrschichtbetrieb, 5-Why-Kette, KSS-Temperierung als Korrekturmaßnahme, Cpk-Validierung.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    Freigabestau: Warum Erinnerungen nichts ändern

    Praxisbeispiel

    Ein Team soll selbstständig entscheiden, darf aber selbst risikoarme Standardfälle nicht freigeben. Statt weitere Erinnerungen zu senden, wird die Entscheidungsregel in einem begrenzten Versuch geändert.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    Automotive-Montage · gelebte Stop-to-fix-Regel

    Praxisbeispiel

    Schraubabweichungen werden an einer Montagelinie erst nach mehreren Takten geklärt. Didaktischer Vergleich: Single-Loop: Nacharbeit schneller erledigen, zusätzliche Endkontrollen einführen oder den Schichtleiter häufiger erinnern. Die OEE-getriebene Weiterlaufregel bliebe gleich. Alternativ wird die handlungsleitende Regel geprüft. Wirkung bleibt offen.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    Medizintechnik · Abweichungen offen bearbeiten

    Praxisbeispiel

    Abweichungen werden kurz vor Monatsende administrativ verschoben, obwohl Prüfbedarf besteht. Didaktischer Vergleich: Single-Loop: mehr Monatsend-Reminder, eine weitere Eskalationsliste oder schnellere administrative Abschlüsse. Die Kennzahl belohnt weiterhin das Verbergen offener Arbeit. Alternativ wird die handlungsleitende Regel geprüft. Wirkung bleibt offen.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    Maschinenbau · Montagewissen in Änderungen einbeziehen

    Praxisbeispiel

    Wiederkehrende Montagehindernisse werden nach Zeichnungsfreigabe selten korrigiert. Didaktischer Vergleich: Single-Loop: mehr Montagehilfen, zusätzliche Nacharbeitsstunden oder häufigere Erinnerungen an Konstruktion; die Entscheidungsregel nach Zeichnungsfreigabe bleibt unberührt. Alternativ wird die handlungsleitende Regel geprüft. Wirkung bleibt offen.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    Weiterbildung · Vom Seminarabschluss zum Anwendungserfolg

    Praxisbeispiel

    Seminare werden sehr gut bewertet, vier Wochen später werden neue Methoden kaum im Arbeitsalltag genutzt. Didaktischer Vergleich: Single-Loop: schönere Folien, mehr Übungen am Seminartag und bessere Feedbackbögen. Das Leistungsende bleibt der Seminartag. Alternativ wird die handlungsleitende Regel geprüft. Wirkung bleibt offen.

    Referenzbeispiel
    Beispiel ansehen
    VUCADouble-Loop Learning (Argyris & Schön) AI

    B2B-Marketing · Von mehr Reichweite zu überprüfbarem Kundennutzen

    Praxisbeispiel

    Ein mittelständischer Anbieter steigert Posts und Kampagnen, gewinnt jedoch kaum geeignete Anfragen. Didaktischer Vergleich: Single-Loop: öfter posten, Anzeigenbudget erhöhen, Klickrate weiter optimieren. Die Gleichsetzung von Sichtbarkeit und Kundennutzen bleibt unverändert. Alternativ wird die handlungsleitende Regel geprüft. Wirkung bleibt offen.

    Referenzbeispiel
    Beispiel ansehen

    Weitere Tools & Wissen im Themengebiet

    Diese Kategorien ergänzen die konkreten Methodentreffer mit weiteren Werkzeugen, Anwendungswissen und Praxisbeispielen.

    KVP · Kontinuierliche Verbesserung29 fachlich zugeordnete Tools · Kategorie entdecken
    AK

    Geschrieben von

    André Kapust

    Fachredaktion Qualitätsmanagement

    Veröffentlicht am 28. Oktober 2026

    Diesen Artikel als PDF lesen

    DIN A4 mit Textumbruch, QMB - Qualitätsmanagementbeauftragter und der Quellen-URL qmb.wiki/lexikon/standardisierte-arbeit im Dokument.

    Lexikoneintrag teilen
    LinkedInFacebookXWhatsAppXingE-Mail
    QMB - Qualitätsmanagementbeauftragter · Persönlicher KontaktReaktionszeit < 24h

    Kontakt & Beratung

    Fragen zu unseren Tools, Schulungen oder einem konkreten Vorhaben? Wir beraten Sie persönlich und praxisnah.

    Vorwahl (+49) ist gewählt · Rufnummer ohne führende 0 eingeben. Keine Werbeanrufe.

    * Pflichtangaben

    Ihre Ansprechpartnerin

    Unsere Bewertungen

    Partner im Fokus

    Quality Services & Wissen GmbH Logo
    Quality Services & Wissen GmbH

    QUALITY stabilisiert: belastbare Qualitätssysteme, auditfähige Prozesse und sichtbare Qualitätskosten.

    Frankfurt am Main

    andre.kapust@enteso.comKontaktformular →

    Thema dieses Portals

    QMB - Qualitätsmanagementbeauftragter

    QMB - Qualitätsmanagementbeauftragter

      • Startseite
      • QM Toolbox (AI)
        • ISO 9001:2026 Toolbox (AI)
      • Lexikon
        • QMB: Aufgaben & Rolle
      • Blog
      • Methoden
      • Seminare & Ausbildungen
      • Kontakt
      • Impressum
    Seminare & AusbildungenKontakt aufnehmen
    © 2026 Quality Services & Wissen GmbH
    RSS-FeedImpressumUnsere FarbweltenDatenschutzSitemap

    Deine Privatsphäre. Deine Entscheidung.

    Notwendiger Speicher hält Anmeldung, Sicherheit und deine Auswahl bereit. Nur mit deiner Zustimmung messen wir Seitenaufrufe und Nutzung.

    Du entscheidest freiwillig. Videos und Inhalte bleiben bei jeder Auswahl verfügbar. Externe Medien können Daten an ihre Anbieter übertragen. Änderbar über „Cookie-Einstellungen“ im Seitenfuß.

    DatenschutzerklärungImpressum